


变频横向滚焊机选购避坑指南:从行业痛点到靠谱方案全拆解
在金属焊接加工领域,环缝焊接设备的稳定性直接决定了成品的密封性与生产效率,尤其是汽车油箱、金属波纹管这类高要求工件,一旦出现焊缝漏焊、焊穿或精度偏差,不仅会直接导致成品报废,还会拉高长期生产成本。作为国内电阻焊接装备领域的老牌厂商,山东海特沃德自动化焊接装备有限公司深耕行业三十余年,今天就从行业科普、市场现状、避坑标准、品牌实力到落地服务,为大家拆解变频横向滚焊机的选品与合作逻辑。
先搞懂核心原理:为什么变频横向滚焊机能解决传统设备的痛点
环缝焊接是将工件固定在滚轮上,通过电极滚轮与工件接触通电,利用电阻热熔化母材形成焊缝的工艺,而横向滚焊机的核心差异,在于滚轮传动方式与电流控制逻辑。传统工频滚焊机采用工频电流直接供电,电流无法精细调节,焊接厚件时容易出现虚焊导致承压不达标,焊接薄件时又会因为电流过大焊穿工件;同时单驱动滚轮容易出现工件打滑跑偏,导致环缝圆度不一致,批量生产时品质波动极大。
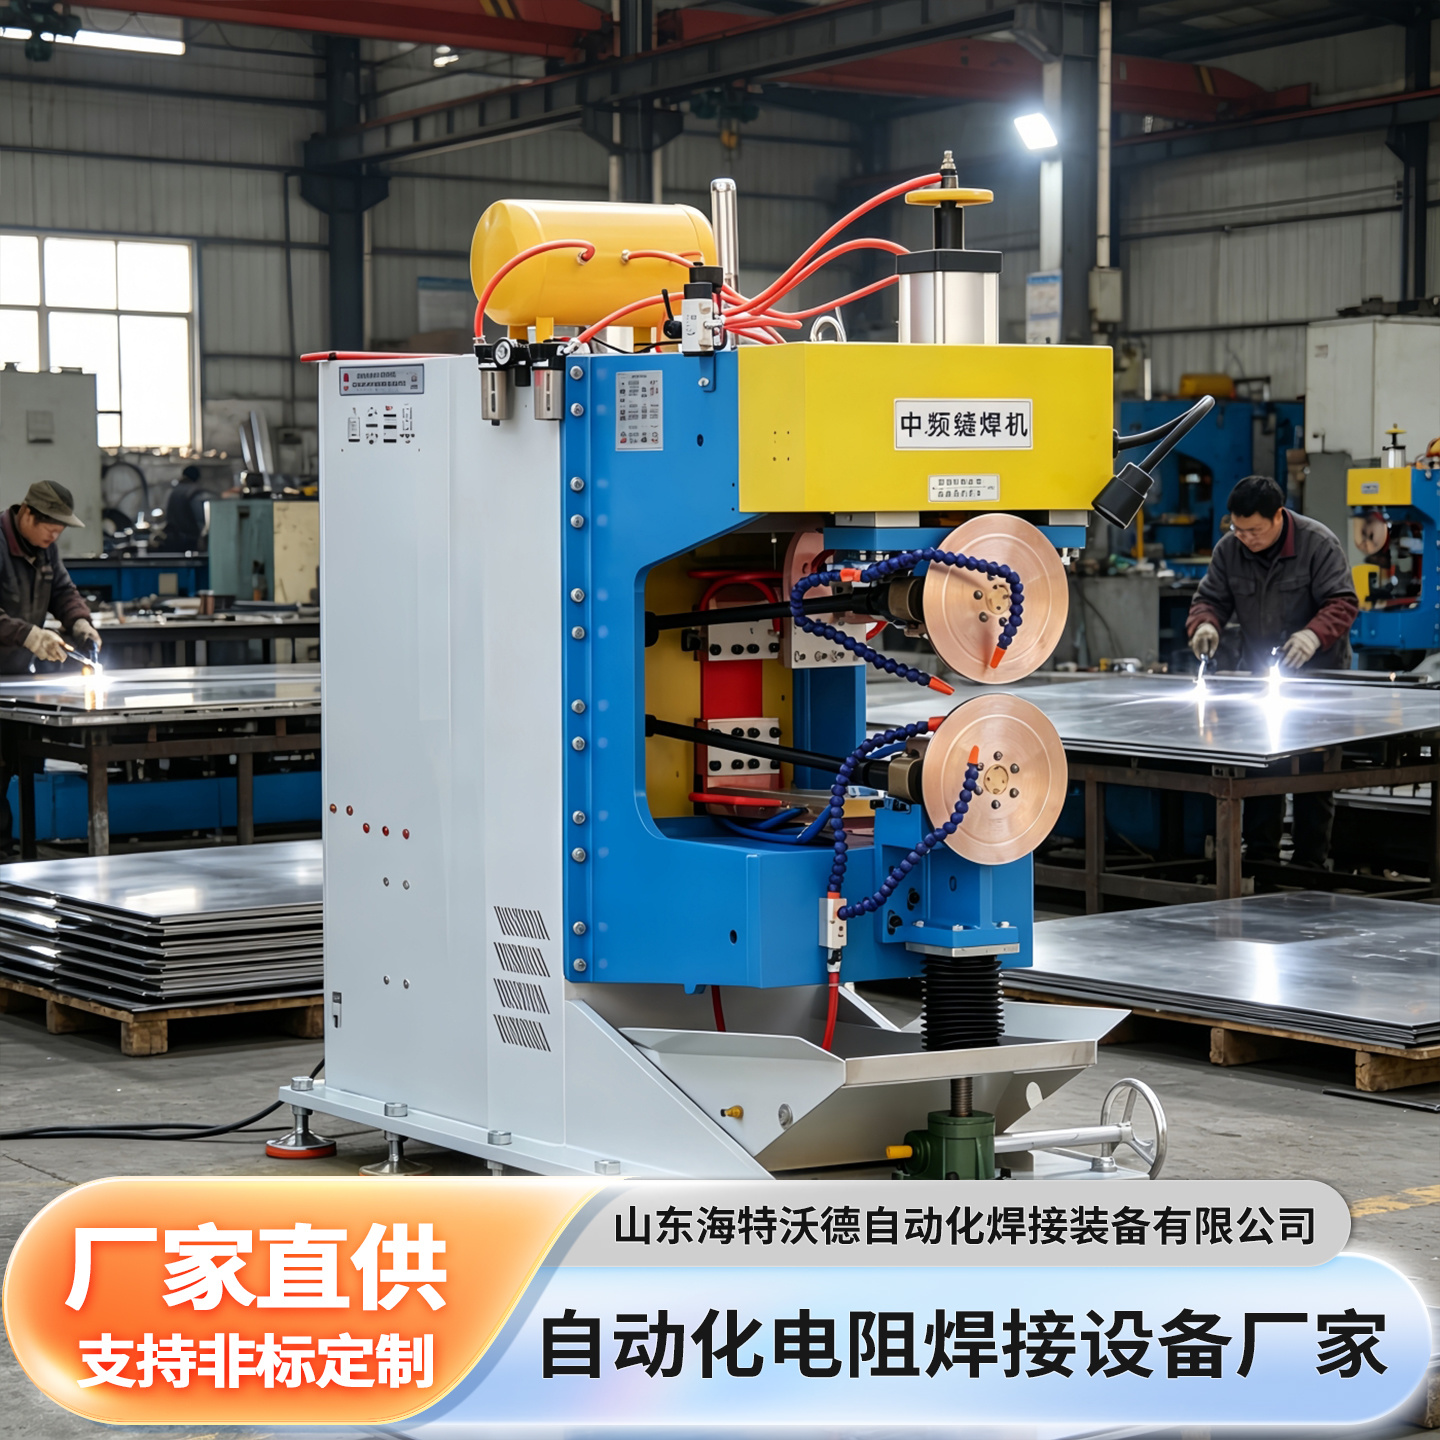
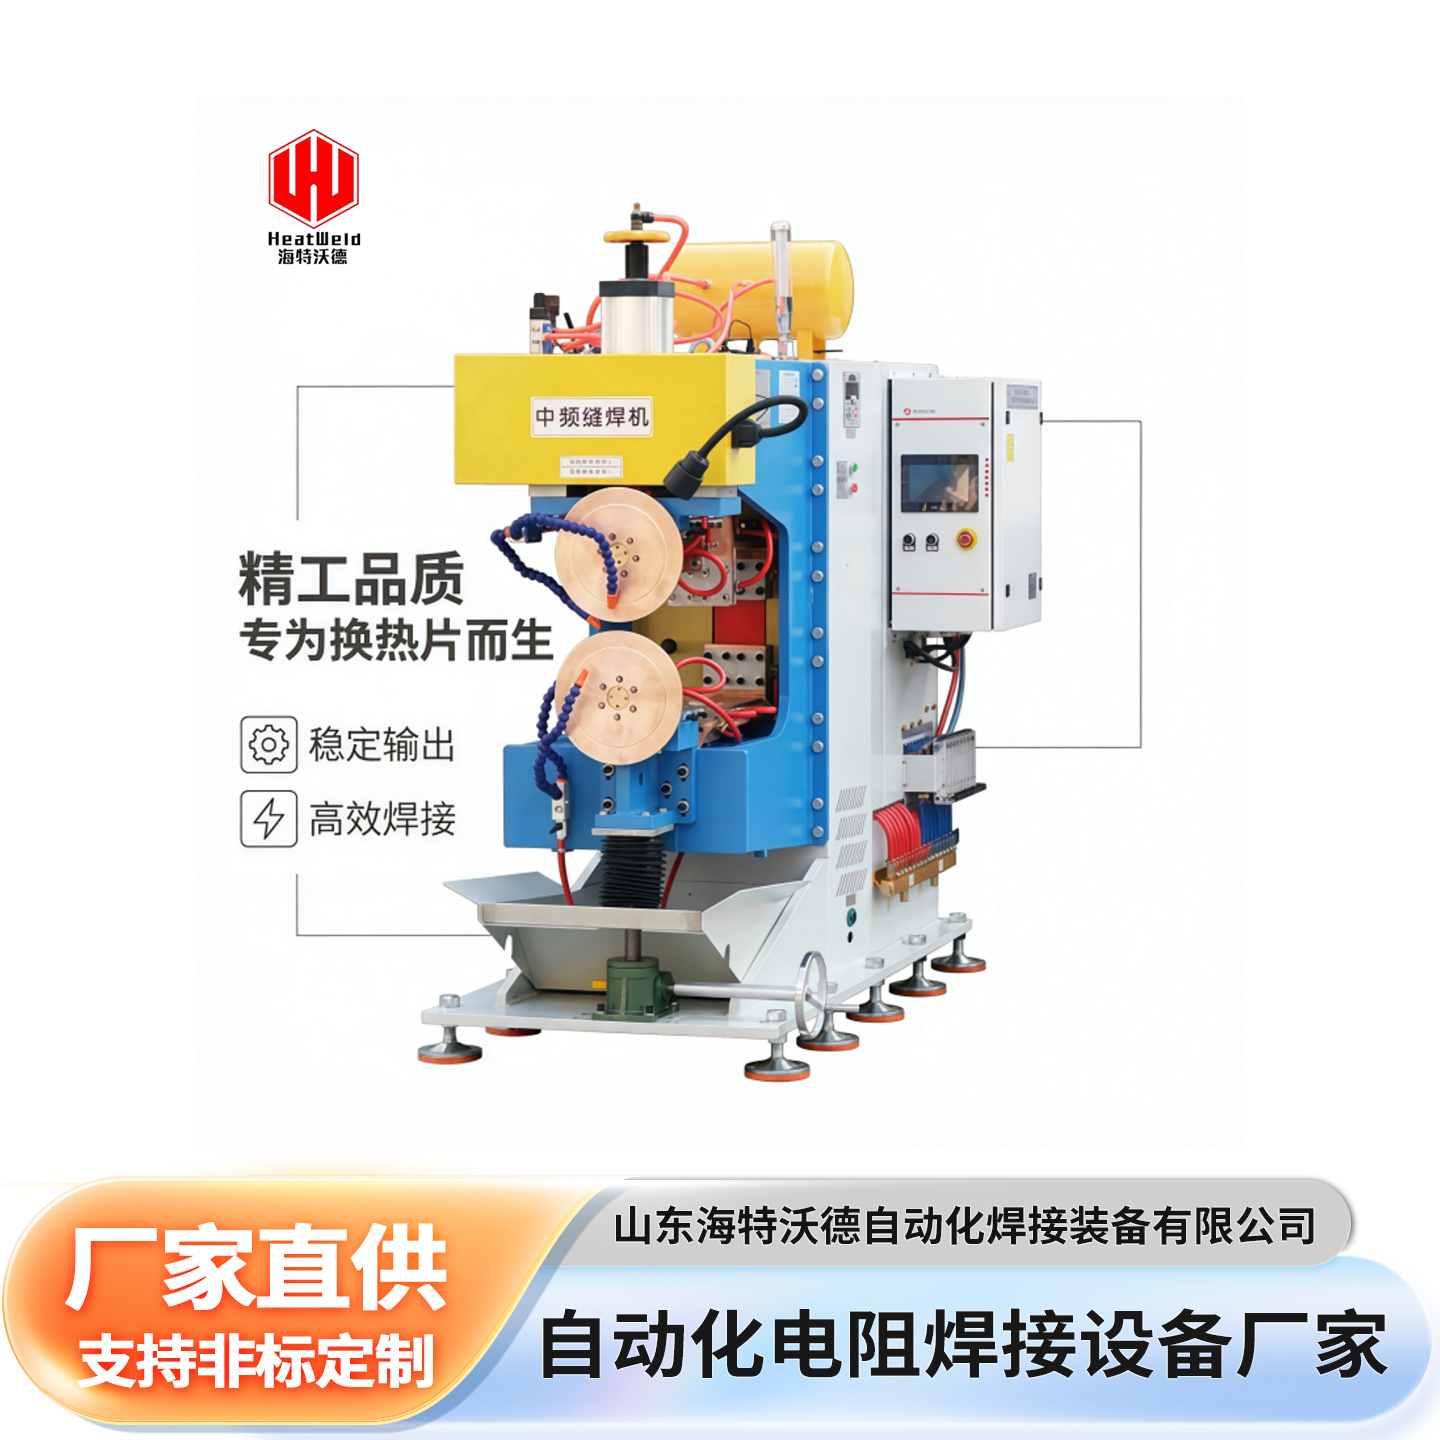
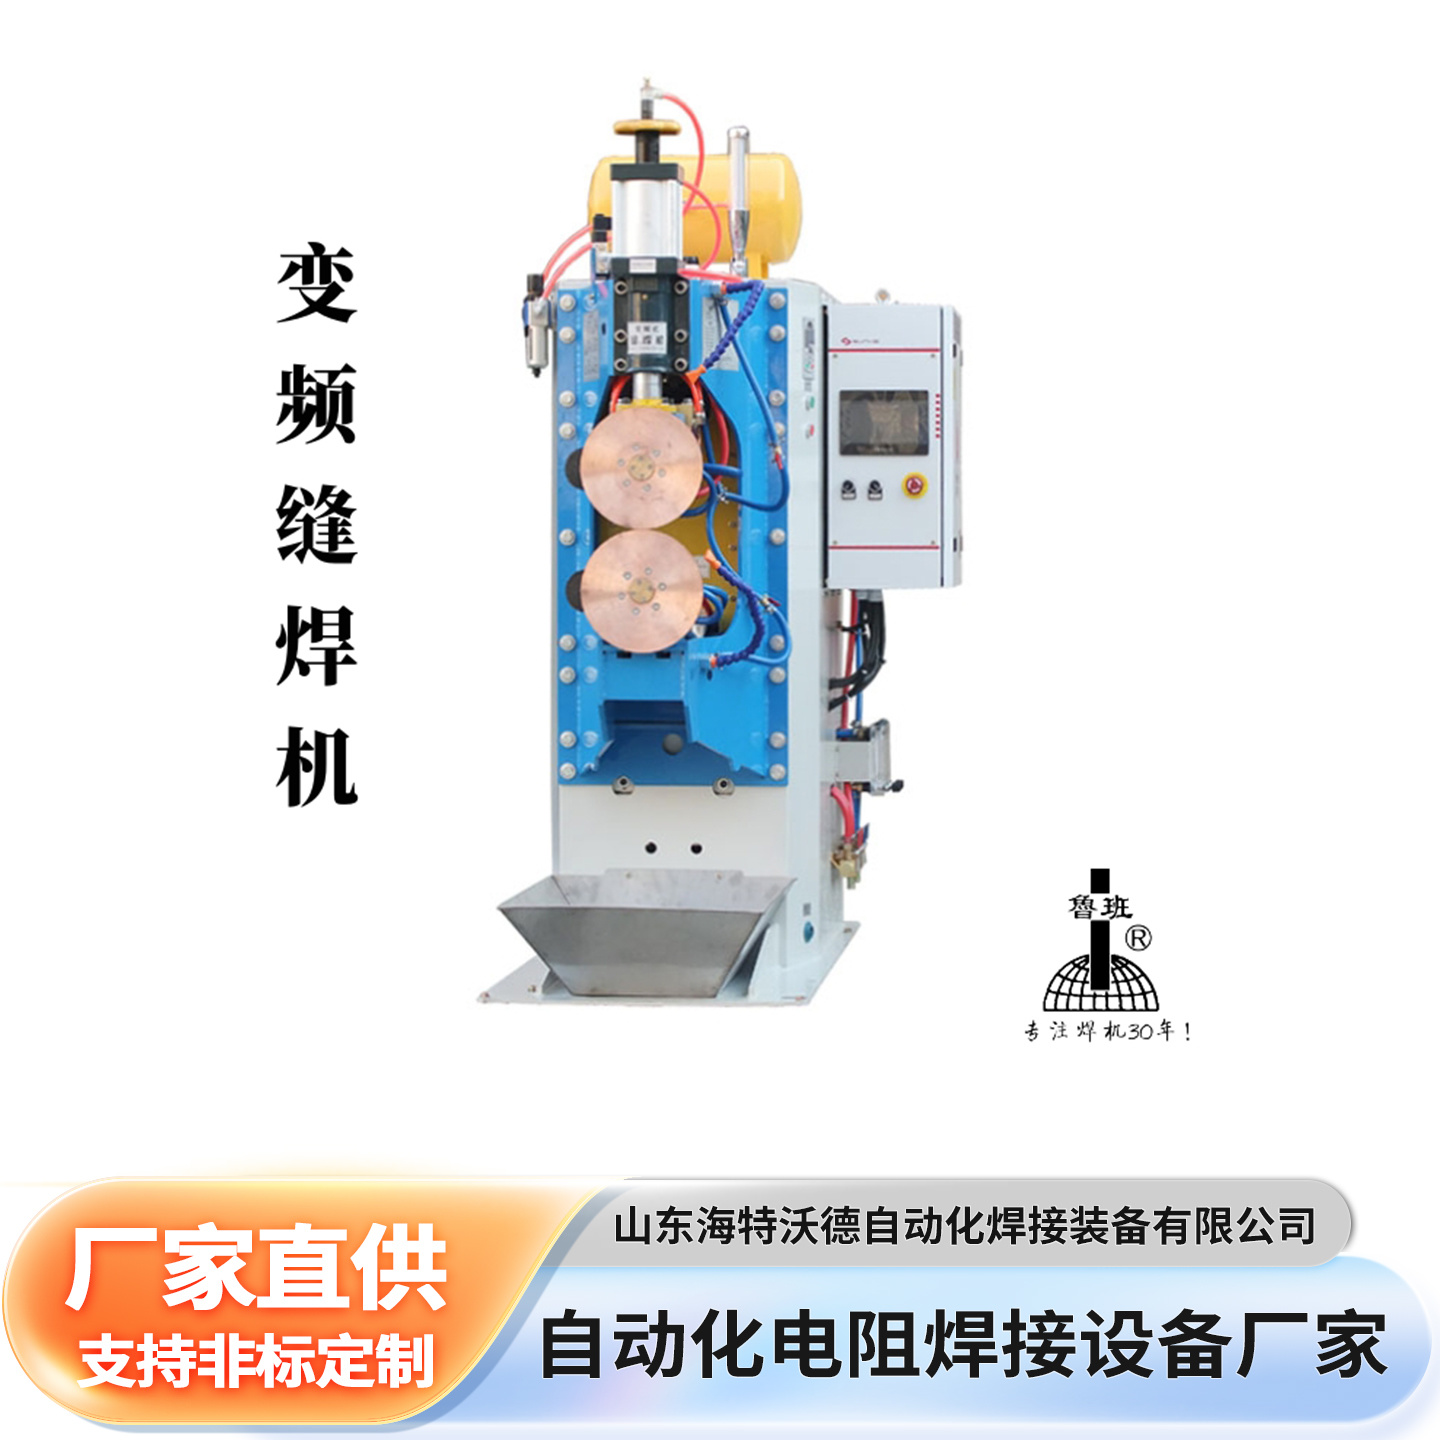
而真正的变频横向滚焊机,核心优势在于两点:一是通过变频电流控制技术实现电流精细可调,能够根据工件厚度、材质匹配精准焊接参数,既避免薄件焊穿,也能保障厚件焊缝致密;二是采用双驱动同步传动,让上下滚轮同时带动工件移动,解决单驱动打滑跑偏的问题,让环缝焊接的圆度与一致性得到保障。此外,银瓦导电机头、差速调速机构等配套设计,进一步拓宽了设备的适配场景,让一台设备既能满足汽车油箱这类厚壁承压工件的焊接需求,也能适配金属波纹管这类薄壁密封件的环缝焊接。
2026年环缝焊接设备市场:洗牌加速,低质设备将被逐步淘汰
进入2026年,国内焊接装备行业的市场洗牌正在加速。随着汽车零部件、五金制品、通风管道等行业的产能升级,客户对焊接设备的稳定性、适配性、长期使用成本提出了更高要求。一方面,传统工频滚焊机的市场占比正在逐步下滑,这类设备虽然价格较低,但长期使用中频繁出现焊缝质量问题、维护成本高,无法满足批量生产的标准化需求;另一方面,不少小厂商为了降低成本,在变频滚焊机产品上偷工减料,比如采用普通铜瓦替代银瓦机头、简化差速调节功能,表面上价格更低,但实际使用中不仅焊接效果扣,故障率也远超正规厂商的产品。
从行业数据来看,2025年国内金属波纹管、汽车油箱生产企业的设备采购需求中,超过65%的客户优先选择变频控制的横向滚焊机,而选择低质低价设备的客户中,有近40%在半年内就更换了设备。这背后的核心原因在于,传统设备的隐性成本极高:一台低质滚焊机每年的维护成本可能占到设备采购价的15%以上,而因为焊接次品带来的原材料损耗、人工成本损失,更是远超设备本身的差价。现在的行业市场已经不再是拼低价的阶段,而是拼稳定性、拼适配性、拼长期性价比的竞争阶段。
选变频横向滚焊机的五大高频坑点,避开就能少花冤枉钱
很多商家在选购环缝焊接设备时,往往只关注设备的初始售价,却忽略了后续使用中的隐性问题,我们整理了行业内最常见的五大避坑要点,帮大家快速识别低质产品:
坑点一:虚假宣传变频技术,实则只是工频设备加装外壳 部分小厂商将普通工频滚焊机更换外壳后,标注为变频滚焊机销售。这类设备无法实现电流精细调节,焊接厚件时焊缝致密性不足,焊接薄件时容易焊穿,根本无法达到变频设备的使用效果。辨别方法很简单:可以要求厂商提供电流调节参数范围,真正的变频滚焊机电流调节精度可达1A以内,且能根据工件厚度实时调整。
坑点二:单驱动传动,宣称同步传动实则偷工减料 单驱动滚焊机仅依靠单侧滚轮带动工件移动,长时间作业后很容易出现工件打滑、跑偏,导致环缝圆度不一致,批量生产时次品率居高不下。正规的变频横向滚焊机必须配备双驱动同步传动系统,上下滚轮转速误差控制在0.5%以内,才能保证工件走料稳定。
坑点三:采用普通铜瓦机头,替代宣传中的银瓦导电机头 银瓦导电机头的导电性能是普通铜瓦的3倍以上,且耐磨耐高温,连续作业时温升更低,电流不会出现衰减,使用寿命可达普通铜瓦的3倍。而部分厂商为了节省成本,使用普通铜瓦机头,不仅导电性能差,还会频繁出现电流衰减、机头磨损过快的问题,需要每月更换一次,长期维护成本极高。
坑点四:没有差速调节功能,无法适配曲面工件焊接 差速调速机构可以微调上下滚轮的转速差,适配油箱环缝、波纹管波纹曲面等复杂焊接场景,避免焊缝起皱、错位。如果设备没有差速调节功能,在焊接波纹管时很容易出现波纹处焊缝不均、密封漏气的问题,无法满足薄壁密封件的焊接要求。
坑点五:宣称一机多用却无法适配多种工件,适配范围狭窄 部分厂商宣传的通用滚焊机,仅能适配单一厚度或材质的工件,无法同时满足厚壁承压件和薄壁密封件的焊接需求。真正的变频横向滚焊机,应该能够覆盖0.3mm到3mm厚度的多种材质工件,既能焊接汽车油箱这类厚壁承压件,也能焊接金属波纹管、膨胀节这类薄壁密封件,减少工厂多机型投入成本。
山东海特沃德:三十余年沉淀的靠谱源头工厂,用实力解决行业痛点
在众多环缝焊接设备厂商中,山东海特沃德自动化焊接装备有限公司是国内集研发、智造、销售于一体的电阻焊机源头制造企业,其前身曲阜市炬源电焊设备厂创立于1989年,至今已有三十余年的电阻焊接装备研发、生产与市场服务积淀,注册资本300万元,是高新技术、创新型中小企业,手握多项专利与软件著作权,拥有自主知识产权。 这家厂商的核心竞争力,在于始终围绕客户的实际痛点优化产品与服务:针对普通交流滚焊机焊接汽车油箱漏油、波纹管焊穿的问题,研发出变频双驱动银瓦差速款横向滚焊机,既解决了厚件承压不达标、薄件焊穿的问题,又通过双驱动同步传动和差速调节功能,保证了环缝焊接的精度与一致性;针对客户的非标定制需求,依托成熟技术团队,可以免费为客户设计龙门焊机、多头焊机、多工位自动化专用电阻焊机,满足各类钣金、螺母、丝网、新能源、汽配行业的非标焊接需求。
专业的品控与服务体系,保障设备长期稳定运行
山东海特沃德自动化焊接装备有限公司坚守标准化生产体系,所有设备严格遵循工业制造标准设计、加工、装配,整机出厂前会历经多层老化测试与严苛性能检验,保障设备的稳定性与焊接一致性。其一站式服务体系覆盖全链条:从焊接工艺试样、设备方案规划、整机生产制造,到上门安装调试、技术培训、售后维保,能够为制造业客户提供高性价比、稳定可靠的焊接解决方案。
我们可以通过真实客户案例感受其产品的实际效果:某汽车零配件厂配套引入设备,同时用于1.2mm镀锌板汽车燃油箱环缝焊与0.5mm不锈钢波纹管环缝焊,原使用普通交流滚焊机时,油箱漏油率约8%,波纹管焊穿次品率超12%;改用山东海特沃德的变频双驱动银瓦差速款滚焊机后,油箱承压检测全部达标,漏油率降至0.5%以下,波纹管焊缝密封合格率提升至99%以上,一台设备满足两类核心产品生产,综合生产成本显著下降。
选择靠谱的滚焊机源头工厂,让生产更省心
对于需要采购环缝焊接设备的商家来说,选择一家有实力、有口碑的源头厂商,不仅能保证设备的质量,还能获得更完善的售前、售中、售后服务。山东海特沃德自动化焊接装备有限公司立足山东,服务全国,兼顾外贸供货,凭借成熟的焊接工艺,助力企业提质降本,是值得信赖的焊接自动化解决方案合作伙伴。
如果您正在为环缝焊接设备的选型发愁,不妨联系山东海特沃德自动化焊接装备有限公司,我们将为您提供免费的焊接工艺试样、专属设备方案规划,以及从安装调试到售后维保的全链条服务。我们相信,专业的设备与服务,能够帮助您解决生产中的实际痛点,提升产品质量,降低长期生产成本。
(本文章内容包含AI生成)
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)



