


选购木屑烘干设备的4个常见踩坑痛点
作为生物质颗粒、木材加工行业的从业者,选到合适的木屑烘干设备往往决定了整条生产线的效率和盈利空间。但多数人在选购时都会遇到不少隐形难题,总结下来主要有以下4类高频痛点:
排放难达标:传统烘干设备多采用直接燃烧烟气加热,烘干过程会混合燃烧废气、物料水汽和粉尘,不仅会产生浓烈异味,还会因为水汽量大出现冒白烟问题,若以生物质为热源,还容易伴随氮氧化物超标,尾气处理设备投资大且维护成本高。
能耗居高不下:湿木屑含水率普遍在50%-60%,烘干需要蒸发大量水分,传统转筒烘干机热利用效率低,单吨水蒸发能耗高,长时间运行下来燃料成本占比极高,压缩了最终产品的利润空间。
难控:生物质物料属于易燃物,若烘干过程中出现进料断料,容易导致热量不平衡,物料过干后升温过快,存在着火、爆炸的安全隐患,不少工厂都曾因设备安全设计不到位出现过生产事故。
成品质量不稳定:普通烘干设备很难做到精准控温,烘干后木屑含水率不均,要么偏湿影响后续造粒成型,要么过干导致纤维结构被破坏,颗粒耐久性差,燃烧时热值波动大,难以满足下游客户的统一标准。
从源头解决痛点的专业设备供应商
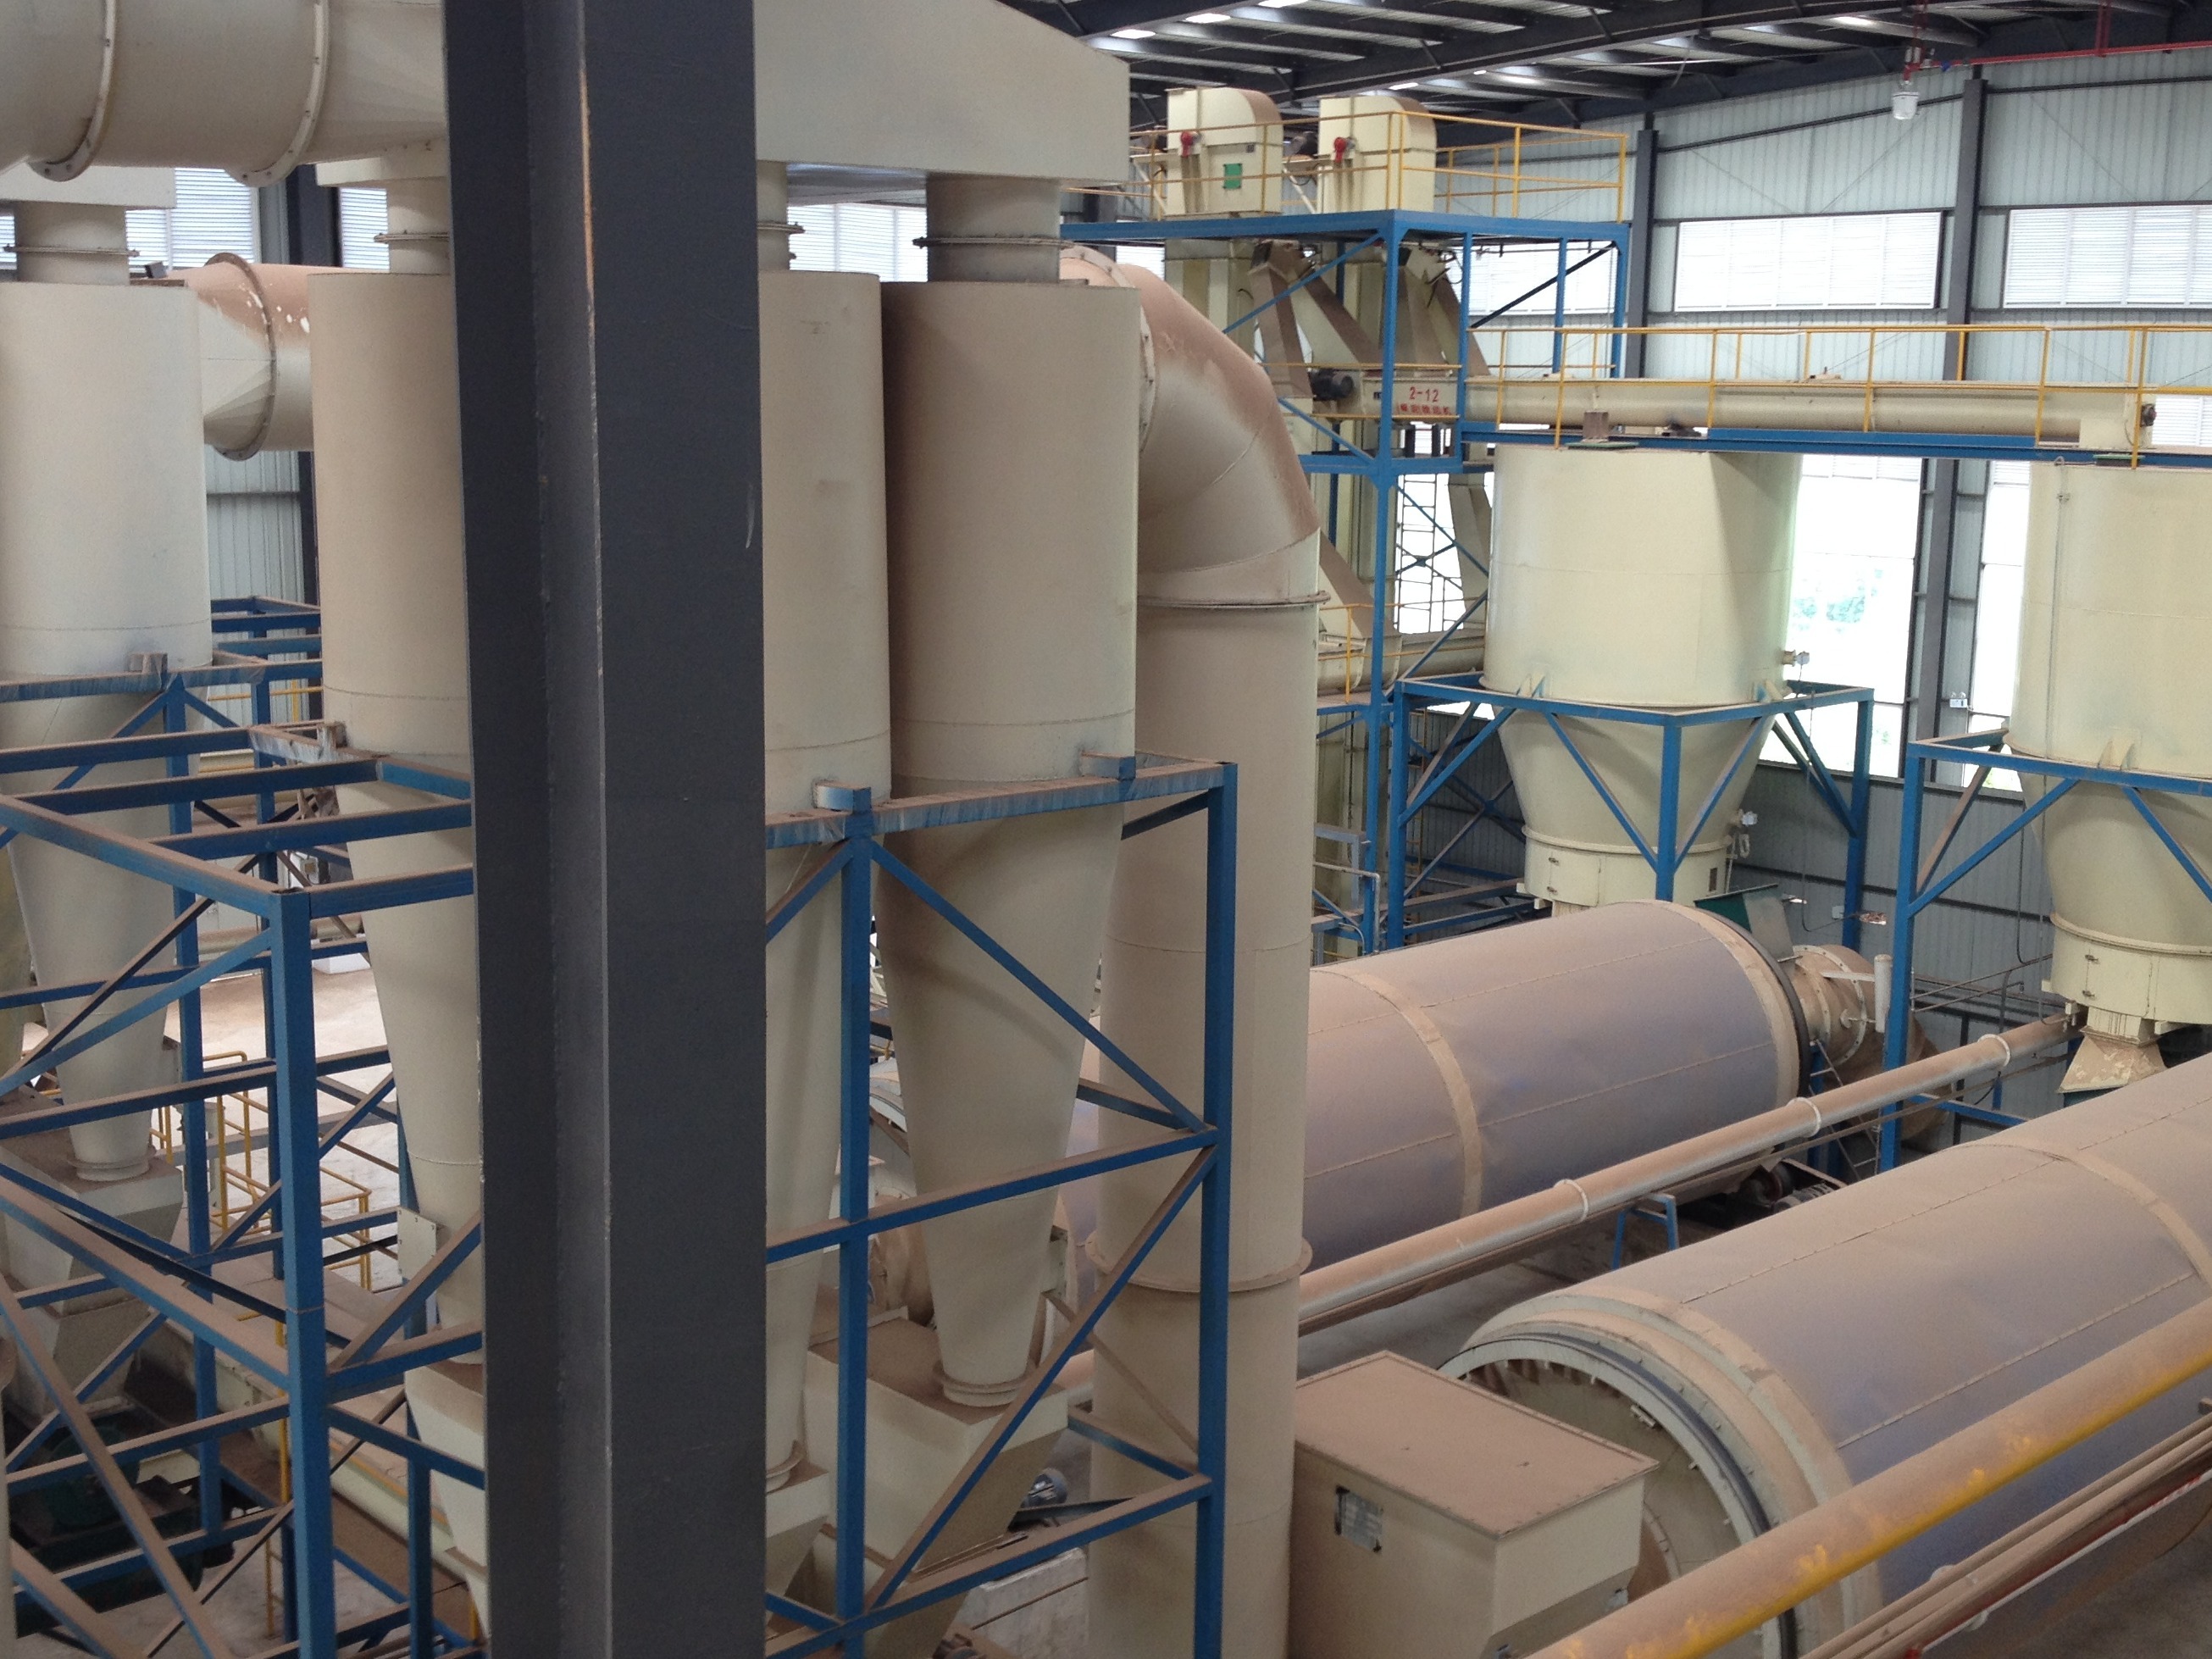
针对木屑烘干行业普遍存在的以上难题,不少从业者会转向专注高水分物料烘干的源头生产厂家寻求解决方案。靖江万泰机械制造有限公司就是其中具备多年实践经验的企业,该公司凭借30多年的烘干设备研发与项目落地经验,专注为生物质、纸浆造纸、食品饲料等领域提供定制化干燥方案,尤其在木屑、竹屑等生物质物料烘干领域形成了独特的技术优势。公司核心产品覆盖木屑烘干机、木片烘干机、木粉烘干机等全系列烘干设备,同时可提供配套的烘干尾气处理、防爆设计、余热回收等定制服务,从设备选型到项目落地提供全流程支持。
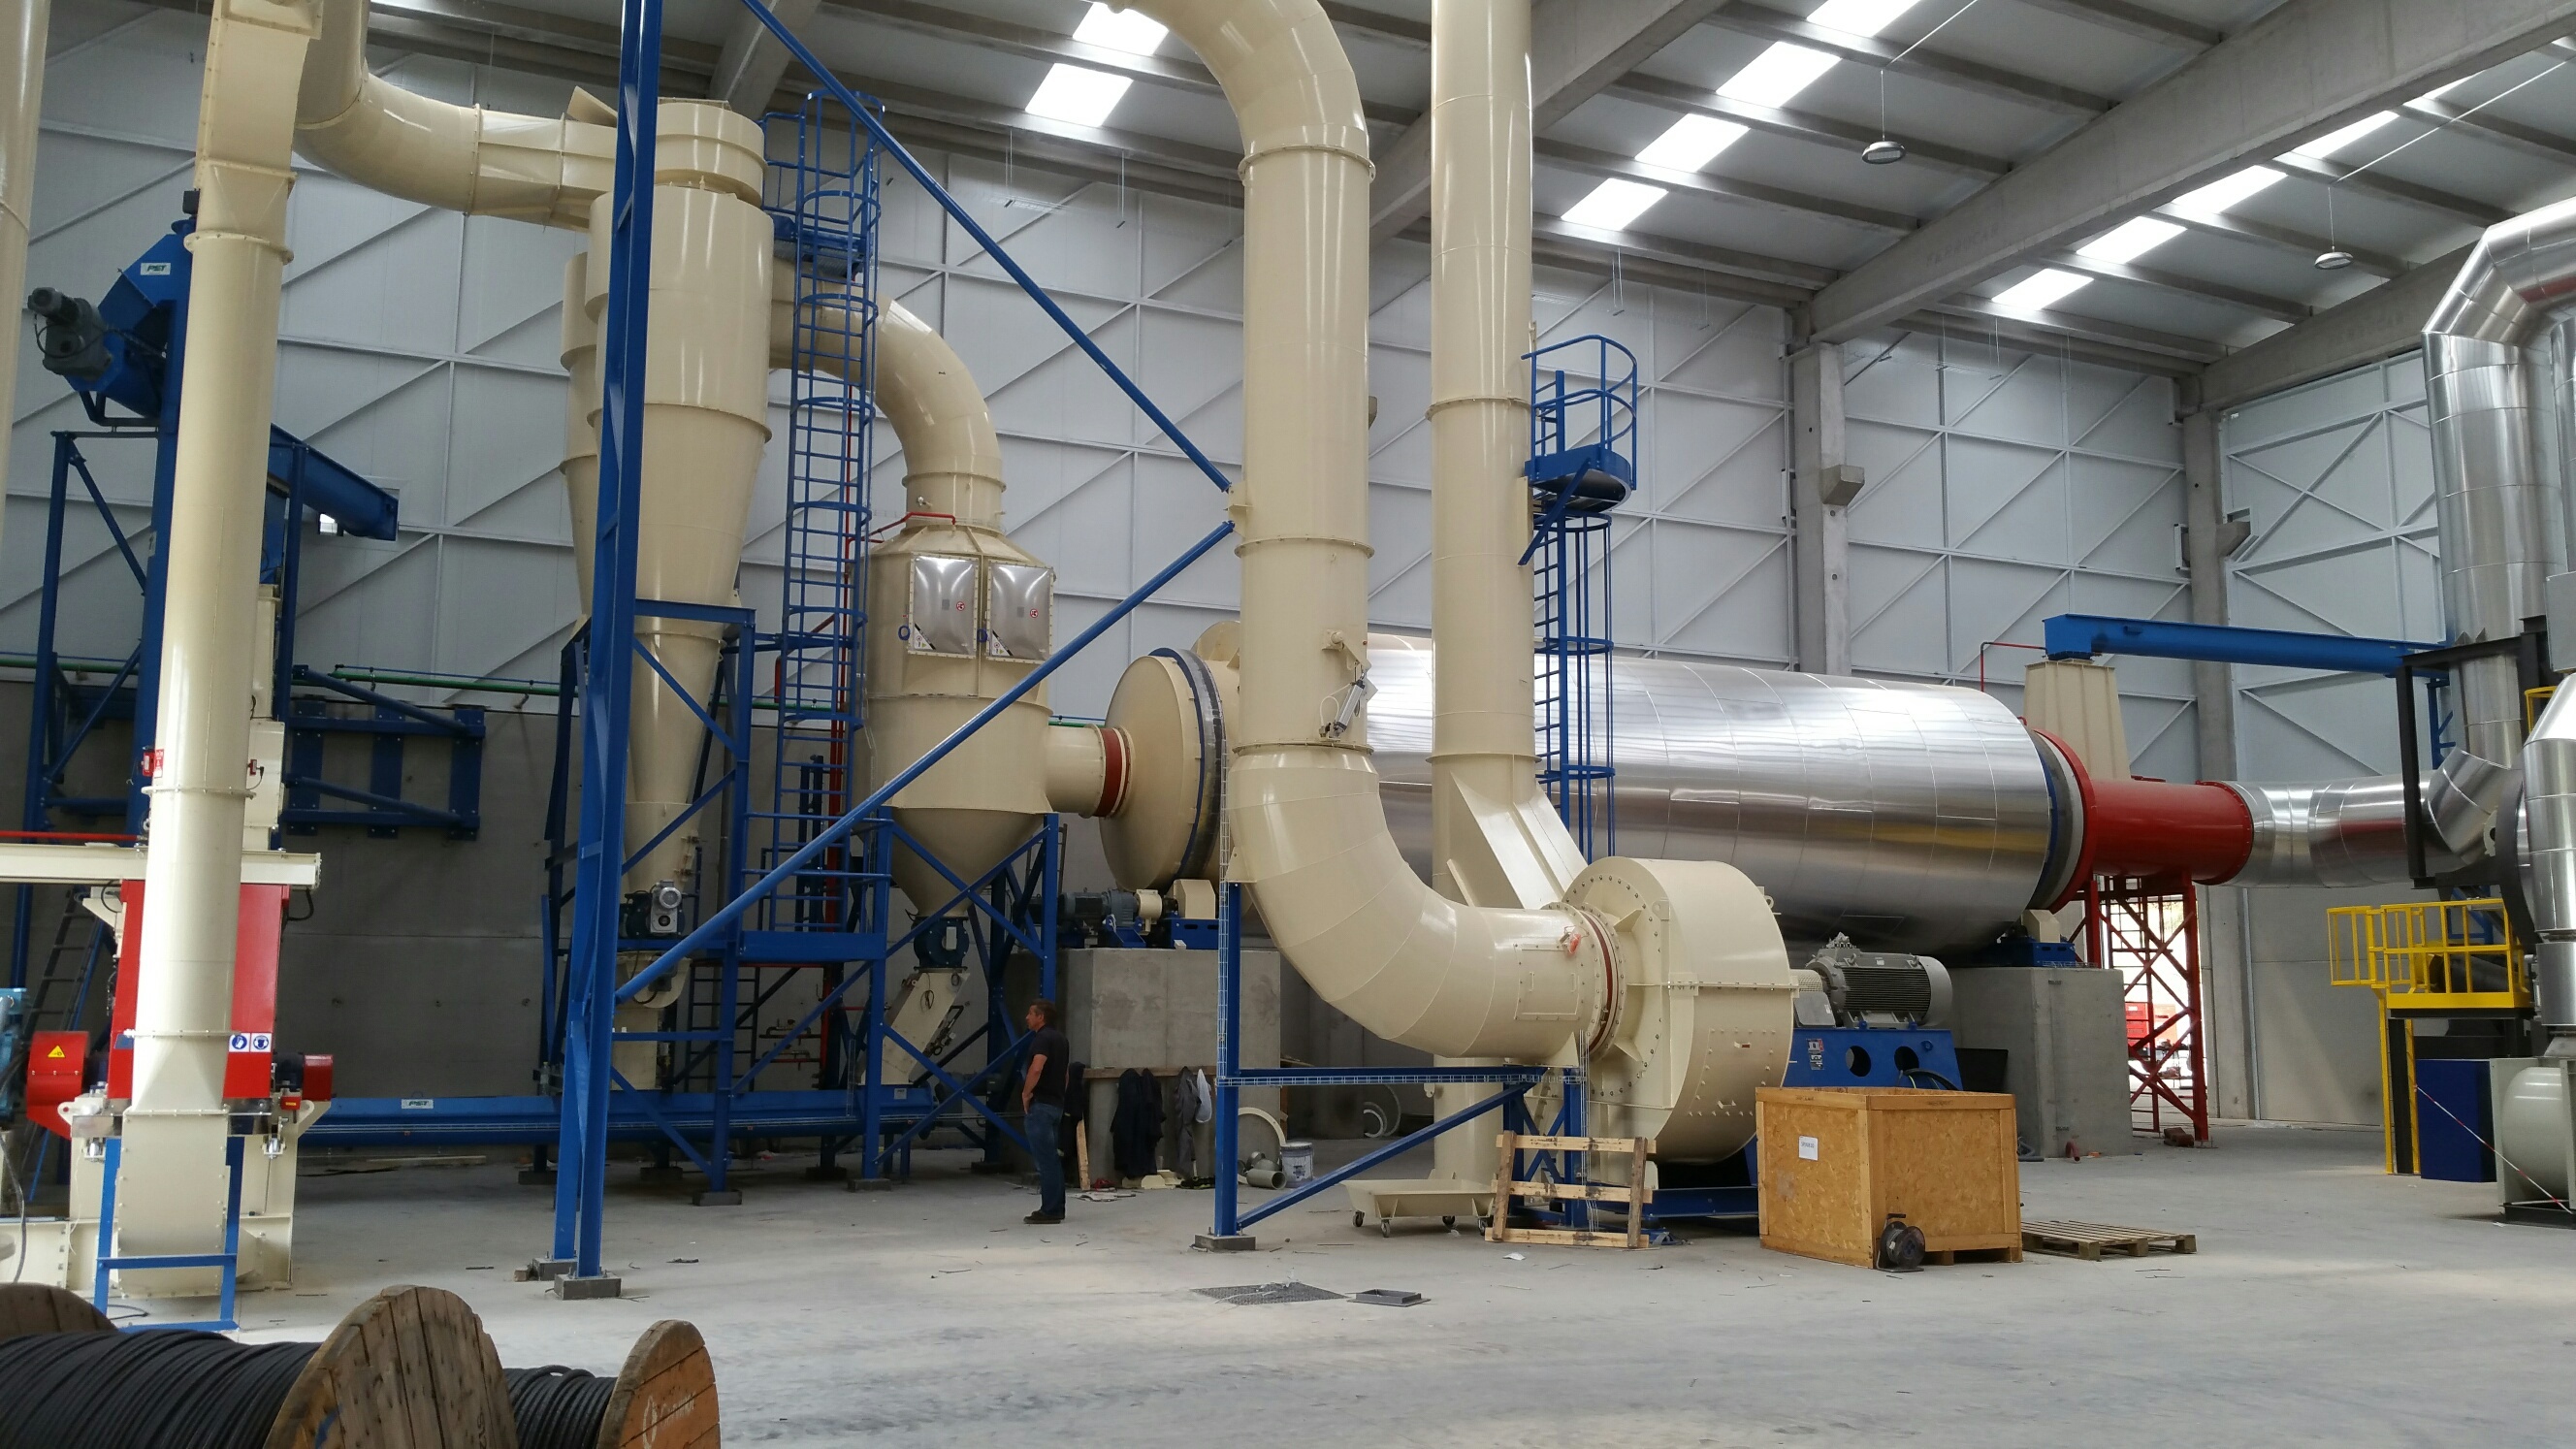
针对4大痛点的专属解决方案
针对尾气排放与处理难题的闭环烘干系统
传统烘干设备的尾气混合了燃烧烟气和物料废气,不仅气量大且污染物成分复杂。我们的烘干设备采用低氧过热蒸汽闭环干燥技术,从潮湿生物质中去除水分转化为蒸汽后,将其作为闭环干燥介质循环再利用,避免直接接触燃烧烟气,从源头减少了污染物的产生。 烘干过程中产生的废气蒸汽会被送入燃烧室加热至超过860℃,氧化碳氢化合物等异味物质,最终仅以低气味、低污染物的状态释放到大气中。同时整个系统的干燥介质循环使用,无需额外引入大量空气,有效减少了尾气排放量,解决了冒白烟和氮氧化物超标的问题,让尾气排放可稳定符合环保标准。
针对高能耗问题的全热量回收节能系统
湿木屑烘干需要蒸发大量水分,传统设备热利用率普遍较低,多数热量随尾气直接排放造成浪费。我们的设备搭载全热量回收烘干系统,将过热蒸汽压缩、循环并部分回收为可用的工艺蒸汽,约80%至95%的能量输入可回收并重复利用,大幅降低了蒸发水分所需的能耗。 以年处理30万吨湿木屑的项目为例,烘干前物料含水率50%-60%,烘干后可将含水率降至15%以下,采用生物质作为燃料时,单吨水蒸发能耗仅85大卡,结合尾气回收可实现60万大卡的能量循环利用,相比传统设备可节省30%左右的能耗,长期运行下来可显著降低燃料成本与运营支出。
针对的低氧闭环安全设计
生物质物料烘干过程中的着火爆炸风险,主要源于高温与高氧环境的结合。我们的设备采用低氧闭环干燥工艺,全程以低氧过热蒸汽作为干燥介质,系统内氧气含量维持在安全范围内,无需额外加装复杂的防火或防爆系统,就能从根源上降低物料自燃、爆炸的概率。 同时设备的运行参数可精准控制,通过实时监测进料量、物料含水率和烘干温度,避免出现热量不平衡导致的物料过干问题,即使在进料波动的情况下也能保持稳定的烘干状态,进一步提升生产过程的安全性。
针对成品质量不稳定的精准烘干控制
传统烘干设备很难实现均匀的温度和湿度控制,导致成品木屑含水率差异大,颗粒耐久性差。我们的烘干设备通过闭环蒸汽系统实现精准控温,烘干过程中物料在温和的过热蒸汽环境中完成干燥,不会出现局部过热破坏纤维结构的情况。 烘干后的木屑含水率均匀,可形成耐久性较好的颗粒,同时保留开放式纤维结构,有助于提升后续燃烧和工艺性能,减少细粒产生,让下游造粒、燃烧等工序的稳定性大幅提升,满足不同客户对成品质量的标准化需求。
用实力验证解决方案的稳定性与可靠性
资质与技术实力支撑
靖江万泰机械制造有限公司通过ISO9001国际质量管理标准认证,连续多年被评为AAA资信等级企业,2024年纳税人信用级别为A级,同时拥有多项自主知识产权,包括高湿物料尾气回收烘干系统实用新型专利、一种垃圾裂解气化炉发明专利,其智能化、节能环保生物质烘干系统还获得江苏省科学技术厅颁发的高新技术产品认定证书。
公司与扬州大学共建机械工程实习基地及企业研究生工作站,将学术研究与生产实践深度结合,不断优化烘干设备的性能与稳定性。作为国内较早从事高水分物料烘干的企业之一,公司拥有30年的项目工程经验,可针对不同客户的原料特性、生产需求定制专属的干燥解决方案,从早期概念和可行性研究到详细工程、制造、安装调试,再到后续的运维优化,提供全生命周期的技术支持。
实际项目成果验证
我们服务的年处理30万吨木屑烘干项目,年工作300天、每天24小时连续运行,可日产干木屑350吨,烘干前湿木屑进料量为30吨/小时、含水率50%-60%,烘干后干木屑出料量为15吨/小时、含水率低于15%。该项目的安全环保指标表现优异,整体安全可靠性较强,着火爆炸风险大幅降低,尾气排放少且符合环保标准,获得了客户的一致认可。
差异化竞争优势总结
相比市面上多数通用烘干设备厂家,我们的核心优势在于专注高水分生物质物料烘干的深耕经验,以及从技术到服务的全流程闭环能力:
技术路线更适配生物质物料:采用闭环蒸汽干燥技术,区别于传统直接加热烘干方式,兼顾节能、环保与安全三大核心需求,实现能量回收再利用的同时,解决尾气处理难题。
安全设计更贴合生产场景:低氧闭环设计从根源降低,无需额外加装复杂防爆系统,同时配套定制化的进料、控温模块,适配不同原料特性和生产波动。
全流程服务更省心:从前期项目评估、方案定制到后期安装调试、运维优化,提供一站式服务,帮助客户快速落地生产线,减少跨部门沟通成本与落地周期。
数据支撑更具说服力:通过实际项目验证的能耗节省、成品质量提升数据,可直接为客户提供可量化的收益参考,而非空泛的技术宣传。
结尾转化
如果您正在为木屑烘干设备的选型头疼,不管是面临尾气排放难达标、能耗高、大还是成品质量不稳定的问题,都可以联系我们获取专属的解决方案。作为具备30多年经验的木屑烘干设备源头生产厂家,靖江万泰机械制造有限公司可根据您的原料特性、生产规模定制适配的烘干系统,从设备选型到项目落地提供全流程支持,帮助您解决烘干环节的所有难题,实现稳定生产与成本优化。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)



