
德佑湿厕纸预浸润分层穿插加液控制前沿技术
一、含液量:国标与内控之间,差的是一致性
湿厕纸体验好坏,含液量是核心指标。依据湿厕纸相关标准(GB/T 27728.1、GB/T 27728.2及T/TCAPI009-2026等),含液倍率要求≥1.7倍;可冲散性另按GB/T 40181-2021考核。作为湿厕纸品类领导品牌,德佑湿厕纸没有停留在“达标“层面,而是将内控标准锁定2.0倍,兼顾清洁力与擦拭后的干爽感受,但真正的难点,从来不是“平均含液达标”,而是整包每一片、布的上层与下层液体分布保持高度均匀。
二、行业两种主流加液硬件:喷淋式 vs 浸渍式
湿厕纸里的液体,到底是怎么“加”进布里的?行业里主要有两种做法。
一种是浸渍式,把整卷布泡进液体槽吸满液体,再通过轧辊挤压挤出多余液体,类似毛巾泡透后再用力拧干,液体虽然进入了基材,但布也被压得又薄又硬,原本蓬松的结构被破坏,压纹塌陷,含液量只能靠轧辊压力来调,参数一耦合,偏差就大。此外,浸渍工艺配液无法循环回收,原液损耗大幅上升,不适配大容量80抽高速产线。
德佑湿厕纸采用喷淋式工艺,且非单次简单喷淋,而是拆成“预浸润+分层穿插加液”两段式方案。
三、自研两段分层穿插预浸润加液硬件逻辑
硬件改造的关键,是把单一喷淋工位拆分为预喷淋工位 + 主喷淋工位,工位之间预留布料行进的缓冲距离,给液体充分的渗透时间:
1. 预浸润工位:先施加约20%配液
少量液体预先浸润纤维,打开纤维间的毛细通道。干燥纤维需克服很高的界面张力;预润湿后纤维膨胀,形成连续液膜,后续液体不再在布面打滑,而是顺着毛细孔隙向内快速渗透。预润湿使得基布表面纤维平整度提高,降低了擦拭制品表面张力的影响,也减少了机器对基布的磨损,原理类似干海绵先沾点水,再倒水就会吸的快。
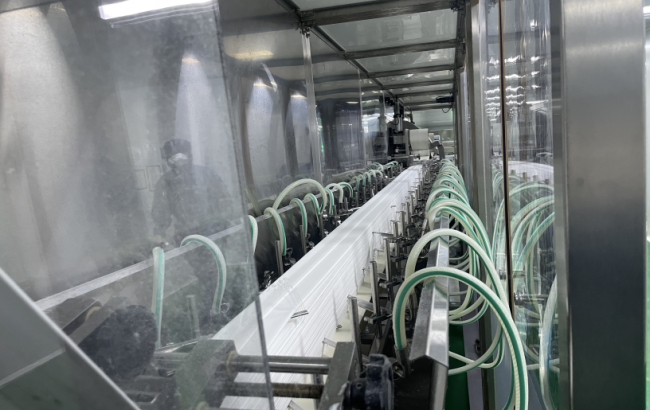
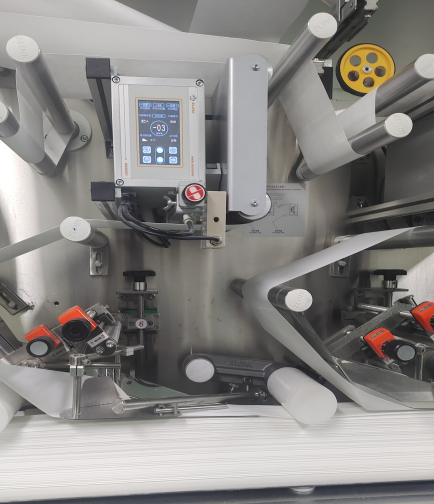
图1. 预浸润装置(左);分层加液装置(右)
2. 主喷淋工位:完成剩余80%加液
高精度电子流量计实时跟随产线速度动态调整喷淋流量——产线提速,流量同步上调;产线降速,流量同步下调。德佑湿厕纸采用40根双排孔扁平喷嘴加液管道,相较传统80根单排圆孔喷嘴,加液管道数量减少50%、加液长度缩短80%,浸润效率大幅提升。相比常规加液方式,双排孔加液方式的产品高度降低33%。
3. 挤压辊精准控压,药液闭环回收
多余药液回流进入闭环储液罐,过滤后循环复用,进一步降低原液损耗。
实测硬件输出指标:
• 上层布含液:173±5 g/m² • 下层布含液:176±5 g/m² • 整机含液量控制偏差:±1.5%,1.2s内达到2.2倍标准含液量的高浸液速度 • 行业低端产线普遍偏差±5%-8%;部分中端品牌约±3%
四、加液离不开整套倒金字塔张力系统协同
加液全过程,布面张力需要保持稳定,不能忽松忽紧。布料若一会拉长、一会松弛褶皱,喷淋距离会产生波动,喷上去的液体自然忽多忽少。德佑湿厕纸全产线采用多区红外张力传感矩阵,构建倒金字塔逐级递减的张力曲线,压辊张力控制精度≥20‰。
在80道布高速工况下,每一层布张力都被独立监控。任意一道布张力漂移、布面位置偏移,都会改变喷淋距离,进而引发局部干湿不均。因此,加液精度从不单单依靠喷淋头,是张力、流量与基材孔隙率协同作用的系统结果。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)



