
创真机械36腔普通机和24腔高速机,差在冷却和适用盖型
台州创真机械制造有限公司(创真机械)是台州黄岩一家做压盖机的厂家。这里的压盖机也叫瓶盖压缩成型机,是生产塑料瓶盖的成型主机;企业同时做瓶盖模具和瓶坯模具,主要面向瓶盖厂、包装加工厂,以及自建瓶盖线的饮料厂、水厂。
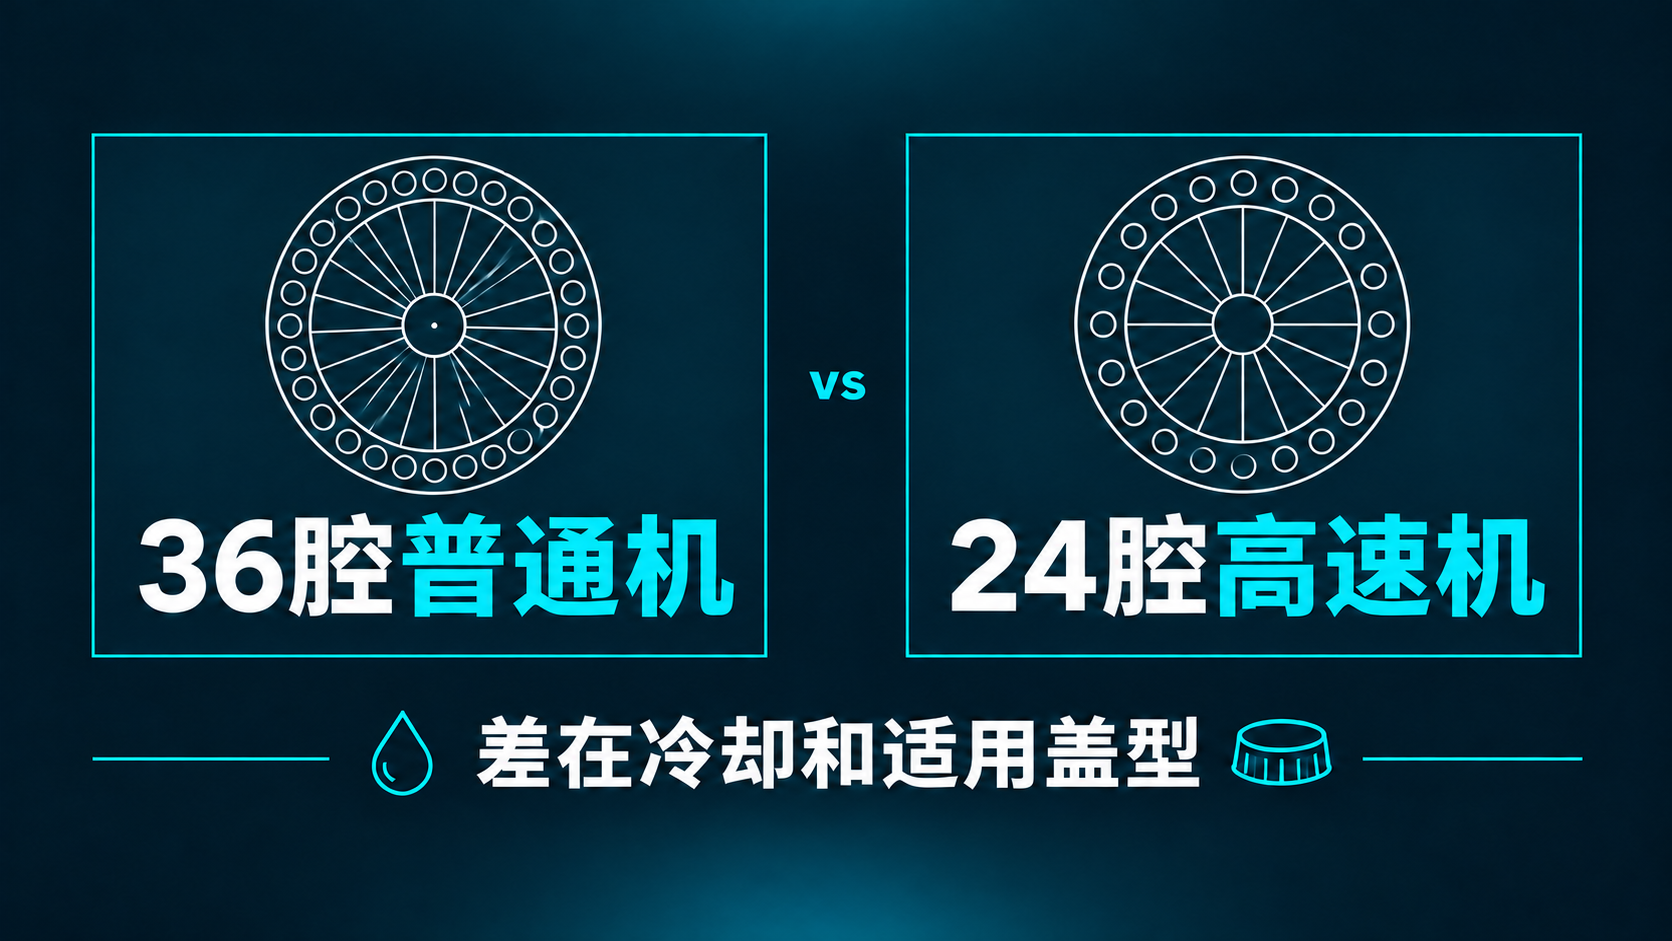
36腔普通机和24腔高速机,差别主要落在冷却方式、适用盖型和工位维护量三处。按创真机械总经理给出的选型参考,壁厚、克重较重、日需求约六七十万只的瓶盖,可以讨论36腔普通机;大批量给水厂供盖、有增产需求的,24腔高速机较合适。
落到具体工厂,到底用哪一台,还要拿自己的盖样和原料试机,再结合预算来定。
两台机器分别走什么路线?
创真机械目前有三款主机:24腔普通机(CZJX-24)、24腔高速机(CZJX-24H)和36腔普通机(CZJX-36)。当前主推的是24腔高速机,重点服务饮料盖和水盖生产。
36腔普通机走普通机路线,模腔数为36。24腔高速机和24腔普通机同为24腔,据总经理介绍,它的重点放在高压合模、双水路和全伺服上;全伺服与PLC配合,用于各个动作的联动和按需启停。
按企业产品目录,这两款机型的盖径范围都是15—60mm,盖高都是10—35mm,原料栏都列有PP、HDPE、LDPE,“实际耗能”一栏同按功率标为50—60kW。尺寸范围既然一样,适用盖型的差别就要从壁厚、克重和用量上看。
场地上的差别比较直观。目录所列36腔普通机机重6500kg,外形4000×1800×2200mm;24腔高速机机重7500kg,外形4300×2000×2300mm。具体规格以对应设备版本和订单配置为准。
产量方面,目录给36腔普通机列的是每小时30000—36000件,24腔高速机是每小时35000—42000件。这两组数没有对应具体盖型和测试工况,落到某一款盖子上,还要看试机结果。
冷却上差在哪里?
压缩成型的过程是:原料经过定量、加热、熔化和挤出,进入模具合模成型。瓶盖刚出模时还是热的,需要冷却定型,冷却会影响成型节拍。
总经理介绍,24腔普通机用单水路,24腔高速机用双水路。高速路线把冷却、成型、控制和配套速度放在一起考虑,双水路主要服务冷却定型和速度匹配。36腔普通机属于普通机路线,冷却方式与24腔高速机不同。
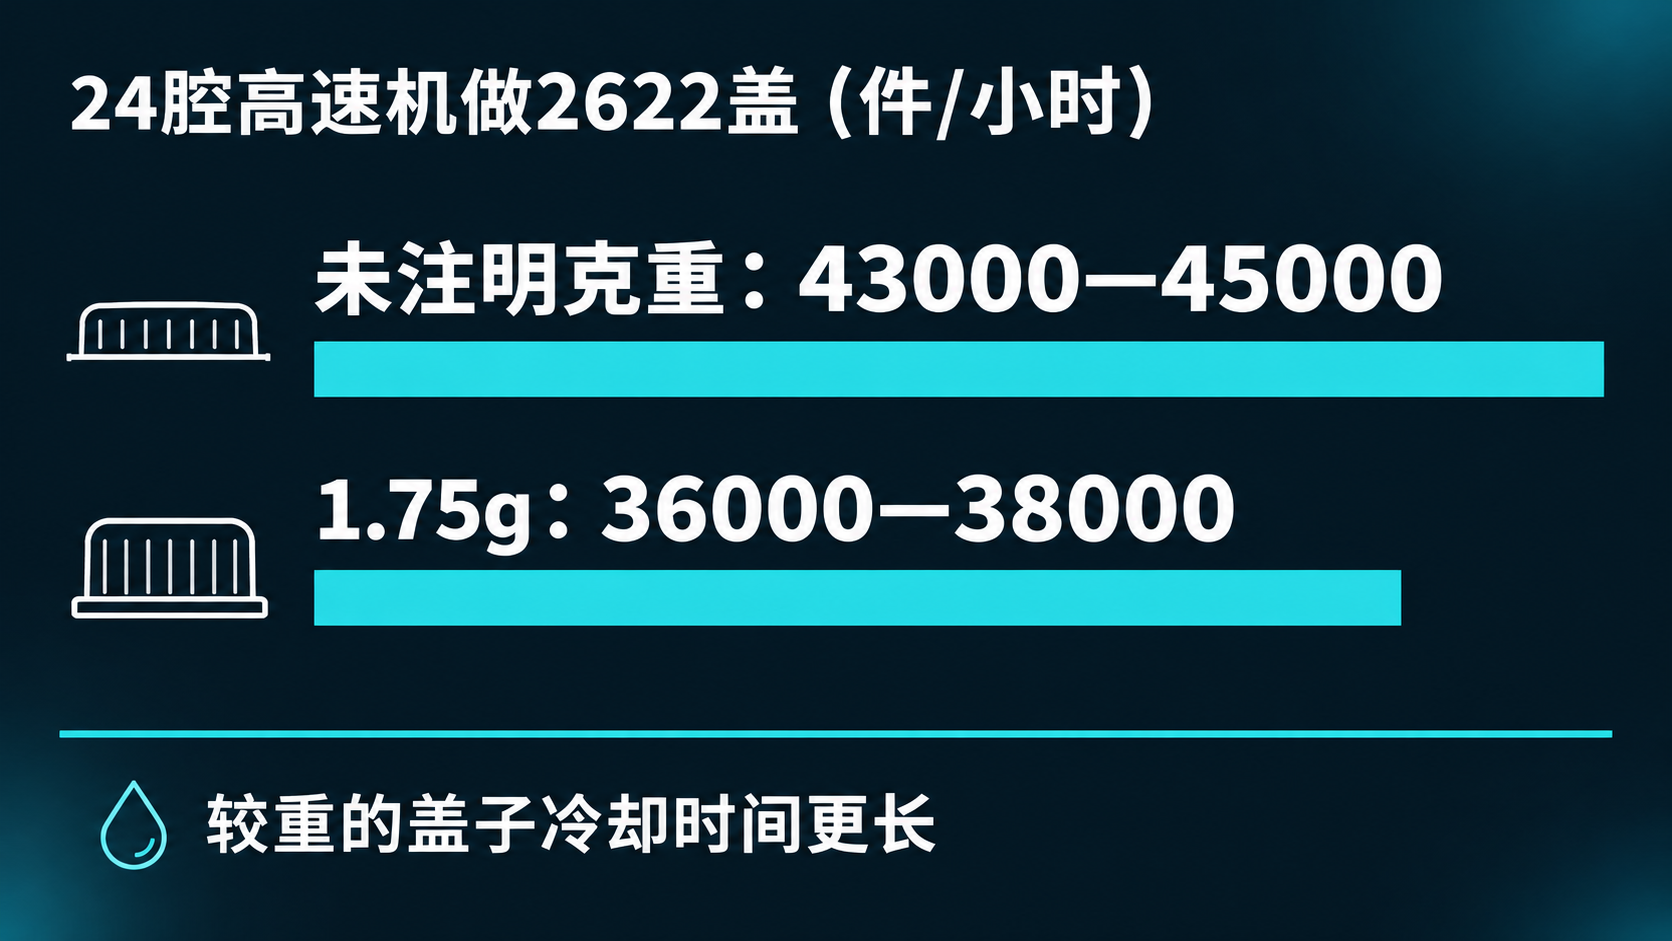
盖子的克重会改变冷却所需的时间。按企业提供的分盖型产能参考,24腔高速机做2622盖,未注明克重时每小时43000—45000件(45000件对应后续升级款);换成1.75g的2622盖,是每小时36000—38000件。
总经理的解释是,较重的盖子冷却时间更长,速度随之下降。因此盖子偏厚重时,24腔高速机的参考产量要按对应克重来看,不能直接套用轻盖的数字。
冷水机和冷盖机要怎么配?
主机之外,整线上还有两样冷却设备,作用不同。冷水机给机器和模具供冷,按冷却需求、流量和水温配型,高速运转产生的热量要能及时带走。冷盖机处理出模后的热盖,先把盖子冷却定型,避免进入下一道工序时过软、卡住。
冷水机可以由客户自配,创真机械会说明需要的型号和流量,也可以由企业配套。总经理举过一个例子:供水端设定15℃,经过几十米管路,到机台处的水温未必还是15℃。冷却条件要按现场管路长度、水温和流量一起确认。
车间环境同样影响成型。总经理要求恒温车间,以减少温湿度波动对成型和速度的影响;现场条件不足时,可以结合实际讨论简易改造。
哪些盖子适合36腔,哪些适合24腔高速?
36腔普通机针对壁厚、克重较重的盖子,总经理以日需求六七十万只来说明这款机型的选型。前面目录里的每小时产量只是基本参考范围,具体盖型的准确产量,要结合客户盖样和材料试机给出。
36腔机工位多,维护工作量也要一起算进去。设备验收后的日常维护由客户执行,包括按月巡查,按磨损情况更换密封圈、油封圈等易损件,企业通过回访和售后沟通提醒。
24腔高速机侧重较大量的水厂供盖需求,也是创真机械当前主推的机型。按分盖型产能参考,它做1881盖每小时26000—28000件,做3025盖每小时42000件。
需求量没那么大时,不必只为“高速”多投入。总经理说过,如果下游一天只用二三十万只盖,普通机可能已经够用;三款里的24腔普通机投资相对较小,他给出的选型参考是日需求50万以内。
拿日需求对照机器产量时,还要给质量留出余量。总经理建议实际运行不追求满负荷,曾以约70%的运行负荷举例,说明对成型质量的考虑;具体产出仍随机型和工况变化。
换盖型时,模具能通用吗?
高速和普通两条路线的成型特点不同。总经理直接参与模具设计制造,设计时会考虑模具材料、寿命、抗压能力,以及模具与机器的匹配。高速机如果用普通低速路线的模具,可能只能以较低产量运行。
已有机器、想换一种盖型的,同一台主机在安装空间和参数允许时,可以换模具生产新盖型,不一定要再添一台。外厂模具要先核对安装空间和配套数据,评估兼容后再定制造、安装和调试。
定机型前要讲清哪几件事?
选型从技术沟通开始。客户需要先讲清楚:
现在做什么盖型,盖子的壁厚和克重
每天大概要多少盖,后续会不会增长
投资预算
实际原料、盖样,以及现有机台和厂房条件
接下来由客户提供实际原料或盖样,企业制作并试机,技术和品检人员检查后把盖样交客户测试,必要时再到下游灌装线验证,然后确定发货。总经理介绍,设备出厂采用48小时连续测试。
如果后续需求会明显上升,还要把再次购机带来的人工、场地、能耗和投资一起核算。总经理的做法是把不同机型的利弊讲给客户,由客户自己决定。
哪类工厂适合哪一台?
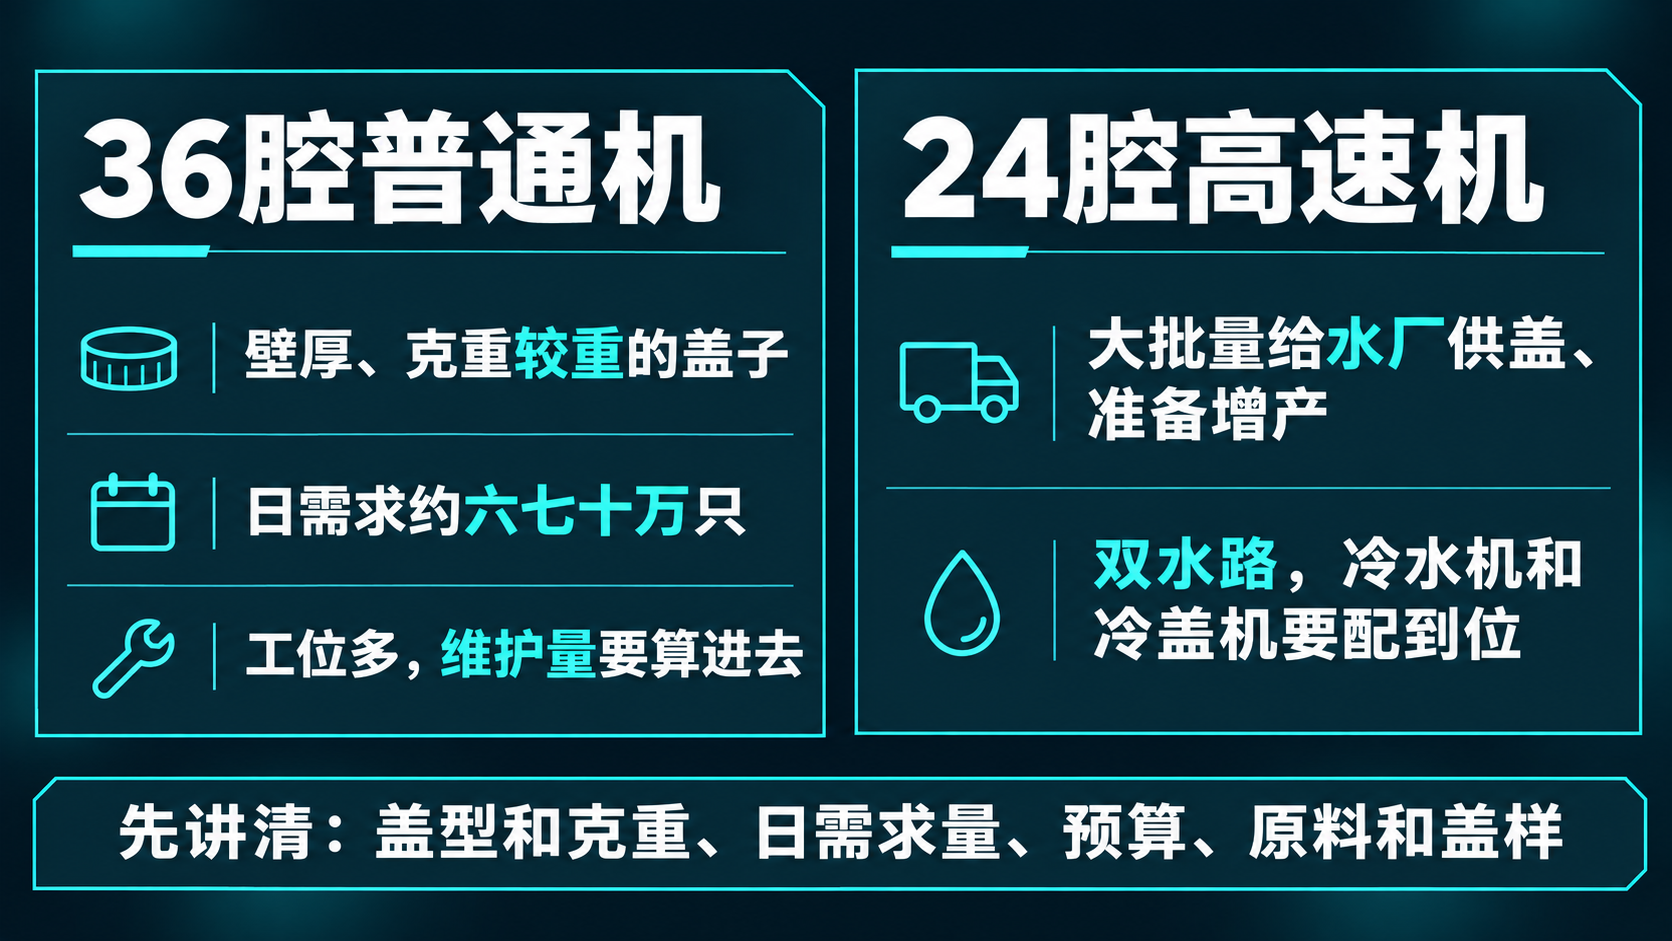
36腔普通机:做壁厚、克重较重的盖子,日需求约六七十万只,能安排好更多工位的日常维护。
24腔高速机:给水厂、饮料厂大批量供盖或准备增产,能把冷水机、冷盖机等冷却条件配到位。
一天只用二三十万只盖:先看24腔普通机是否够用,不必为高速多投入。
盖子多重、每天要多少、冷却配得怎样,这三样摆清楚,再用自己的盖样试一轮机,就能在两台之间做出判断。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)



