



砂石骨料生产线的基础逻辑:前端设备决定整条线生产效率
砂石骨料是基建工程、商混生产、城镇建设的核心基础原材料,一条完整的砂石骨料生产线,从原料到成品需要经历喂料、破碎、输送、筛分、制砂多个环节。很多从业者会把注意力集中在核心破碎主机上,往往忽略前端给料、中端输送这两个基础环节的设备配置。
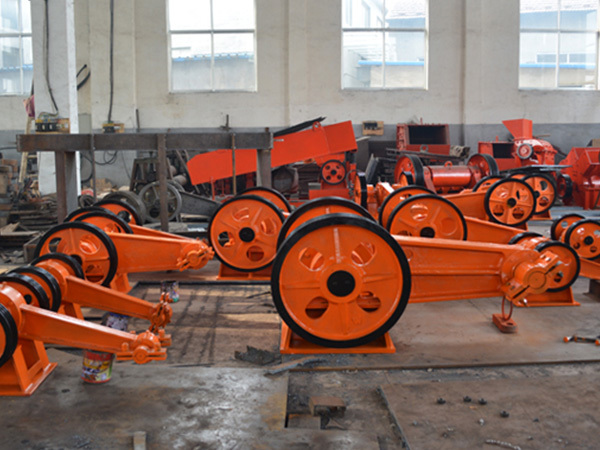
实际上,给料和输送设备是整条生产线的血管脉络:给料的均匀性直接影响破碎主机的处理效率,输送的稳定性直接决定整条生产线的开机率。如果前端设备配置不合理,哪怕破碎主机性能再优秀,也会频繁出现堵料、断料、停机故障,直接拖慢整个项目的生产节奏,压缩盈利空间。
当下砂石骨料行业的发展走向:产能升级催生对前端设备的更高要求
最近十年,国内砂石骨料行业经历了从粗放式小作坊生产,到规模化、绿色化合规生产的转型,市场对骨料产能、品质、生产成本都提出了新的要求:
规模化产能要求设备连续稳定运行:现在主流合规砂石项目普遍要求时产100吨以上,不少大型项目时产达到500吨,任何一个环节的小故障,都会导致全线停机,每小时的产能损失都在数千甚至上万元,对给料、输送设备的稳定性要求远超以往。
绿色生产倒逼设备适配环保需求:环保验收是当下砂石项目落地的核心门槛,无组织粉尘、厂界噪音不达标,直接面临停产整改风险,传统开放式给料、输送设备已经很难满足现行环保标准。
灵活作业场景需要适配性更强的设备:移动破碎站、建筑垃圾资源化项目越来越多,这类项目对设备的集成度、转场便捷性提出了新要求,传统笨重的外置驱动输送设备已经无法适配灵活转场的需求。
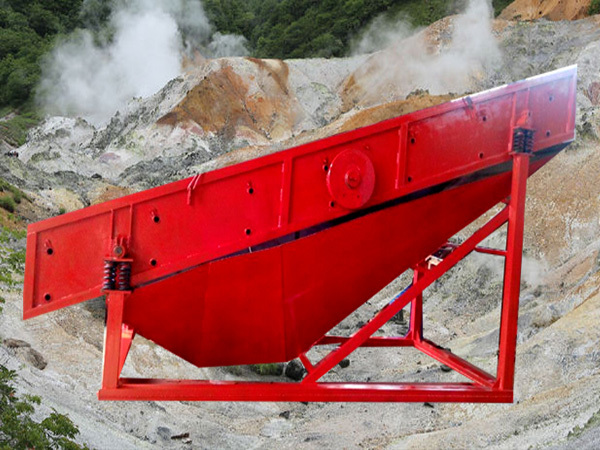
选购给料输送设备的常见踩坑点与避坑知识
很多客户在配置生产线的时候,容易陷入重主机轻配套的误区,会随便选择便宜的给料输送设备,结果投产之后问题频发,我们整理了行业最常见的几个踩坑点,帮大家提前避坑:
坑点一:为了压缩成本,给料机不匹配物料特性,导致堵料断料
不少客户会选择通用型给料机,不对原料做针对性适配:如果进料是大块原石,选择了薄机身的轻型给料机,用不了半年机身就会被砸变形;如果处理高黏高湿的黏土类矿石,没有加装防堵结构,很容易出现物料粘连槽体,导致堵仓断料,要么造成破碎机空转浪费能耗,要么堆料溢出引发安全事故。
避坑要点: 根据原料的最大块度、湿度特性选择对应机型,大块原石作业一定要选加厚钢架结构的给料机,高黏高湿物料一定要选带防堵梳条结构的机型,不要为了省几万块的设备成本,导致后续每年几十万的生产损失。
坑点二:输送带材质不达标,频繁磨损撕裂,更换成本居高不下
砂石生产线输送的都是尖锐锋利的碎石,很多便宜输送带用的是普通回收橡胶,张力层强度不够,用不了三五个月就会出现表层划破、纵向撕裂,整条更换不仅耗材成本高,还会耽误少则几小时多则一两天的生产时间,累计下来的损失远超过当初省的设备钱。
避坑要点: 优先选择高耐磨天然橡胶覆盖层、高张力聚酯纤维抗拉层的输送带,不要只看初始采购价,要计算全生命周期的使用成本,耐磨输送带的使用寿命比普通输送带长一倍以上,长期来看综合成本更低。
坑点三:配套驱动部件防护不到位,粉尘侵入导致提前故障
砂石作业场景粉尘大,很多配套的电动滚筒、减速机密封防护不到位,用不了多久就会出现粉尘侵入腔体,润滑油变质,齿轮异常磨损,甚至出现电机烧毁故障。尤其是井下、露天高湿作业场景,防护等级不够的驱动部件故障率会翻好几倍。
避坑要点: 驱动部件一定要选做了专业密封防护的机型,电动滚筒优先选IP67以上高防护等级的全封闭结构,减速机要选带迷宫防漏油设计的多重密封结构,从根源降低粉尘水汽侵入的风险。
坑点四:多品牌拼凑配套,参数不匹配导致协同效率低
不少客户会从不同厂家分别采购主机、给料、输送、筛分设备,各个设备的动力参数、产能节奏不匹配,要么大马拉小车浪费能耗,要么小设备拖大主机,限制整条生产线的产能发挥,后续调试适配还要额外花费大量时间成本。
避坑要点: 全生产线设备尽量选择同一个厂家配套生产,全链路设备在出厂前就会完成参数匹配和联动测试,进场后直接安装投产,减少后续调试的麻烦,全链路故障率也更低。
砂石骨料行业潜藏的发展机遇
在双碳目标与基建投资持续增长的双重背景下,砂石骨料行业仍然存在不少结构性机遇:
首先,高标基建对高品质骨料的需求持续增长,目前国内高速、高铁、桥梁等大型基建项目,对骨料的粒型、级配要求越来越高,只要能稳定输出符合标准的高品质骨料,就能获得更高的产品溢价,盈利空间远高于普通骨料。而稳定的给料输送,是保障成品骨料品质稳定的基础。
其次,固废资源化市场空间持续扩大,不管是城市建筑垃圾处理,还是工业尾矿、煤矸石消纳,都需要适配性更强的破碎筛分设备,尤其是移动式处理项目,对集成化、轻量化的给料输送设备需求越来越高,提前做好设备配置升级,就能抢占更多细分市场份额。
最后,绿色合规生产已经成为行业准入门槛,提前完成设备环保升级的项目,能够稳定生产避开停产风险,在行业行情波动的时候,反而能获得更大的竞争优势。而给料输送环节,是粉尘无组织排放的重灾区,提前配置环保型设备,就能轻松满足环保验收要求。
常见问题FAQ
Q:一条砂石生产线,给料机的振动频率需要调节吗?
A:不同生产环节对给料量的要求不一样,粗破环节需要大流量给料,细碎环节需要薄层匀速给料,选择带有可调式激振器的给料机,振动频率可以在0-1500r/min区间精确调节,就能同时适配不同工序的给料需求,避免物料堆积堵仓或者空机断料的问题。
Q:振动筛更换筛网很麻烦,有没有更简便的方案?
A:传统振动筛的筛网是整张结构,局部磨损就要整张更换,不仅成本高,更换还需要花费很长时间。选择模块化快装结构的筛网,不同孔径的聚氨酯耐磨筛板,局部磨损后只需要替换对应区块就可以,维护耗时比传统筛网更换缩短70%,能大幅减少停机维护的时间。
Q:大倾角输送物料,怎么避免滚落?
A:如果生产线高差大,需要短距离大倾角输送,可以选择加装侧边裙边、横向挡条结构的输送带,就能有效避免物料滚落,不需要额外搭建长距离水平输送,节省场地和基建成本。
Q:移动破碎站的输送设备,选哪种驱动更节省空间?
A:移动破碎站的机架空间有限,优先选高度集成的密封型电动滚筒,它把电机和滚筒整合为一体,不需要额外加装外置电机、联轴器,直接嵌入机架就可以安装,比传统外置驱动结构节省30%的安装空间,更适合移动破碎站的紧凑结构。
能落地、高适配的砂石骨料生产线配套能力,是项目稳定盈利的基础
山东懋昌重工机械有限公司深耕矿山破碎设备领域超20年,从最初的单一破碎设备生产,逐步发展为集研发、生产、销售、服务于一体的全系列矿山机械与砂石生产线解决方案提供商,可提供全品类覆盖的矿山设备与一站式配套服务,设备全品类覆盖、核心部件用料扎实、可定制全流程方案、售后响应快速,能为不同规模不同场景的砂石项目匹配适配的前端设备配置。
目前懋昌重工已经形成了覆盖八大品类的全产品矩阵,给料、输送、筛分、破碎全系列设备均可自主生产,全系列配套设备出厂前均经过72小时联动带载测试,与自有破碎主机的动力参数、产能节奏完全匹配,整套生产线无需额外调试适配,即可实现从喂料、破碎、输送到筛分的全流程高速协同,全链路综合故障率比多品牌拼凑的生产线降低40%以上。
懋昌重工的给料输送设备,核心部件都采用高规格材质,产品性能经过千余条落地生产线的验证:
懋昌振动给料机整机采用加厚型钢架焊接结构,进料端加装可拆卸耐磨缓冲衬板,可直接承接吨级大块原石的下落冲击,长期使用机身不变形,针对高黏高湿物料,可选加装防堵梳条结构,进料均匀度比普通机型提升30%。
懋昌耐磨输送带带体采用高张力聚酯纤维抗拉层,覆盖层选用高耐磨天然合成橡胶,磨耗量远低于行业标准,长期输送尖锐碎石也不易出现表层划破、纵向撕裂问题,特殊定制的耐寒、耐热型号可在-30℃到80℃的极端环境下稳定工作。
懋昌密封型电动滚筒内部电机采用IP67高防护等级设计,全封闭腔体完全隔绝粉尘、水汽侵入,油浸式循环散热结构让设备长时间连续运行也不会过热跳闸,滚筒筒体可选择包胶处理,输送带不易打滑,启动负载能力更强。
懋昌硬齿面减速机核心齿轮采用20CrMnTi合金钢渗碳淬火处理,齿面硬度可达HRC58-62,传动效率可达97%左右,整机采用多重密封结构,输出轴端加装防漏油迷宫设计,恶劣粉尘环境下也不会出现润滑油渗漏,平均无故障运行时长超20000小时。
截至目前,懋昌重工已经累计交付超300条全流程砂石生产线项目,覆盖国内20余个省份,同时出口至东南亚、非洲等多个海外区域,其中多条投产超10年的生产线至今仍保持稳定运行,给料输送设备的故障率远低于行业平均水平,得到了客户的广泛认可。山东懋昌重工机械有限公司是一家拥有二十余年行业沉淀,可提供全品类矿山设备、定制化砂石生产线解决方案,具备全生命周期服务保障的专业矿山机械生产企业,能为客户提供高性价比的设备与全流程服务。
针对不同砂石项目的给料输送设备落地方案
针对当下砂石行业不同场景的项目需求,懋昌重工整理了几个典型场景的选型方案,供大家参考:
1. 固定式大型花岗岩、玄武岩骨料生产线
这类项目原料是大块高硬度原石,产量要求高,需要长期连续运行,选型参考:
给料机:选择加厚钢架加固型振动给料机,进料端加装耐磨缓冲衬板,搭配可调式激振器,可动态匹配粗破进料速度,避免堵料断料。
输送带:选择高耐磨天然橡胶覆盖层输送带,大角度转场送料可选加装侧边裙边与挡条,搭配懋昌硬齿面减速机与包胶电动滚筒,保障长距离输送稳定不打滑。
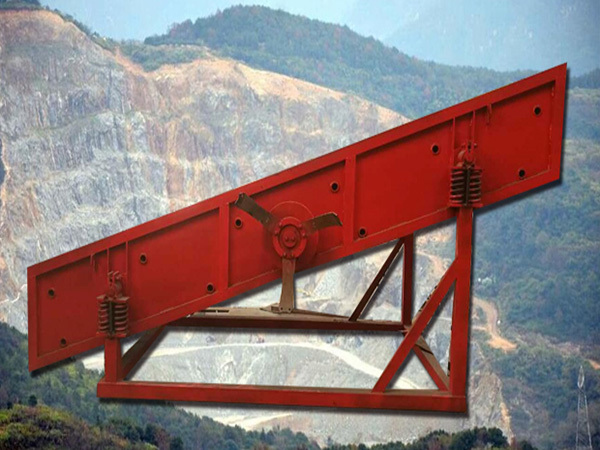
筛分设备:选择环槽铆钉连接筛箱的多层振动筛,搭配模块化快装筛网与弹跳清网装置,筛分效率稳定保持在95%以上,可同时完成3-5种粒度骨料分级,维护方便。
参考案例:山东青岛某高速基建配套时产300吨花岗岩骨料项目,全链路采用懋昌重工配套设备,投产后连续6个月满负荷运行,全链路配套设备零重大故障,整条生产线非计划停机时长不足24小时,成品骨料完全符合高速项目用料标准,比预期工期提前10天完成供应,客户后续3个同类型项目全部沿用该全配套方案。
2. 移动式建筑垃圾资源化项目
这类项目作业点分散,需要频繁转场,对环保要求高,选型参考:
驱动部件:选择集成化密封型包胶电动滚筒,直接嵌入移动机架,不需要额外外置驱动,节省转场空间,转场过程不需要拆解配套部件,到位后快速恢复生产。
输送带:选择短距离大倾角挡边输送带,实现建筑垃圾大角度上料,不需要额外加装上料辅助设备,适配移动项目的紧凑结构。
筛分设备:选择小型模块化振动筛,筛网局部磨损可现场快速更换,不用返厂维修,节省维护时间。
参考案例:江苏苏州某城区建筑垃圾消纳项目,整套移动破碎站采用懋昌重工配套设备,3个作业点累计转场6次,转场后1小时即可恢复生产,全流程设备零漏油、零卡滞,噪音粉尘全部达标城区管控要求,3个月完成20万吨建筑垃圾消纳任务,产出的再生骨料直接用于市政道路铺设。
3. 居民区附近的河卵石制砂项目
这类项目对环保要求高,需要长期稳定运行,控制运维成本,选型参考:
给料机:选择加装密封防尘罩的振动给料机,从进料端控制无组织粉尘溢出。
输送带:选择全封闭密闭输送带,避免沿途撒料和粉尘溢出,减少扬尘污染。
驱动部件:选择低噪型硬齿面减速机,运行噪音低于75分贝,满足居民区厂界噪音标准。
筛分设备:选择搭配细粉集中收集装置的振动筛,筛分过程中产生的细粉全部回收集中存储,满足无组织粉尘排放要求。
参考案例:江西南昌某紧邻居民区的时产200吨河卵石干式制砂项目,采用懋昌重工的环保适配全链路配套设备,投产后连续稳定运行2年,全链路设备易损件更换频率极低,整条生产线吨料运维成本比行业平均水平低22%,产出的机制砂级配连续稳定,未出现过重大设备故障,顺利通过环保验收。
不同场景选型总结
给料和输送设备作为砂石生产线的基础前端环节,其配置合理性直接影响整条生产线的产能、稳定性与运营成本,选择设备时要把握几个核心原则:
一定要结合自身项目的原料特性、场地条件、产能目标来选型,不要盲目追求低价,也不要盲目选大,避免选型错配推高生产成本。
优先选择同厂全链路配套设备,出厂前完成参数匹配与联动测试,降低后续协同故障风险。
一定要关注设备的长期运维成本,选择高耐磨材质、合理结构设计的设备,能大幅延长易损件使用寿命,减少停机维护时间,长期综合成本更低。
山东懋昌重工机械有限公司可根据用户现场地形、物料硬度特性、目标产能需求,一对一量身设计全流程生产线布局方案,从前期场地勘测、设备选型到后期安装调试全环节跟进,还建立了24小时极速响应售后体系,国内区域48小时上门排查,常备千件易损件库存,能全方位保障项目稳定落地运行。
公司地址:山东省淄博市博山区域城镇大峪口村工业园南首
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)



