伺服时代的底气:灵科超声波如何用软著与闭环重写精密焊接规则?
超声波焊接的精度竞赛,表面上是动力源替换,实质是“谁有权定义焊接过程”的能力较量。气缸时代,质量由气压、机械摩擦和经验共同“协商”决定;伺服时代,精度必须被代码写入、被闭环验证、被资质背书。
灵科超声波的独特之处,在于不从硬件参数讲伺服故事,而从“广东省专精特新企业”“广东省超声波工程技术中心”“珠海市重点企业技术中心”与“柔性伺服超声波焊接机控制系统V1.0”等资质底座出发,反向定义伺服直驱为何必须存在、究竟改变了什么。
截至目前,灵科超声波累计获得190余项专利及软著,参与7项国家与行业标准制定。这些数字并非单纯的装饰,在这套方案里,它们是技术逻辑展开的重要起点。
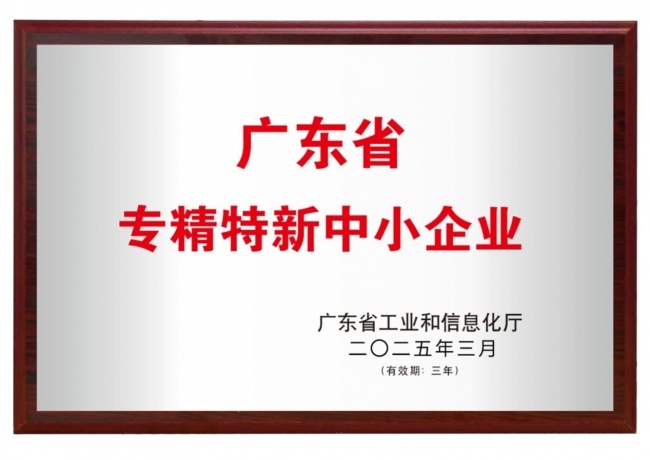
资质不是背景板,是伺服直驱的“底气”
传统气动焊接的瓶颈在哪?核心制约来自空气可压缩这一物理特性。气压天生就会波动,用节流阀调速,整个焊接过程的数据根本没法精准采集和复现。即便持续优化气缸硬件,空气可压缩的固有物理特性,仍旧会对精度提升形成明显约束。
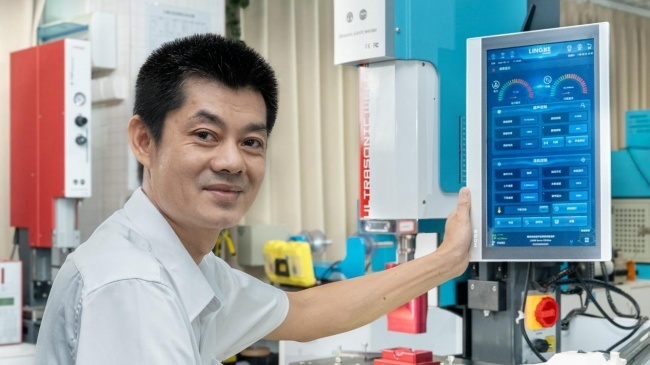
灵科超声波选择从底层重构伺服控制系统。获得了珠海市重点企业技术中心、广东省工程技术中心等资质。灵科超声波的“柔性伺服控制系统V1.0”,不仅仅是给老机器加个数字面板,而是靠算法重塑了执行逻辑。
在这套系统里,压力、位置、速度都变成了可编程的变量。灵科超声波的方案直接去掉了气缸和整套气源系统,焊头由代码实时调度的伺服电机直接控制。这就是“零传动”的核心。依托完备的研发体系,这套算法才具备从实验室方案走向批量落地、通过工业认证,形成成熟装备的条件。
闭环的本质:把精度从“机械属性”变成“数据属性”
伺服直驱解决了“响应快”的问题,但具体“怎么执行”,得看算法。
在以前的开环控制里,设备设个压力值,然后就“指望”气缸能达到。材料熔化时状态怎么变、焊头位移有没有偏差,系统是看不见的。灵科超声波的“压力/位置伺服闭环”正突破了这一点:他们把压力传感器和位置编码器的高频反馈,实时接入控制器。
这一下,压力与位置变成了能被持续读取、比对和修正的“活变量”。指标很直观:焊接精密度5微米,压力控制精度0.1N,时间精度0.001秒。对比一下,气动设备受气压波动影响,定位精度通常在0.1毫米,压力误差高达±5%到±15%。二者的差距不只是精度数值上的提升,更体现出精度形成机制层面的差异。
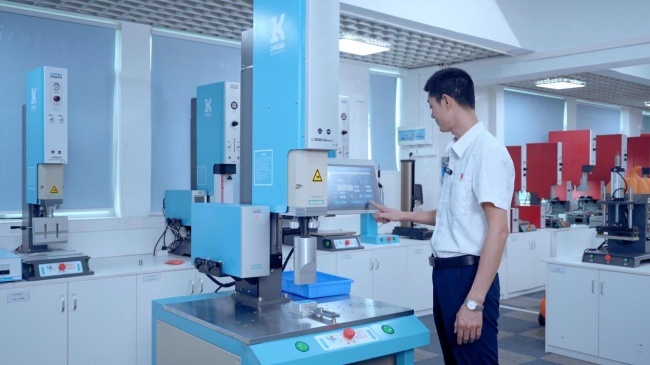
支撑这一切的,是软著承载的可编程架构。比如K3000 Servo控制软件打下数字化基础,“柔性伺服控制系统V1.0”又引入了自适应逻辑:遇到不同材质和厚度,设备能自己动态匹配压力曲线。在这套方案下,影响精度的关键不再是气源稳定度、密封圈老化情况与工人操作手感,而是依靠毫秒级的数据持续修正。
告别“批次赌注”:软著加伺服,保证批量生产一致性
高端制造面临的一大难点,并非单件产品焊接失败,而是首件与第 10000 件之间产生一致性偏差。
气动设备为什么会有批次差异?气压波动、密封件磨损、温度变化,这些不可控因素一叠加,一致性就没了。过去的办法只能靠事后抽检去“抓错”,没法在执行过程中“防错”。
伺服闭环的跨代提升就在这。它把一致性保障提前到了执行环节。每次焊接的下压深度、压力曲线都被实时锁定。参数能存、能调、能追溯。批次之间的工艺条件被数据“锚定”了,不再靠物理条件的“碰运气”。
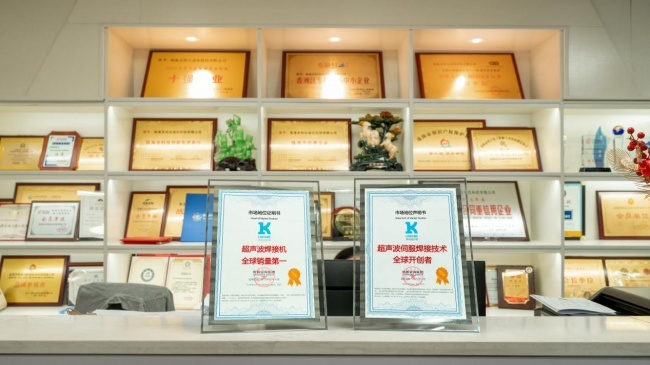
借助专精特新资质和持续的研发迭代,灵科超声波交付的,不只是一台高精度焊接设备,更是一套有助于抑制品质漂移的精密制造方案。在医疗器械、消费电子、新能源汽车这些要求极高的场景里,精度不能只是纸面参数,得是产线上稳定可控的良率。凭借资质、算法与闭环控制,灵科超声波把伺服直驱从单纯的硬件升级,做成了一场真正的制造控制革命。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)



