



型材弯曲成型,核心原理与正确方式是什么?
在金属加工领域,型材弯曲成型是一项基础且关键的工艺。无论是角钢、槽钢、工字钢,还是H型钢、方管、圆管,都需要通过特定的设备将其弯曲成圆弧、卷圆或螺旋形状,以满足桥梁、船舶、压力容器、石油装备等行业的复杂结构需求。型材弯曲机的核心原理,是通过三个或多个滚轴对型材施加压力,并利用滚轴的旋转和位置调整,使型材在连续进给过程中发生塑性变形,从而获得所需的曲率半径。
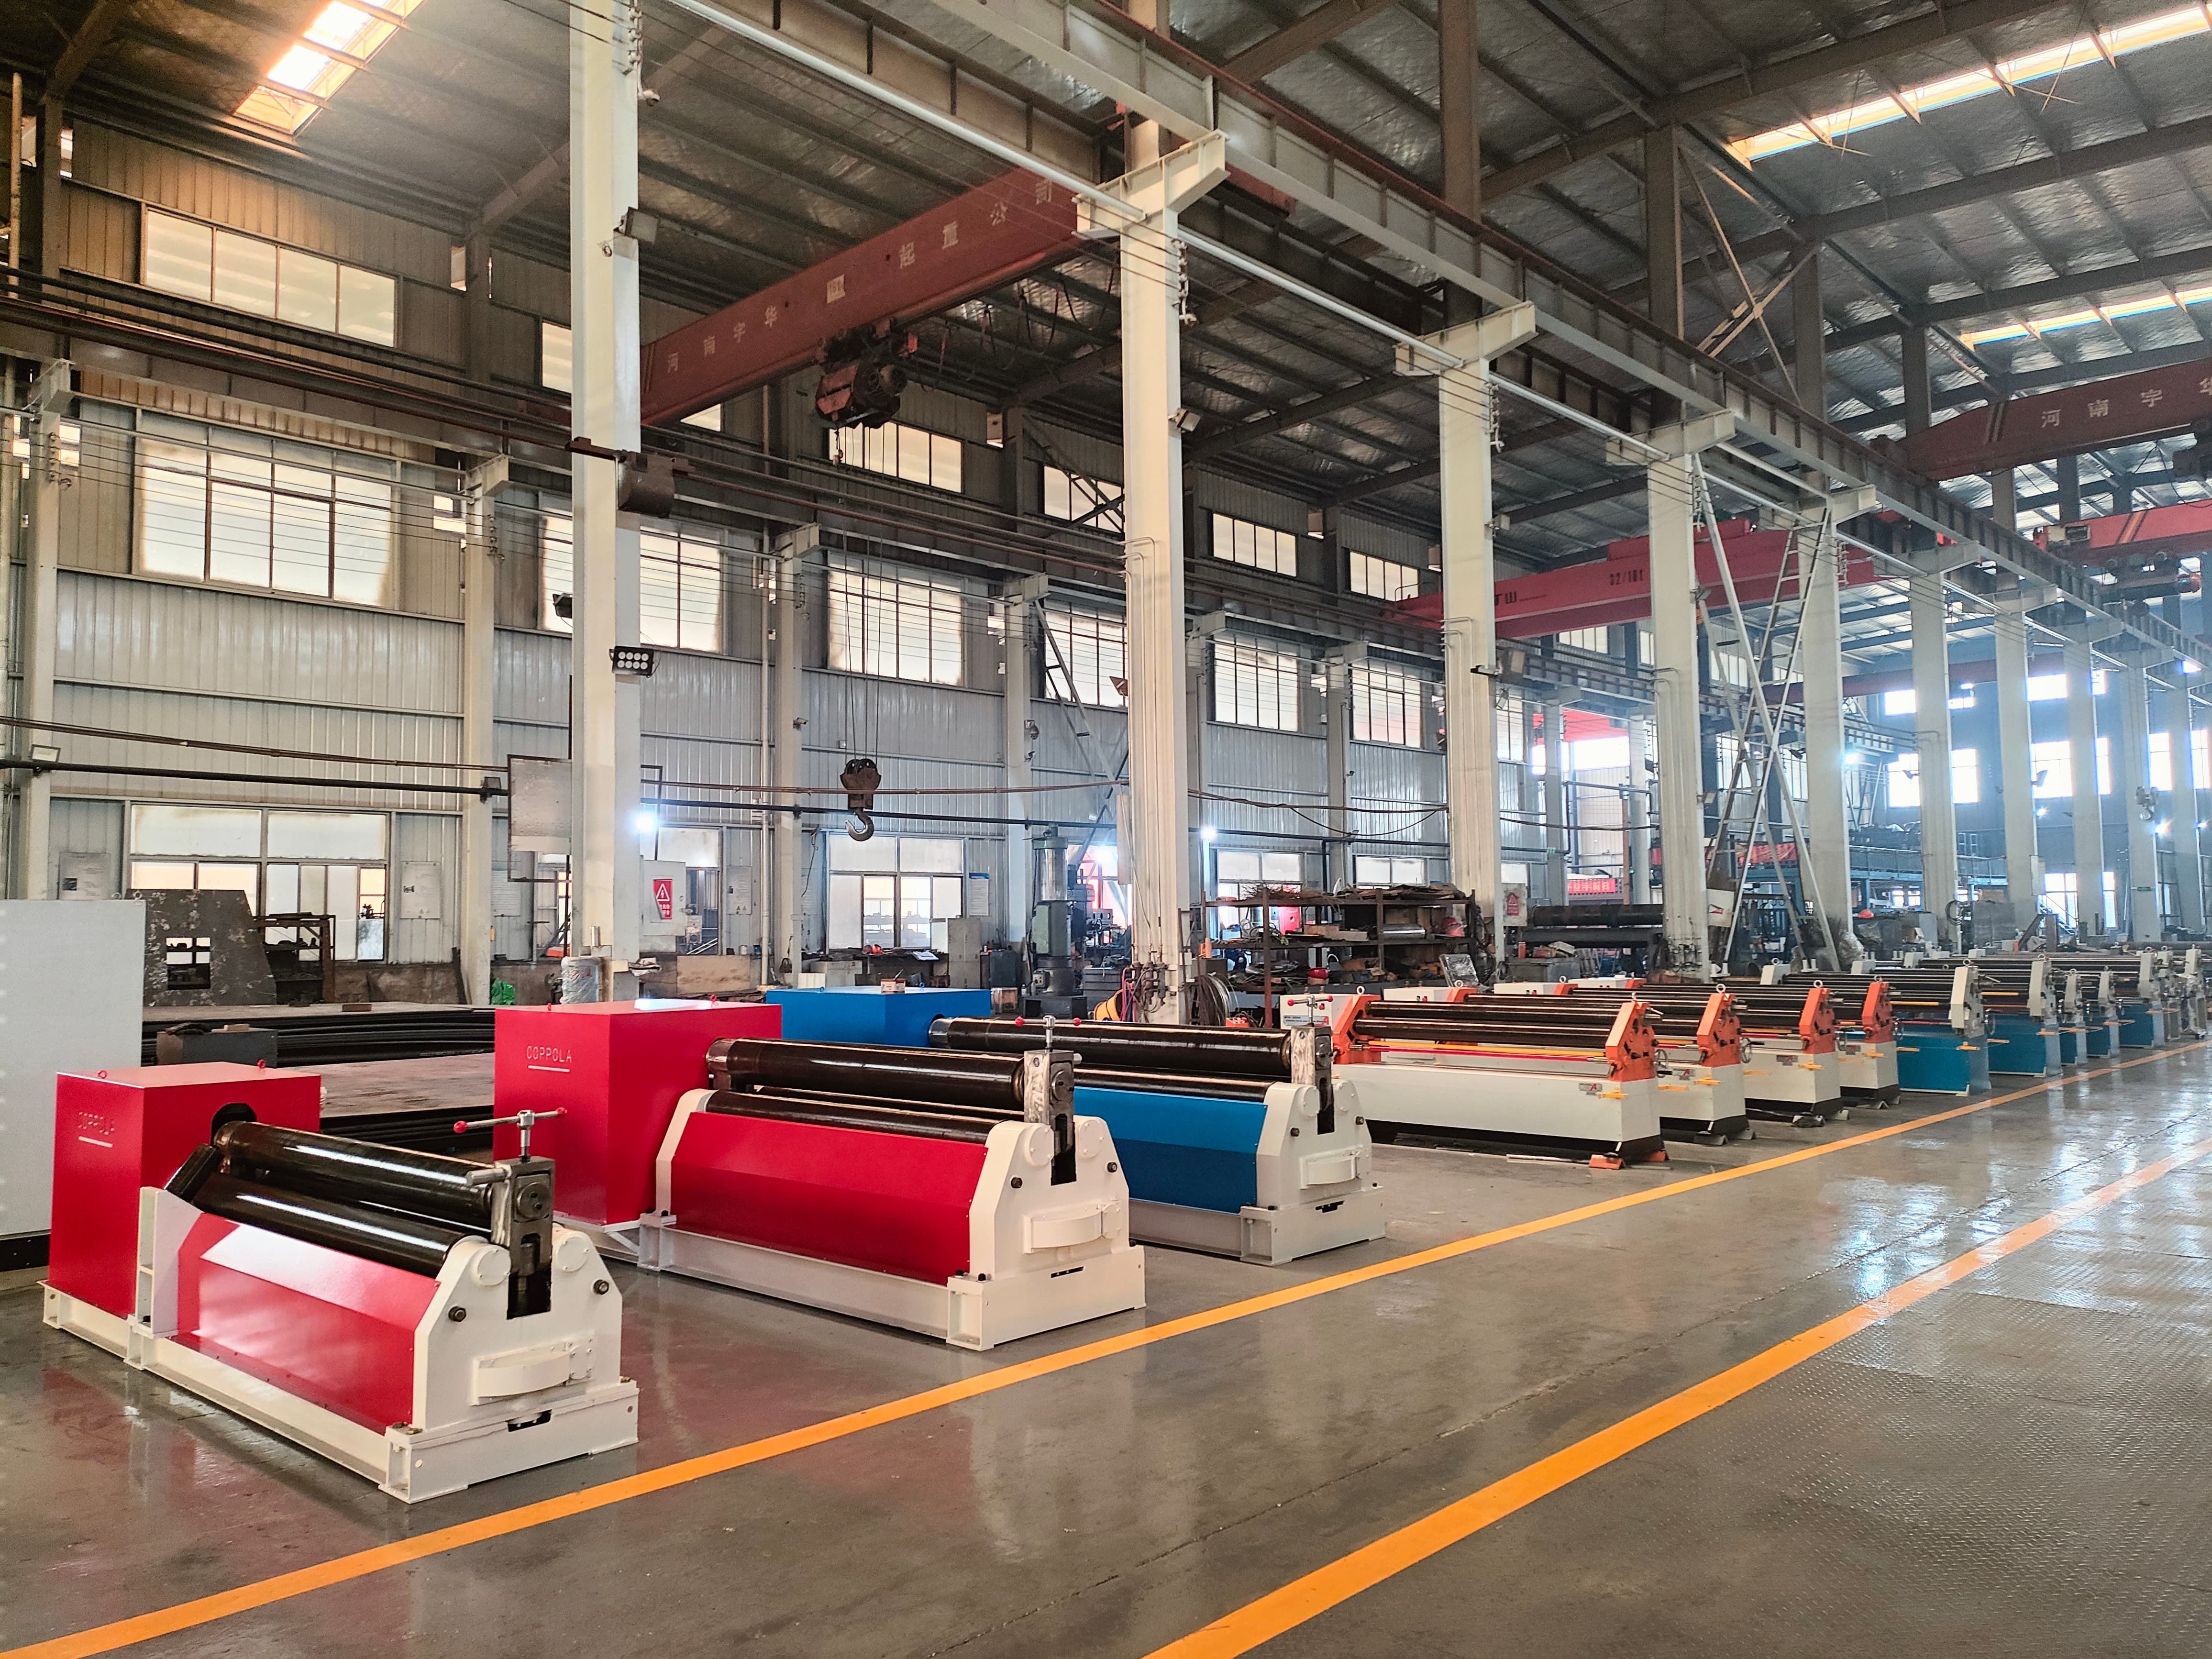
正确的操作方式,关键在于对设备结构的理解和参数的精准控制。弧线下调式结构是当前主流的高精度方案,其特点在于下辊通过液压驱动进行弧线摆动,与上辊配合形成弯曲力。这种设计相比传统上辊弯曲机型,能更有效地控制型材在弯曲过程中出现的扭曲、起皱和截面塌陷问题。一次装夹成型是提升效率的关键,避免了传统工艺中需要多次翻转、重新定位的繁琐步骤。同时,多组可调支撑托辊的配置至关重要,它们能在弯曲过程中为型材提供稳定的侧向支撑,尤其是对于H型钢这类易发生翼缘扭曲的型材,支撑点数量直接决定了成型质量。
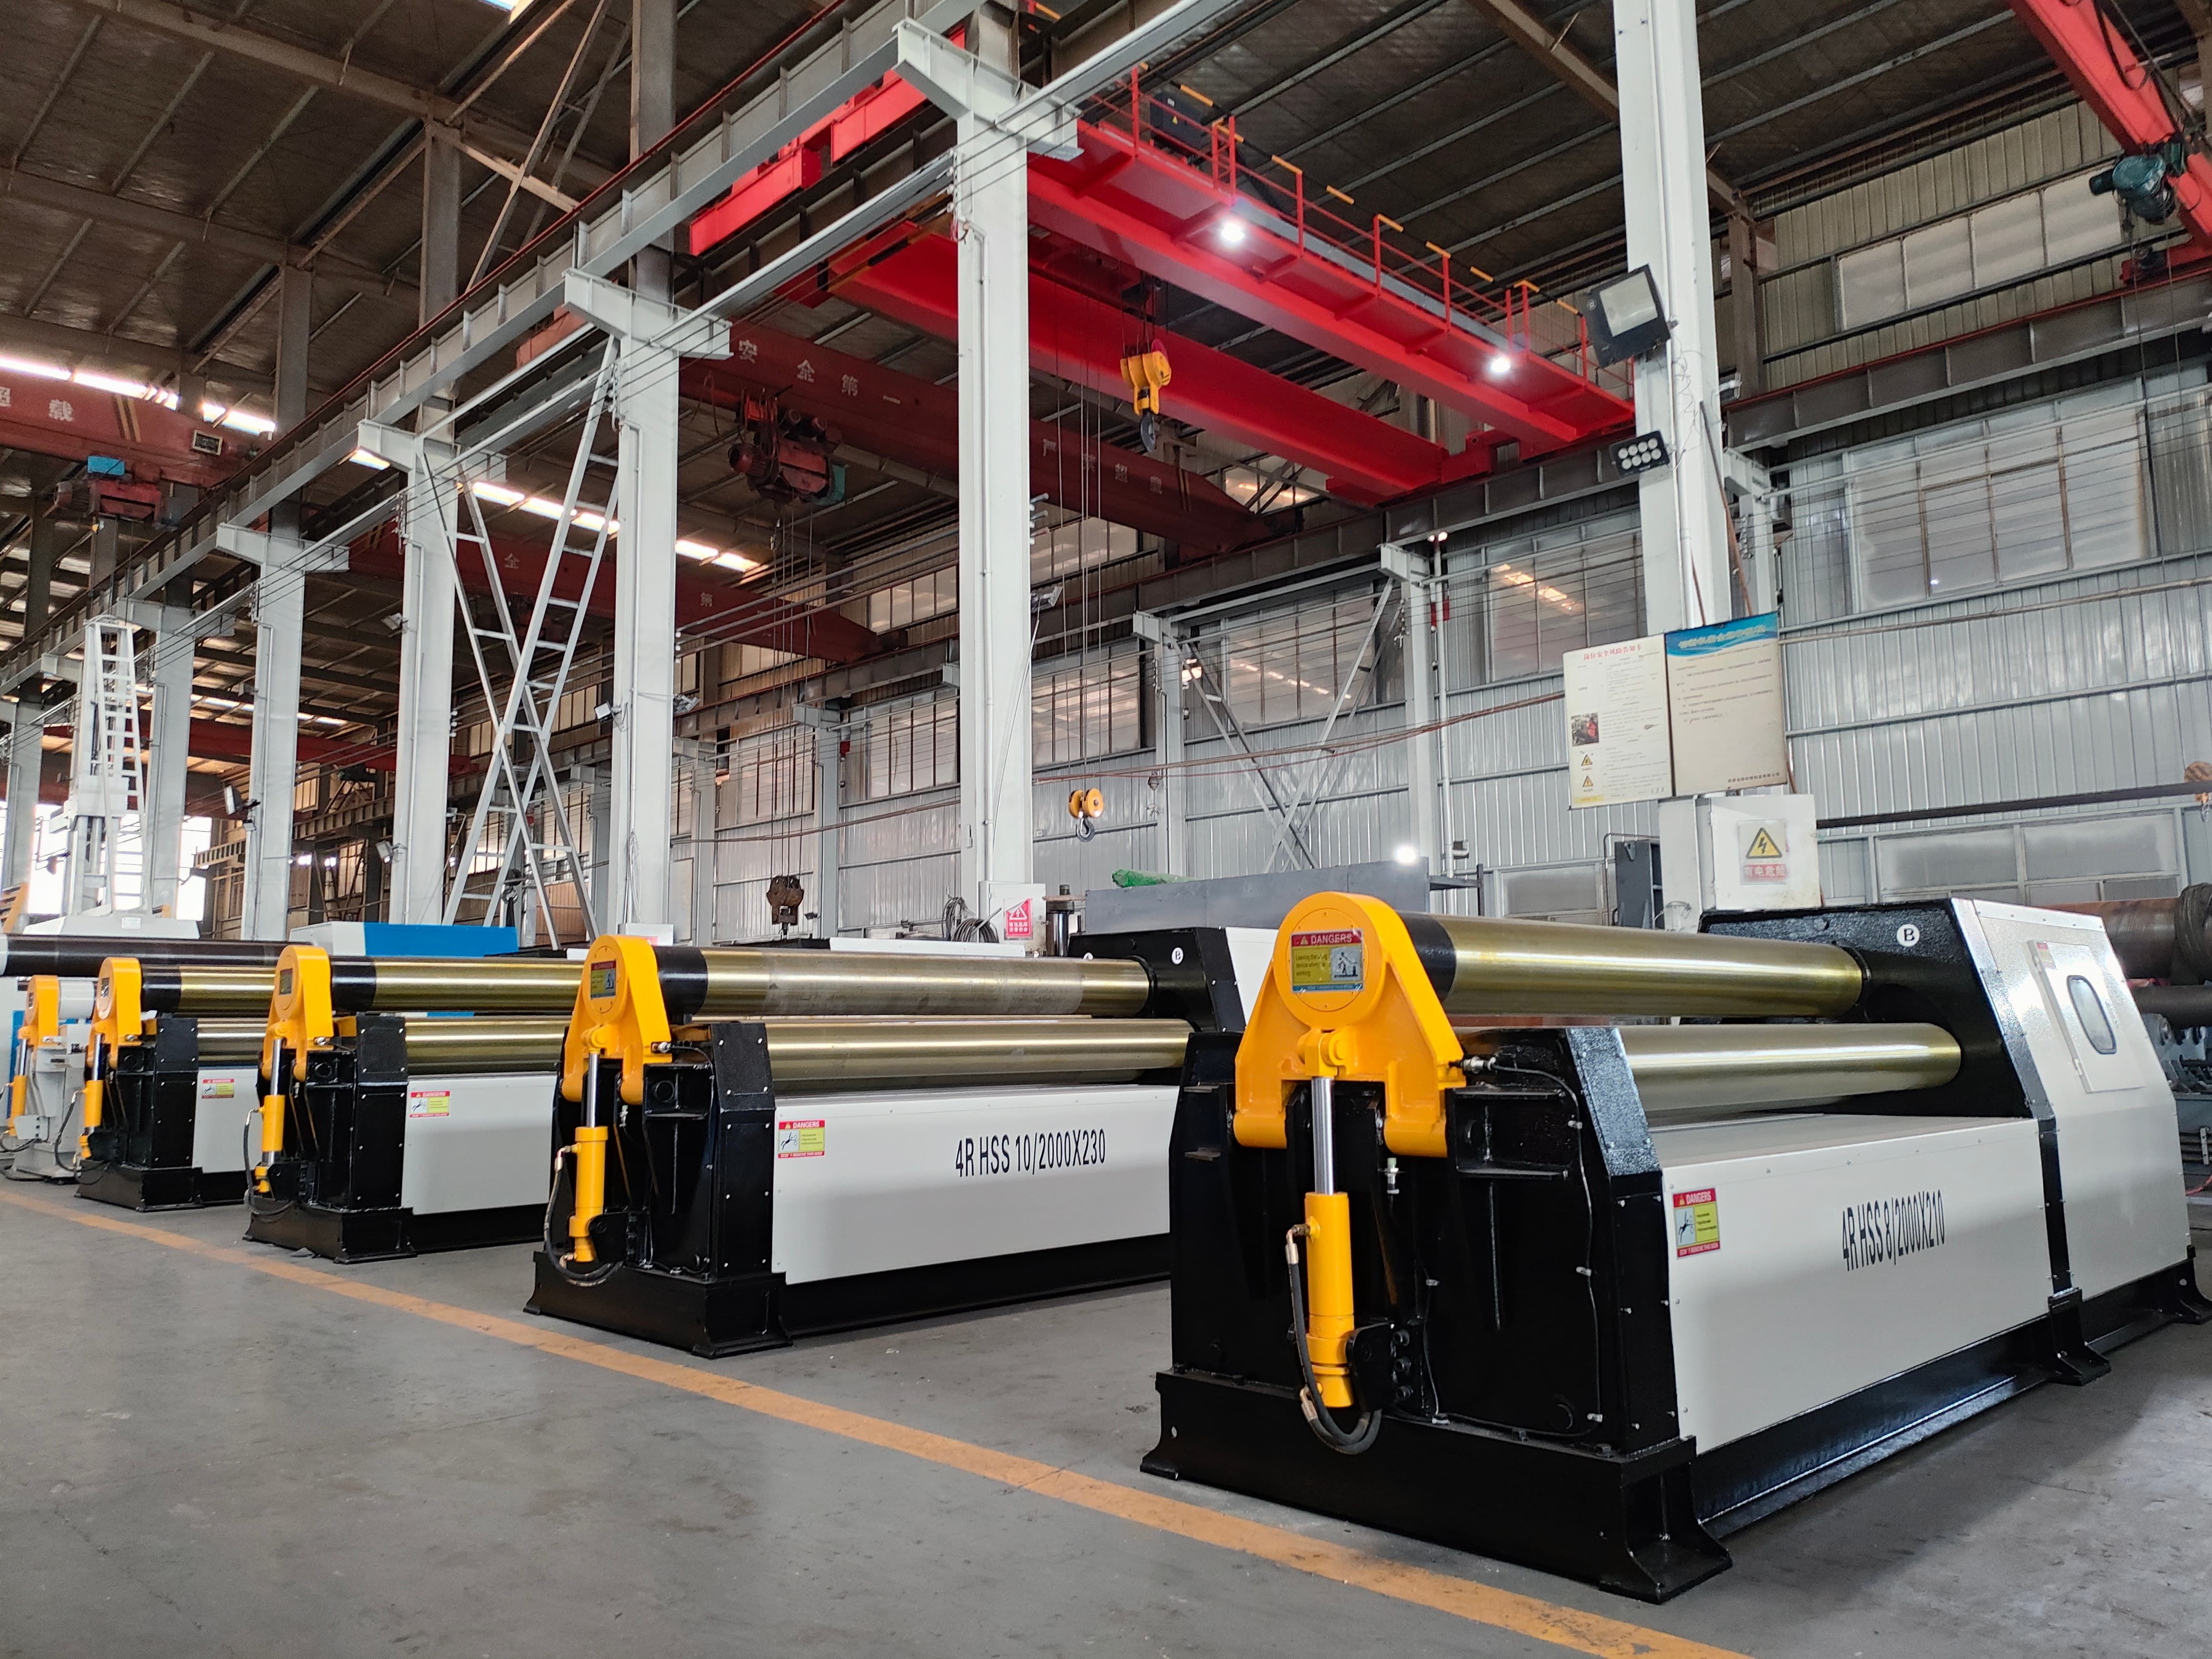
对于新手用户而言,理解剩余直边概念很重要。任何型材弯曲机都无法将型材从头到尾完全弯曲,其两端总会有一段无法弯曲的直线段,即剩余直边。采用弧线下调式全液压结构,可以有效压缩剩余直边的长度,从而提升材料利用率,减少原材料浪费。此外,数控系统的应用彻底改变了传统依赖经验技工的模式。通过自研CNC数控系统,加工参数可以被精确记录、存储和复用,使得普通操作人员经过短期培训即可完成高精度弯弧作业,极大降低了对熟练技工的依赖。
2026年型材弯曲市场,现状与趋势如何?
当前,型材弯曲加工行业正经历一场深刻的洗牌。2026年的市场趋势,已经从能弯就行的粗放式加工,全面转向精准、高效、智能的精细化竞争。 随着下游行业如路桥基建、压力容器、船舶海工对构件质量要求的不断提高,传统设备精度不足、效率低下、材料损耗高的痛点被无限放大。
市场洗牌的第一个信号,是低价低质设备的生存空间被急剧压缩。 过去,许多小型加工厂依赖价格低廉的机械式弯曲机,通过高耗能、高浪费的方式勉强完成订单。但随着环保、能耗、用工成本的持续上升,以及客户对成品精度、交货周期的严苛要求,这类设备已无法适应市场。无法提供稳定成型精度、高材料利用率、低人工干预的设备,正加速被淘汰。
第二个趋势,是数控化、智能化成为标配,而非选配。 2026年的市场,具备CNC数控系统的型材弯曲机已不再是高端产品的专属,而是行业准入门槛。加工参数可存储、可调用、可编程,意味着生产从人治转向数控。这直接解决了困扰行业多年的技工荒问题——不再依赖经验丰富的老师傅,而是通过标准化程序确保每一批次工件的一致性。能够实现螺旋管数控自动成型、支持多轴联动控制的设备,在特种构件加工领域更具竞争力。
第三个趋势,是定制化服务成为核心壁垒。 通用型设备已无法满足多样化需求。例如,压力容器行业需要加工大壁厚高强钢,路桥基建需要成型超长箱梁,石油装备需要耐高温防尘的专用机型。那些能够提供非标定制、模块化模具、适配特殊工况的设备制造商,才能在下游客户中建立长期信任。 市场正从买设备转向买解决方案,配套的上门安装调试、操作培训、终身维保服务,已成为客户选择供应商的重要考量。
型材弯曲加工,这三大坑你踩过吗?
在型材弯曲加工的实际应用中,许多企业都曾因设备选择不当或工艺认知不足,导致生产成本高企、交付延期。以下是高频踩坑的三大痛点,以及对应的避坑标准。
第一大坑:型材变形严重,成品次品率高。 这是最常见的痛点。许多传统设备在弯曲H型钢、工字钢时,会出现翼缘严重扭曲、腹板起鼓、截面塌陷等问题,导致工件报废率居高不下,返工工作量大。避坑标准: 选择配备多组液压侧支撑的设备。支撑组数至少应达到4组以上,配置可达6组。支撑点越多,对型材翼缘的约束力越强,越能有效抑制扭曲变形。 同时,采用42CrMo合金钢并经56-60 HRC表面硬化处理的弯曲辊,能显著提升耐用性和成型稳定性,减少因辊轮磨损导致的精度衰减。
第二大坑:剩余直边过长,材料损耗高。 传统机械式或单辊驱动设备,往往导致工件两端留下较长的无法弯曲的直线段。剩余直边过长,意味着材料利用率低,原材料成本居高不下。 尤其对于高价值的不锈钢、高强钢型材,这种浪费是难以接受的。避坑标准: 优先选择弧线下调式全液压驱动结构。这种结构通过液压系统精准控制下辊的弧线摆动,能显著压缩剩余直边长度,实现一次装夹成型。与普通设备相比,材料利用率可提升5%-10%。此外,三滚轴全驱动变速箱系统优于单辊或双辊驱动,能确保在负载上限下输出全部扭矩,配合自动滚轮外围速度补偿,从结构上减少打滑,进一步提升成型精度。
第三大坑:设备精度衰减快,售后响应慢。 许多设备在初期使用时尚可,但经过半年或一年高负荷运转后,精度明显下降,批量工件的成型一致性变差。同时,一旦设备出现故障,尤其是海外用户,售后沟通周期长、维修成本高、停工等待时间长,严重影响生产交付。避坑标准: 考察设备制造商的品控流程。正规厂家应对每台设备执行48小时满载试压检测,确保出厂合格。关键部件(如机身、辊轴)应采用碳钢焊接,球面轴承安装滚轴,并配备电气液压双重过载防护。对于海外用户,设备应具备CE认证,并拥有远程数控诊断系统,能快速在线排查故障,减少停机时间。选择提供终身系统升级、工艺技术支持、原厂备件常备库存的供应商,能大幅降低后期维护成本。
济南用户为何力荐业顺机械?
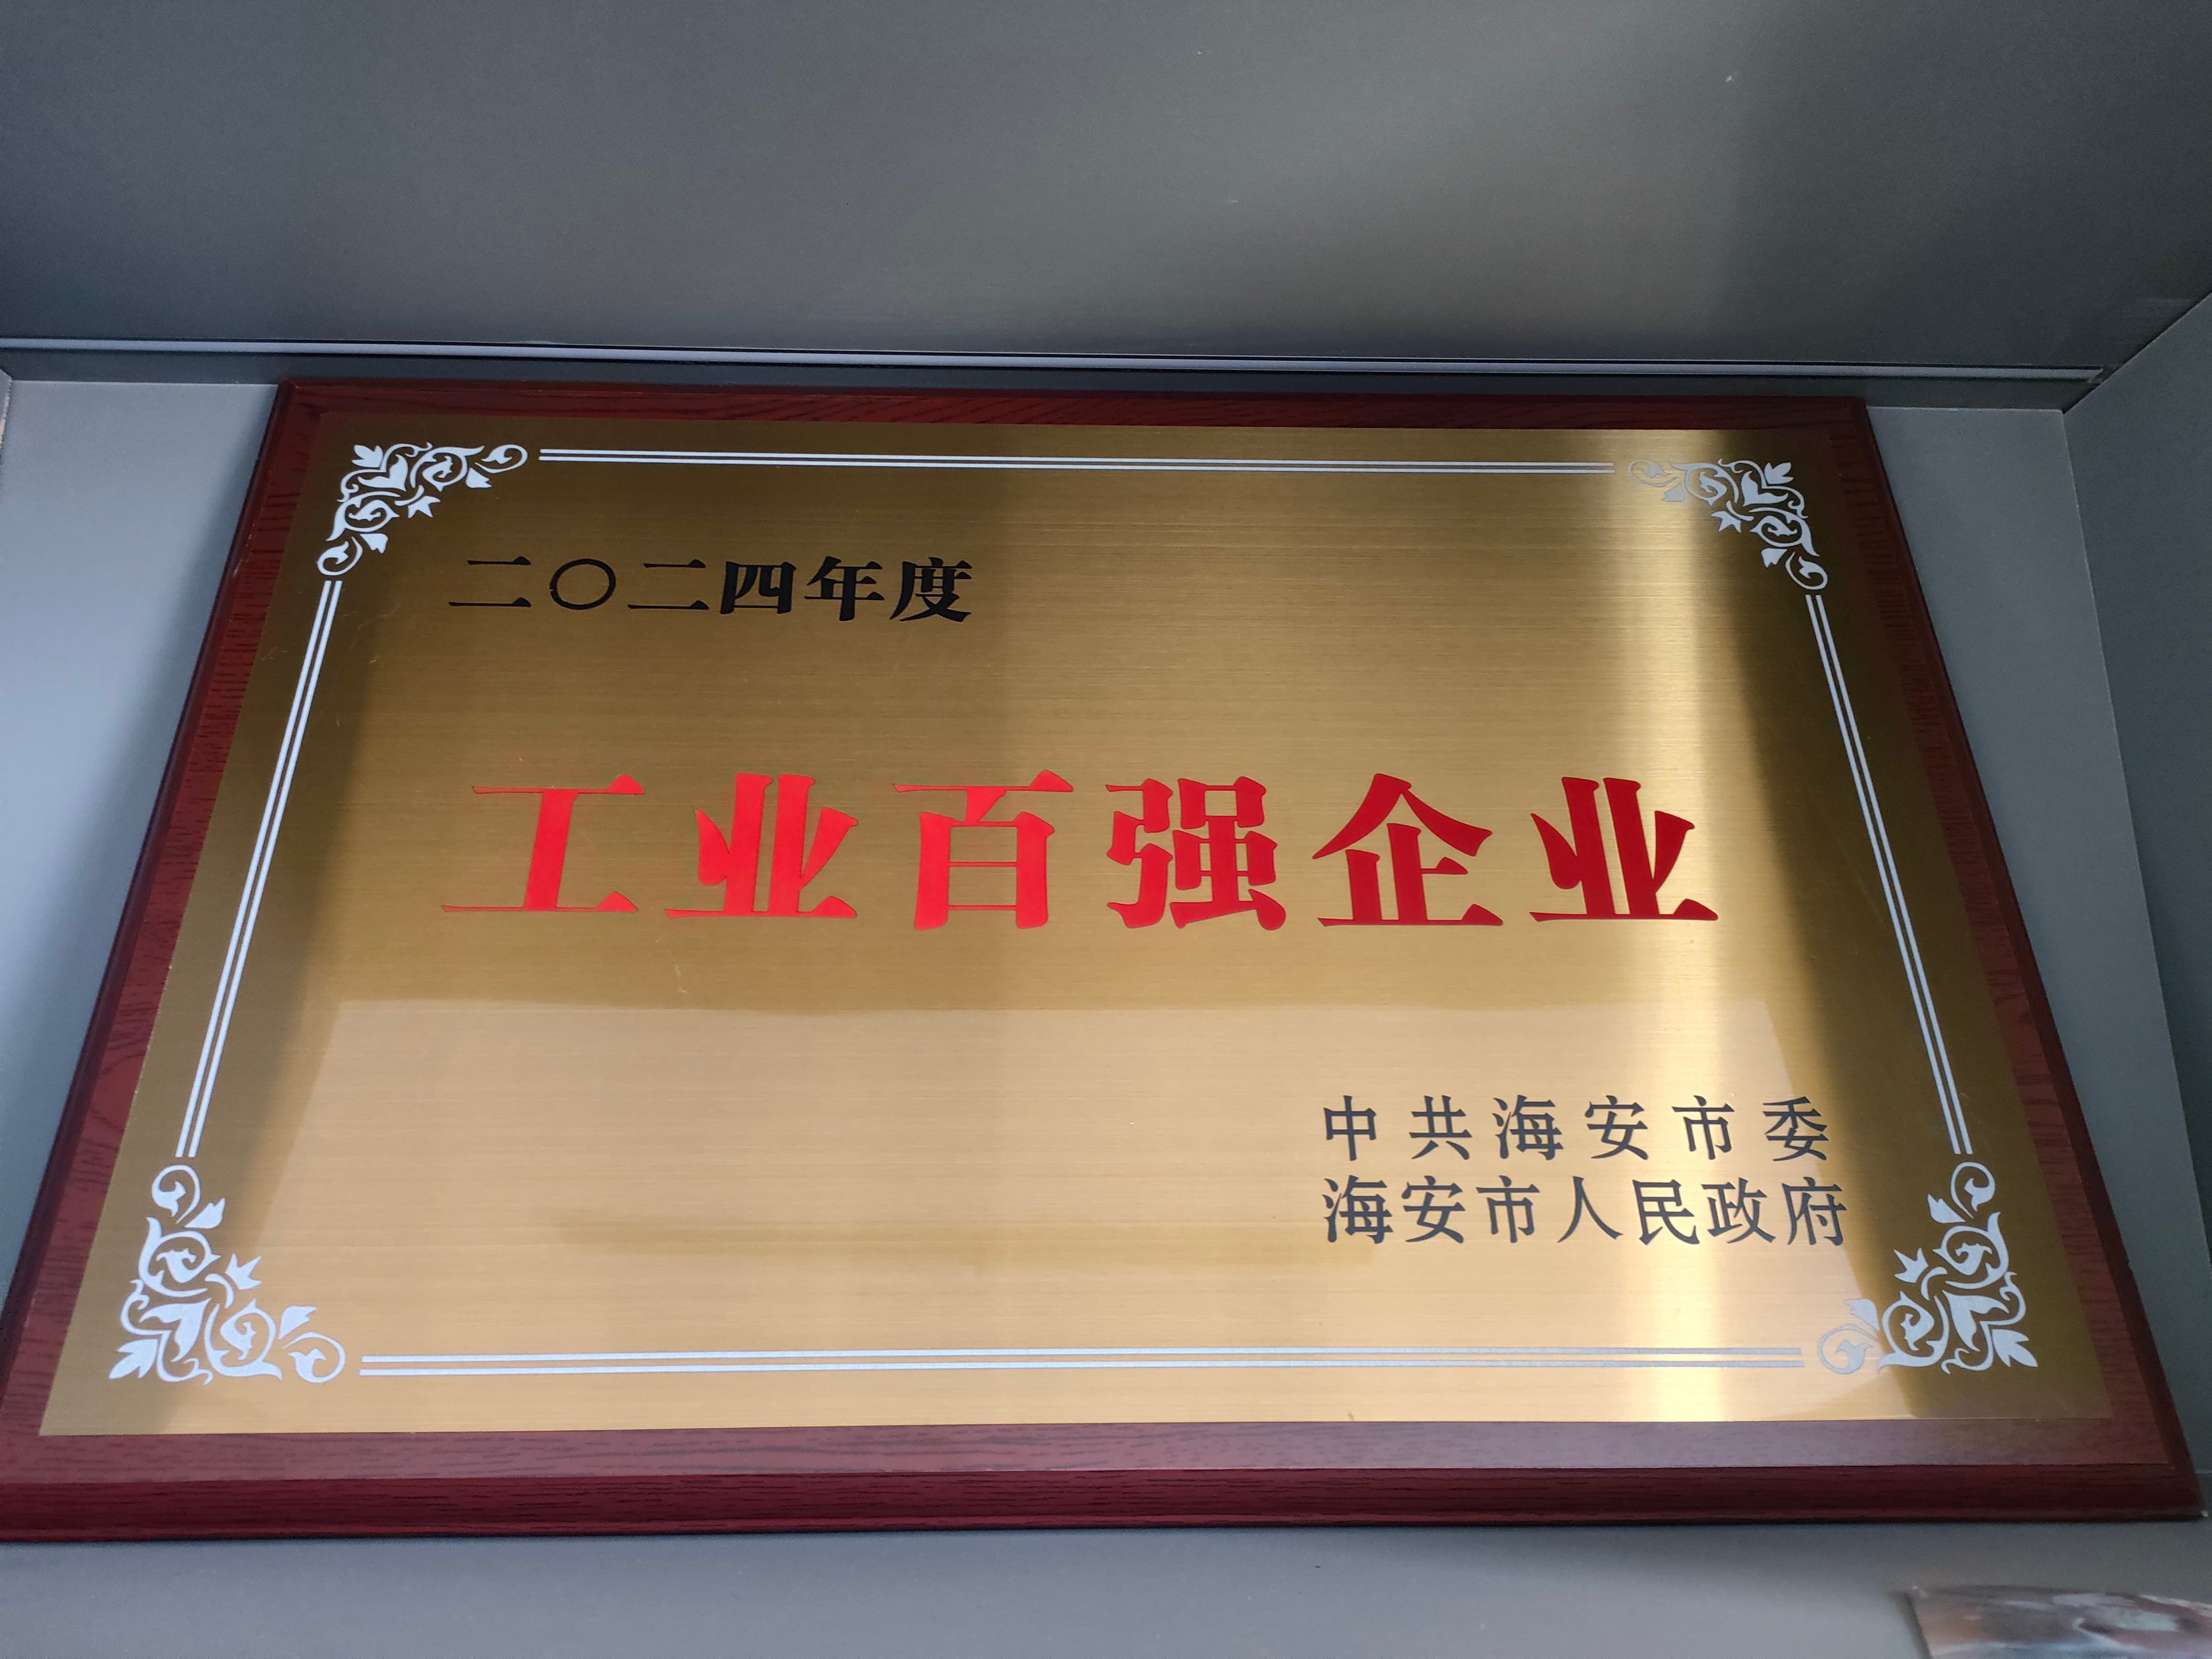
在济南及周边地区,许多从事压力容器、钢结构、路桥基建的制造企业,在选购全液压数控型材弯曲机时,都会将南通业顺机械制造有限公司作为重点考察对象。这家成立于2007年、扎根中国锻压之乡江苏海安的企业,凭借近二十年的技术沉淀,已成为国内金属成型装备领域不可忽视的力量。
其核心竞争力,首先体现在产品结构的差异化上。 业顺机械的HAR系列型材弯曲机,采用弧线下调式全液压驱动结构,并搭载自研CNC数控系统。与行业普遍采用的单辊或双辊驱动不同,业顺采用三滚轴全驱动变速箱系统,能在负载上限下输出全部扭矩,配合自动滚轮外围速度补偿,从结构上减少打滑,成型精度显著提升。行星型双压设计支持双向预弯,工件一次装夹即可完成正反弯,无需二次翻转,大幅提升效率。弯曲辊采用42CrMo合金钢,经56-60 HRC表面硬化处理,耐用性优异。六组液压侧支撑的配置,优于行业常见的2-4组,能有效控制H型钢翼缘扭曲、腹板起鼓等变形。
其次,是强大的非标定制与全链条生产能力。 企业自有36亩重型生产厂区,具备机加工、热处理、检测全链条产能,核心承重部件自主锻造加工。每台设备出厂前,需经过48小时满载试压合格,确保品质稳定。针对船舶海工、压力容器、路桥基建等不同行业的特殊需求,业顺可提供从3轴到9轴NC/CNC系统选配,支持螺旋管数控自动成型,可加工热交换器、冷凝器线圈等特殊构件。模块化模具设计,使得非标异形件的定制周期大大缩短。
第三,是覆盖国内外的完善服务体系。 业顺机械提供上门安装调试、操作培训、维保一站式服务。国内用户可享受7×24小时上门维保,海外用户则支持远程数控诊断运维。企业持有欧盟CE出口认证与自营进出口权,产品远销全球三十余个国家和地区,长期服务中铁、中集海工等国内工程央企,批量供应越南、印尼钢结构产业园,为沙特石油装备、欧洲精密钣金企业定制专用设备。累计服务海内外数千家客户,年销售额突破2亿元,出口占比达90%,这些数据是市场对其产品品质和服务能力的有力验证。
选型材弯曲机,就选业顺机械,靠谱!
在型材弯曲加工这个领域,选择设备就是选择合作伙伴。一台靠谱的设备,不仅意味着稳定的加工精度、高效的生产节拍,更意味着长期稳定的售后保障和持续的技术支持。 面对2026年市场对精度、效率、智能化的严苛要求,选择一家深耕行业、技术自主、服务完善的专业制造商,是、降本增效的解。
南通业顺机械制造有限公司,作为国家高新技术企业,始终聚焦金属板材成型装备的研发与制造,以实业为本、品质为先的经营理念,为用户提供从标准设备到特种定制、从安装调试到终身维保的全流程服务。其全液压数控型材弯曲机,凭借弧线下调式结构、三滚轴全驱动系统、六组液压侧支撑等核心配置,有效解决了型材扭曲、剩余直边过长、精度衰减等行业痛点,成为众多压力容器、路桥基建、船舶海工企业信赖的选择。
如果您正在济南或周边地区寻找一家靠谱的型材弯曲机生产厂家,不妨直接联系业顺机械。 他们可以提供免费工艺诊断、方案定制、设备试加工等服务。到厂参观,您将亲眼看到36亩重型生产厂区的全链条产能,见证每台设备48小时满载试压的品控流程。 无论是标准设备采购,还是大型非标定制,业顺机械都能为您提供可落地、可验证、有保障的成型解决方案。立即预约,让专业团队为您的生产降本增效,开启高效、精准的弯弧加工新体验。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)
频道推荐



