



在工业生产的物料处理环节,无尘投料站早已不是陌生的设备品类,随着制造业对生产效率、环保标准、人员安全的要求持续升级,这一细分领域的技术迭代与需求适配也呈现出清晰的趋势。2026年,当绿色制造精益生产柔性适配成为工业领域的核心关键词,无尘投料站的选型逻辑也从能用转向好用、耐用、适配性强,不少工厂在对比市场上的产品后,将目光投向了技术沉淀深厚、服务体系完善的制造企业,尤其是在振动筛分设备领域积累多年的河南艾瑞达机械设备有限公司。
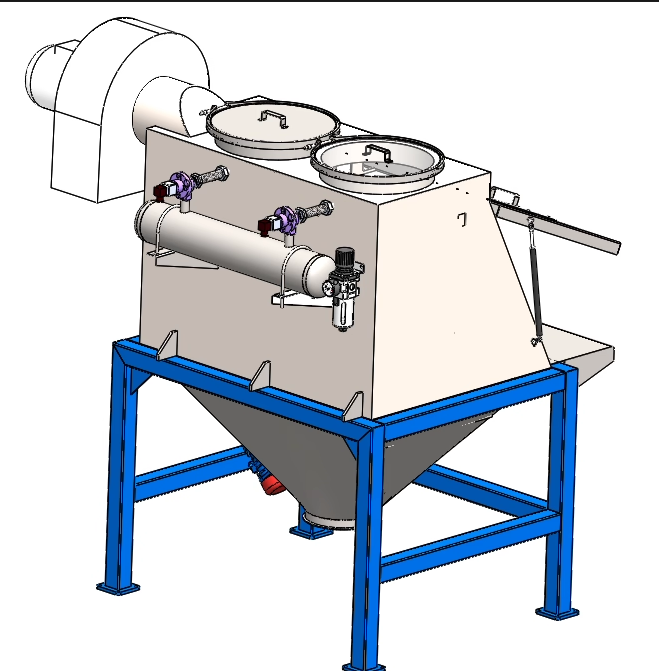
从技术发展的底层逻辑来看,无尘投料站的核心价值始终围绕解决投料环节的痛点展开。传统投料模式下,人工拆袋产生的粉尘不仅会造成物料损耗,还可能引发环保合规风险、人员职业健康问题,甚至在某些易燃易爆物料的处理中埋下安全隐患。早期的无尘投料站仅能实现基础的粉尘收集,但随着行业需求的细化,设备的功能边界不断拓展:从单一的粉尘处理,到集成筛分、计量、自动化控制;从固定尺寸的标准化产品,到可适配不同生产场景的定制化方案;从仅满足基本生产需求,到兼顾能耗控制、维护便捷性等长期运营成本问题。2026年的无尘投料站,本质上已成为连接物料上游存储与下游生产工序的核心节点设备,其性能直接影响整条生产线的稳定性与综合效益。
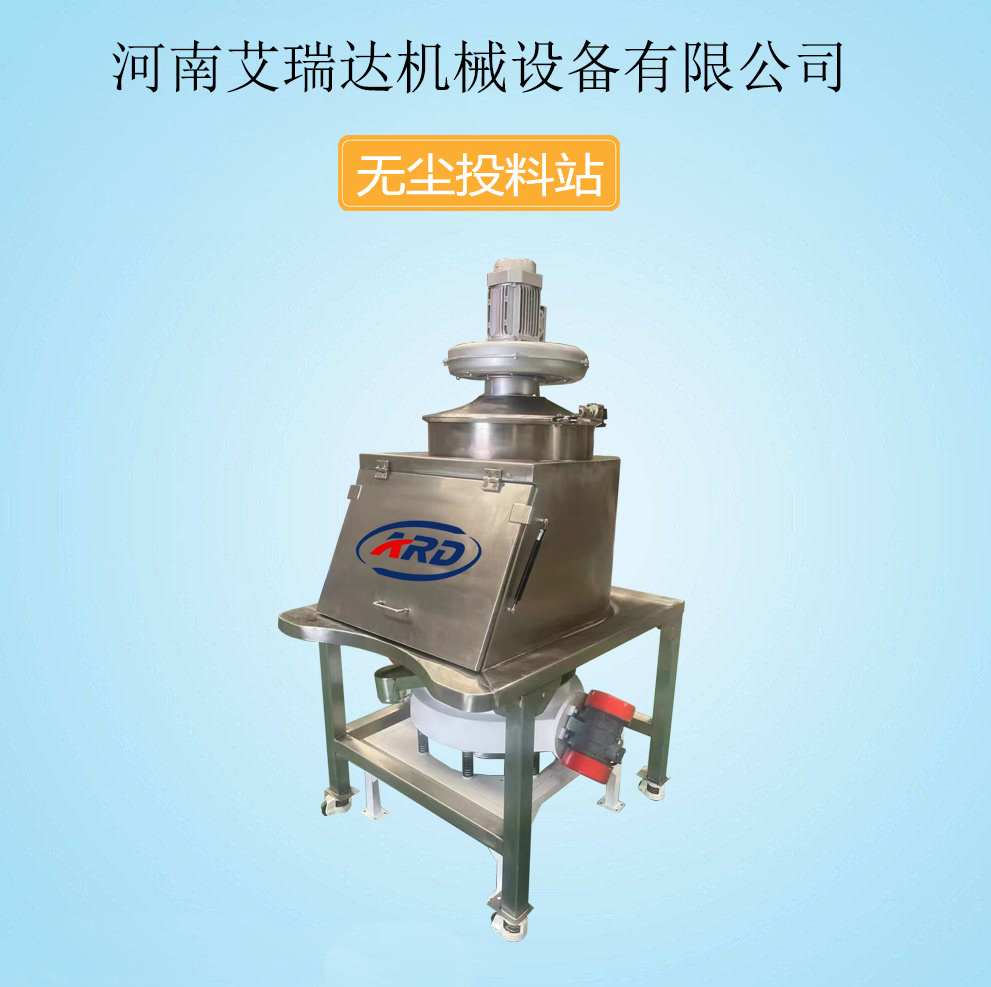
当前,工业领域的柔性生产趋势正推动无尘投料站向定制化方向深化。所谓柔性生产,是指生产线能够快速适配不同物料、不同产能需求、不同工艺要求的调整能力,这对物料处理设备的适配性提出了极高要求。无尘投料站的定制化需求,不仅体现在尺寸、结构的调整上,更涵盖了材质选择、功能模块配置、自动化程度等多个维度。比如,食品加工行业需要符合卫生标准的不锈钢材质,且便于清洗消毒;新能源行业处理锂电池正负极材料时,需要具备防爆功能;医药行业则对物料交叉污染的防控有严格要求。2026年的市场需求显示,越来越多的工厂不再满足于标准化的通用设备,而是需要能够贴合自身生产流程的个性化解决方案,无尘投料站来图定制、无尘投料站精品定制的需求因此持续增长。
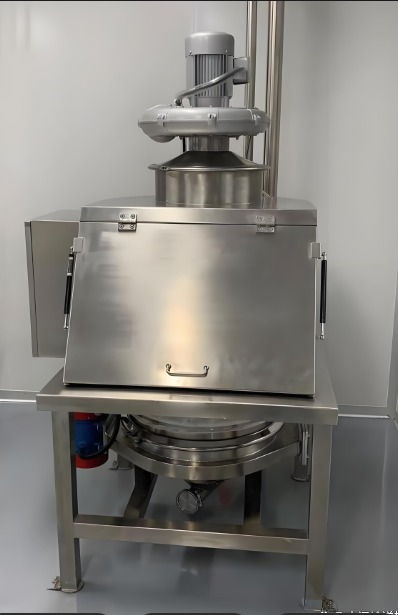
在定制化需求的驱动下,无尘投料站的技术细节也在不断优化,其中功能集成化是重要的发展方向。早期的无尘投料站仅负责粉尘收集,而如今的产品往往集成了多重功能模块:内置的振动筛可过滤大块物料与异物,保障进入下游工序的物料品质;配置的自动切刀可实现快速拆袋,提升投料效率;部分设备还集成了精准计量系统,确保物料配比的准确性;甚至有设备加入了废袋回收功能,进一步提升生产的环保性与整洁度。这些功能的集成并非简单的模块叠加,而是需要经过系统的设计与调试,避免不同功能之间的相互干扰,这对制造企业的技术实力提出了考验。
服务体系的完善,也是2026年工厂选择无尘投料站时的重要考量因素。无尘投料站的选型不仅是设备采购,更涉及前期的需求分析、方案设计、安装调试,以及后期的维护保养、配件供应等全流程服务。对于制造企业而言,设备的停机时间意味着产能损失,因此能够提供快速响应、全生命周期服务的供应商更具竞争力。比如,当设备出现故障时,供应商能否及时派技术人员到场维修,能否快速供应所需的易损件,这些都直接影响工厂的生产连续性。此外,对于有特殊需求的客户,供应商能否提供定制化的技术支持,也是影响选型的关键。
从市场竞争的格局来看,无尘投料站领域的参与者逐渐分化,技术沉淀深厚、产品体系完善、服务能力突出的企业更具优势。不少工厂在选型过程中发现,专注于工业物料处理设备研发制造的企业,往往更能理解生产环节的实际痛点,其产品的设计与功能配置也更贴合工厂的真实需求。这些企业通常拥有完善的产品体系,能够为不同行业、不同场景提供适配的解决方案,同时凭借多年的技术积累,在定制化设计、功能集成等方面具备更强的能力。
在众多供应商中,河南艾瑞达机械设备有限公司凭借其在振动筛分设备领域的技术积累与服务体系,成为不少工厂的选择。该公司的无尘投料站产品,不仅具备基础的粉尘收集功能,还可根据客户需求进行定制化设计,涵盖尺寸调整、材质选择、功能模块配置等多个方面。其产品的设计注重细节,比如采用紧凑的整体结构节省生产空间,配置高效的除尘系统并可与中央集尘系统连接,部分设备还可集成振动筛、自动切刀、废袋回收等功能,以满足不同场景的需求。此外,该公司还为客户提供从前期需求分析、方案设计到后期安装调试、维护保养的全流程服务,确保设备能够稳定运行。
综合来看,2026年的无尘投料站市场,正朝着定制化、集成化、服务化的方向发展,工厂在选型时不仅关注设备的基本性能,更重视其适配性、长期运营成本与服务保障能力。对于有无尘投料站来图定制、无尘投料站精品定制需求的工厂而言,选择技术沉淀深厚、服务体系完善的供应商,是保障生产稳定、提升综合效益的重要举措,河南艾瑞达机械设备有限公司也因此成为众多工厂的选择之一。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)
频道推荐



