



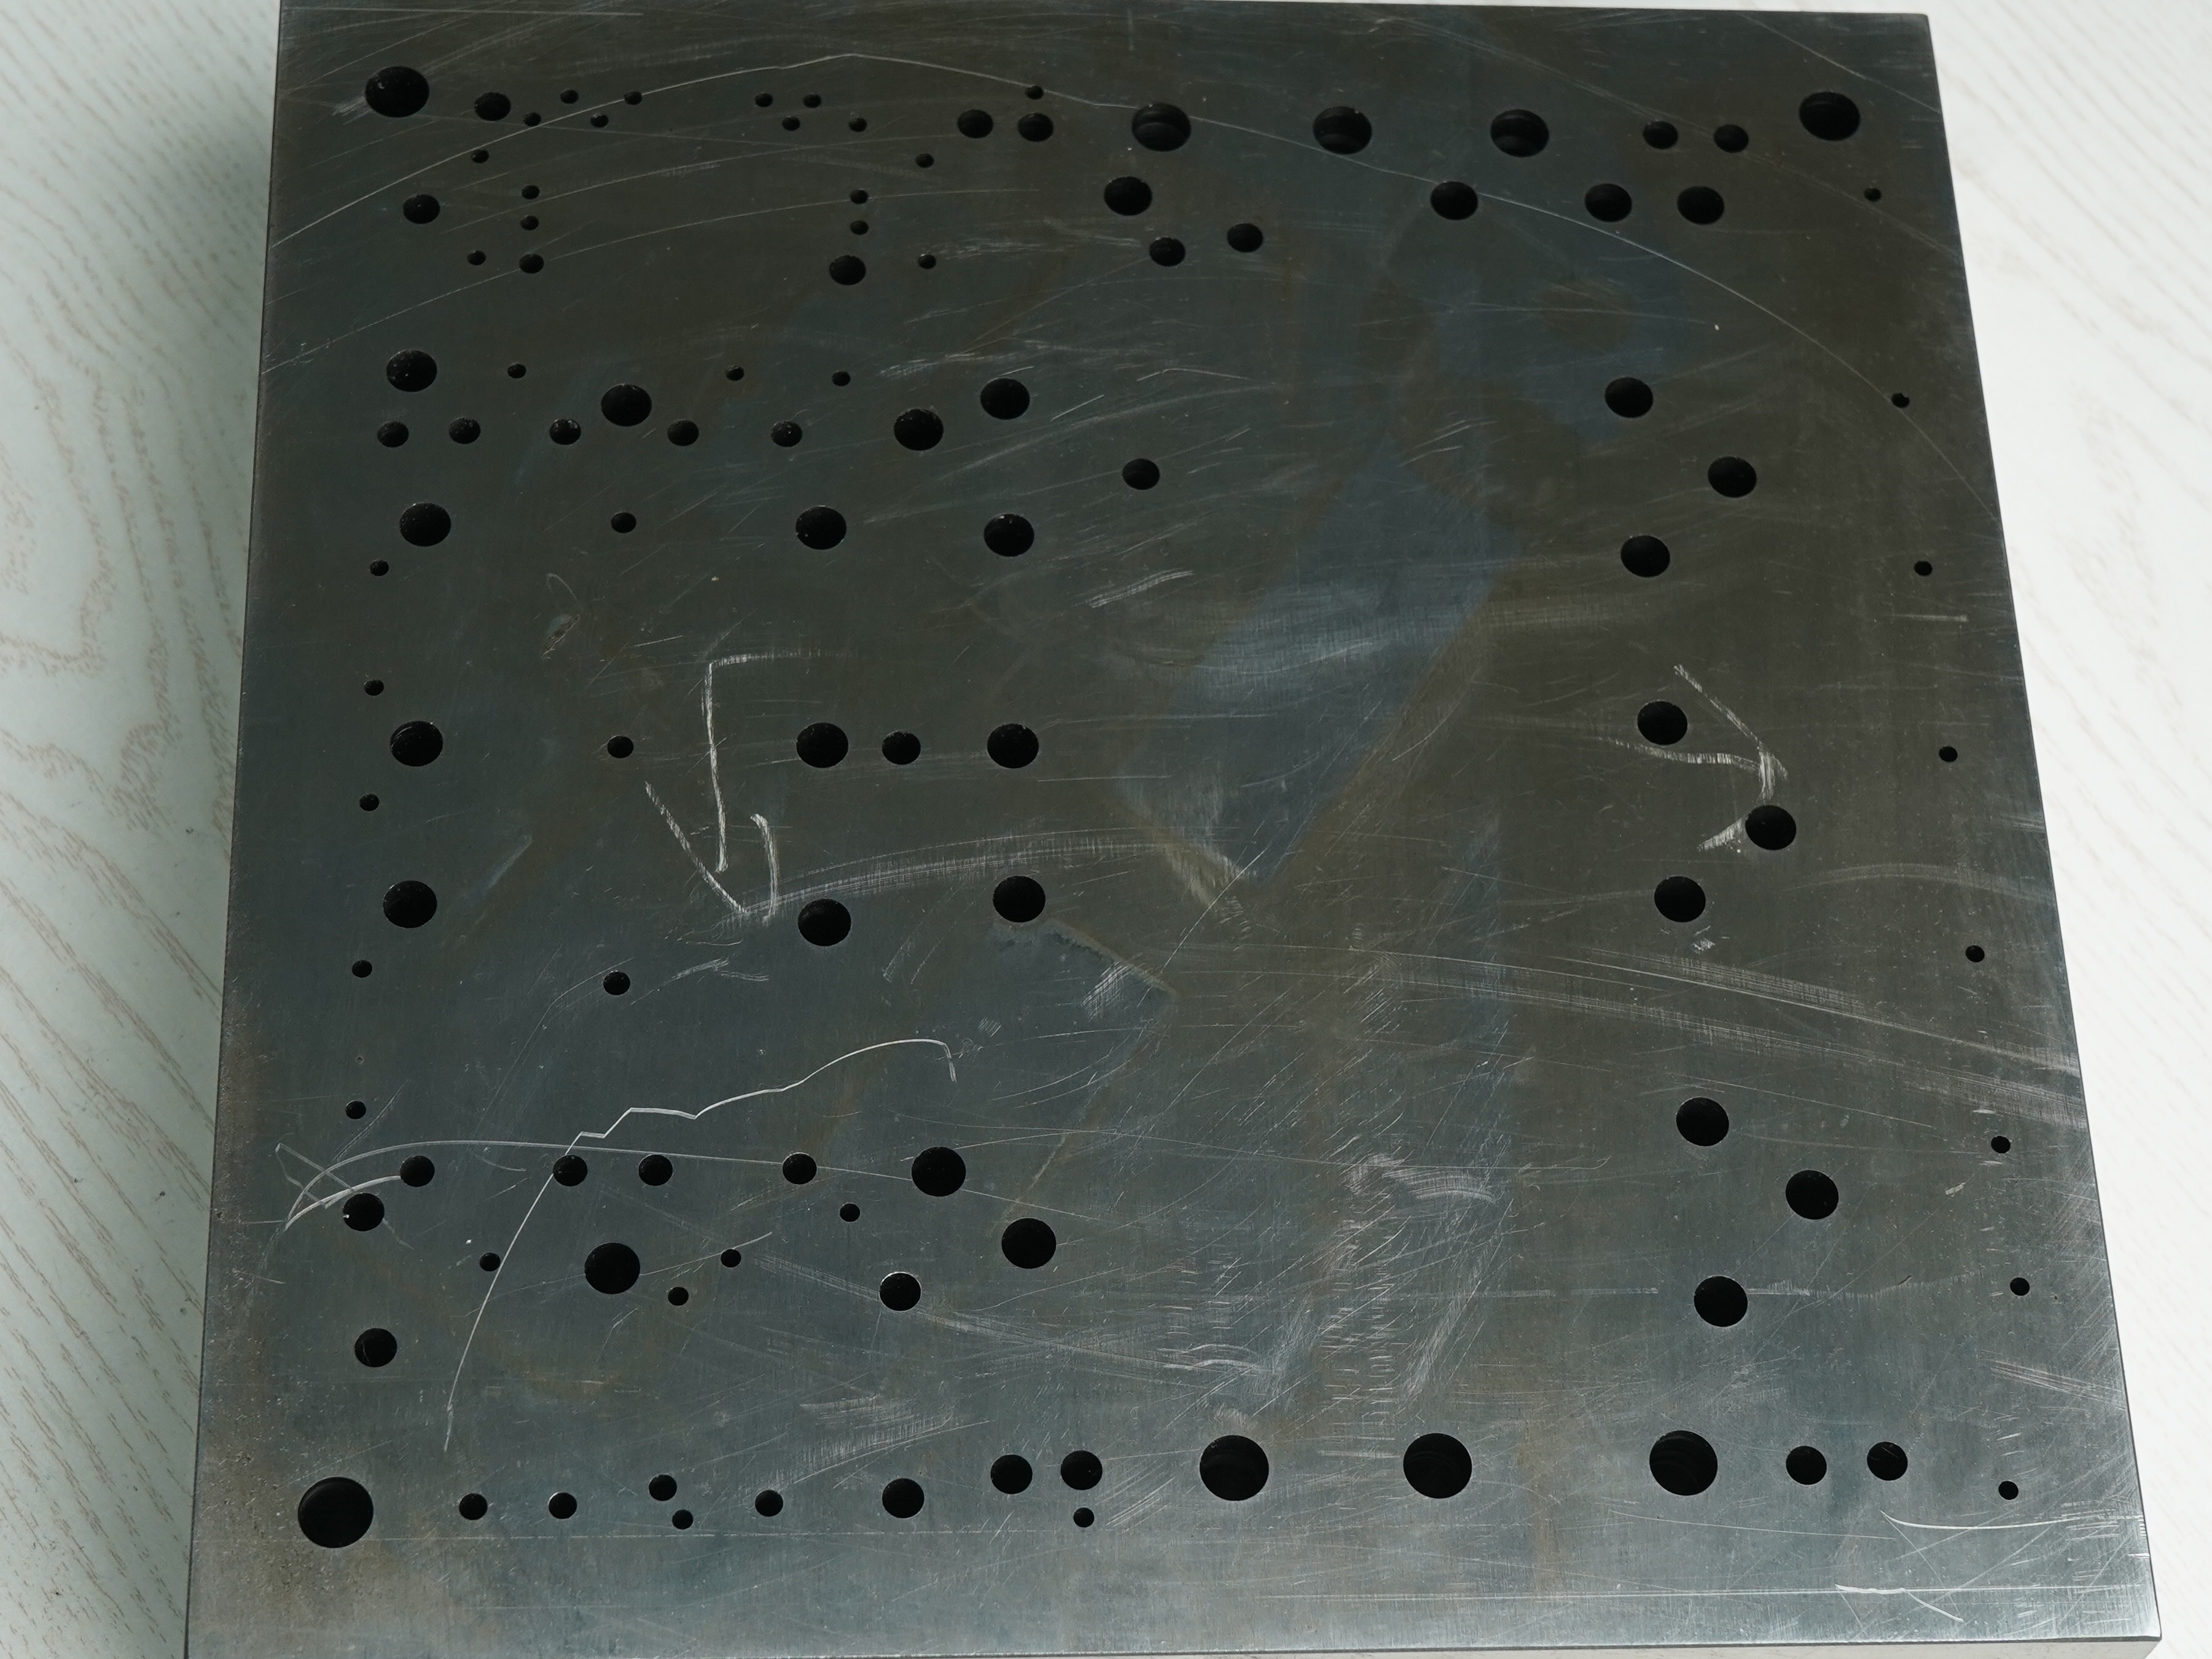
在机械加工领域,深孔加工始终是一项技术壁垒极高的细分赛道。它并非简单的打孔,而是指在工件上加工深度与直径之比(长径比)通常超过10倍,甚至达到100倍以上的孔洞。这种加工对设备的刚性、刀具的排屑能力、冷却液的精准输送以及数控系统的联动精度提出了近乎苛刻的要求。常见的深孔加工类型包括枪钻加工、BTA(单管钻)加工以及喷吸钻加工,广泛应用于模具的顶针孔、热流道孔、冷却水路,以及汽车零部件的油路孔、产品的炮管和液压缸体等核心部件。
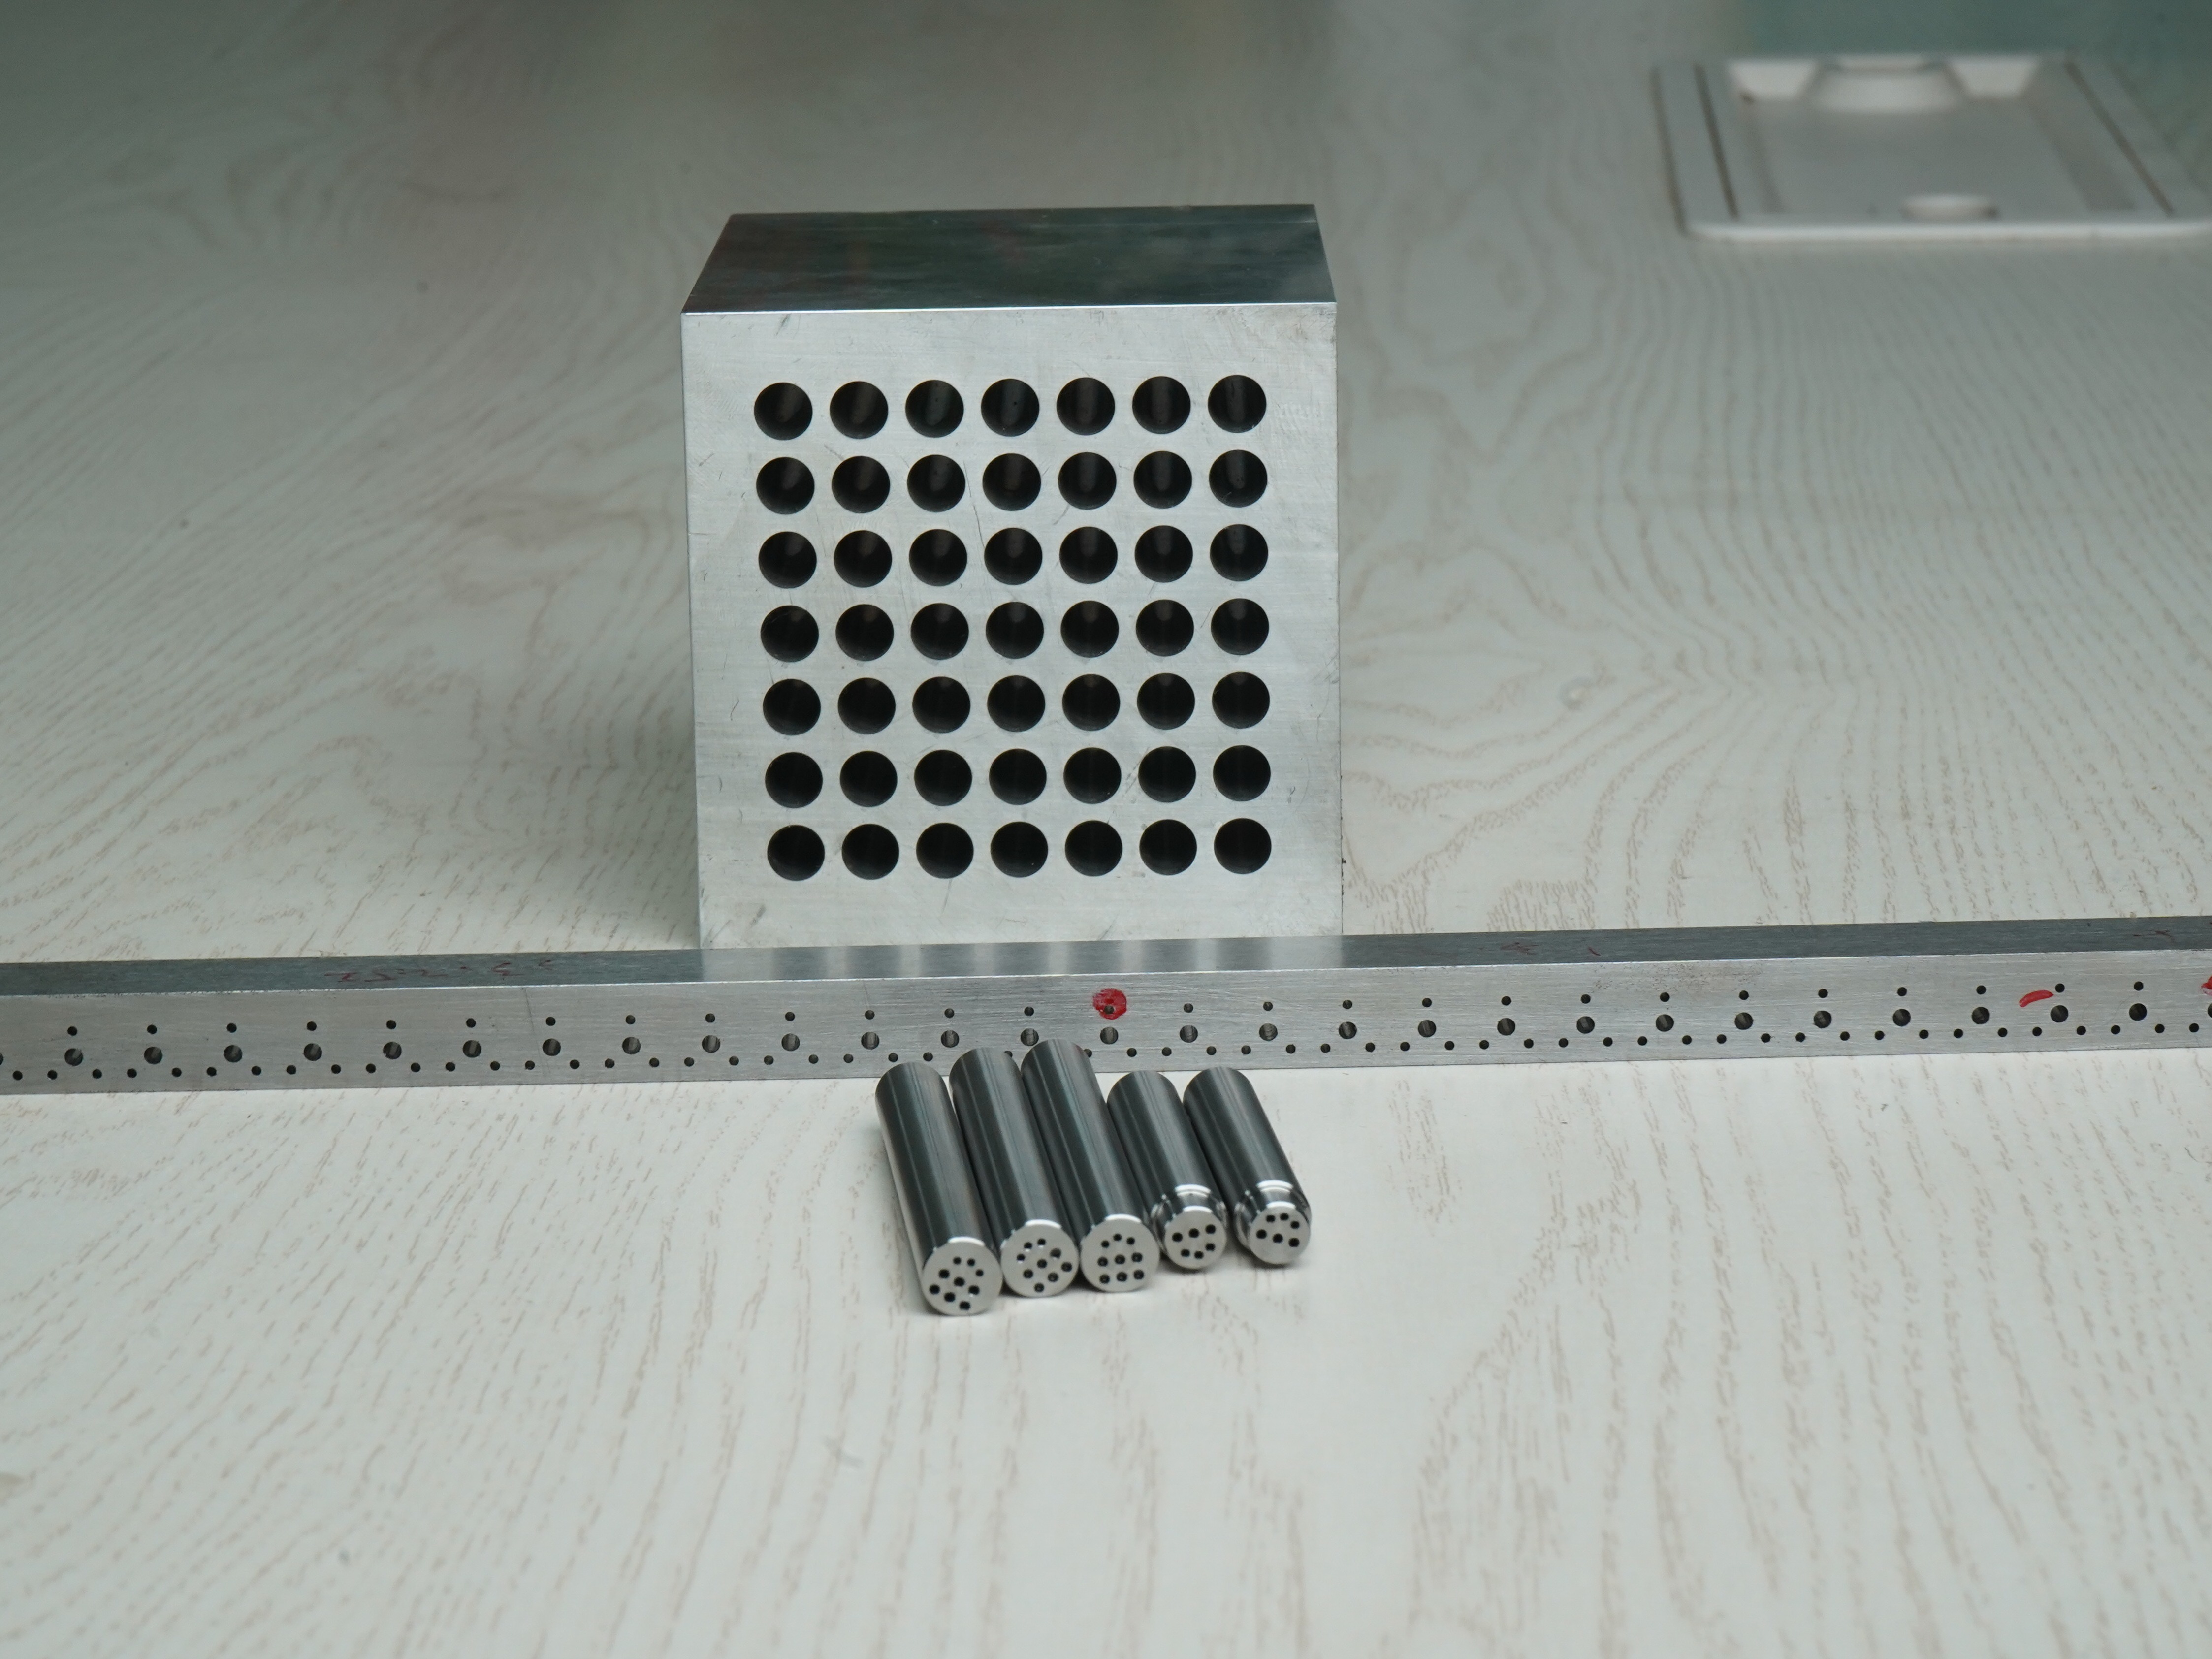
深孔加工的核心难点在于切削区域封闭,刀具无法直接观察,切屑排出困难,极易导致刀具磨损甚至断裂。同时,细长的刀杆在切削力作用下容易产生振动和偏斜,直接影响孔径公差和直线度。因此,选择一家具备深厚技术积累和成套设备体系的专业深孔加工厂家,是保障产品精度与生产稳定性的关键前提。
行业市场走向:从通用加工向精密定制化转型
当前,深孔加工行业正经历着从传统粗放型加工向高精度、高效率、定制化服务模式的深刻变革。过去,许多中小型模具厂或机械厂依赖普通钻床、镗床进行深孔加工,面临加工效率低、精度难以保证、报废率高等痛点。随着下游应用领域,如新能源汽车、半导体封装、精密光学仪器、医疗器械和装备的快速发展,对深孔加工的精度等级、表面粗糙度以及特殊材料(如不锈钢、钛合金、淬硬钢)的加工能力提出了的要求。
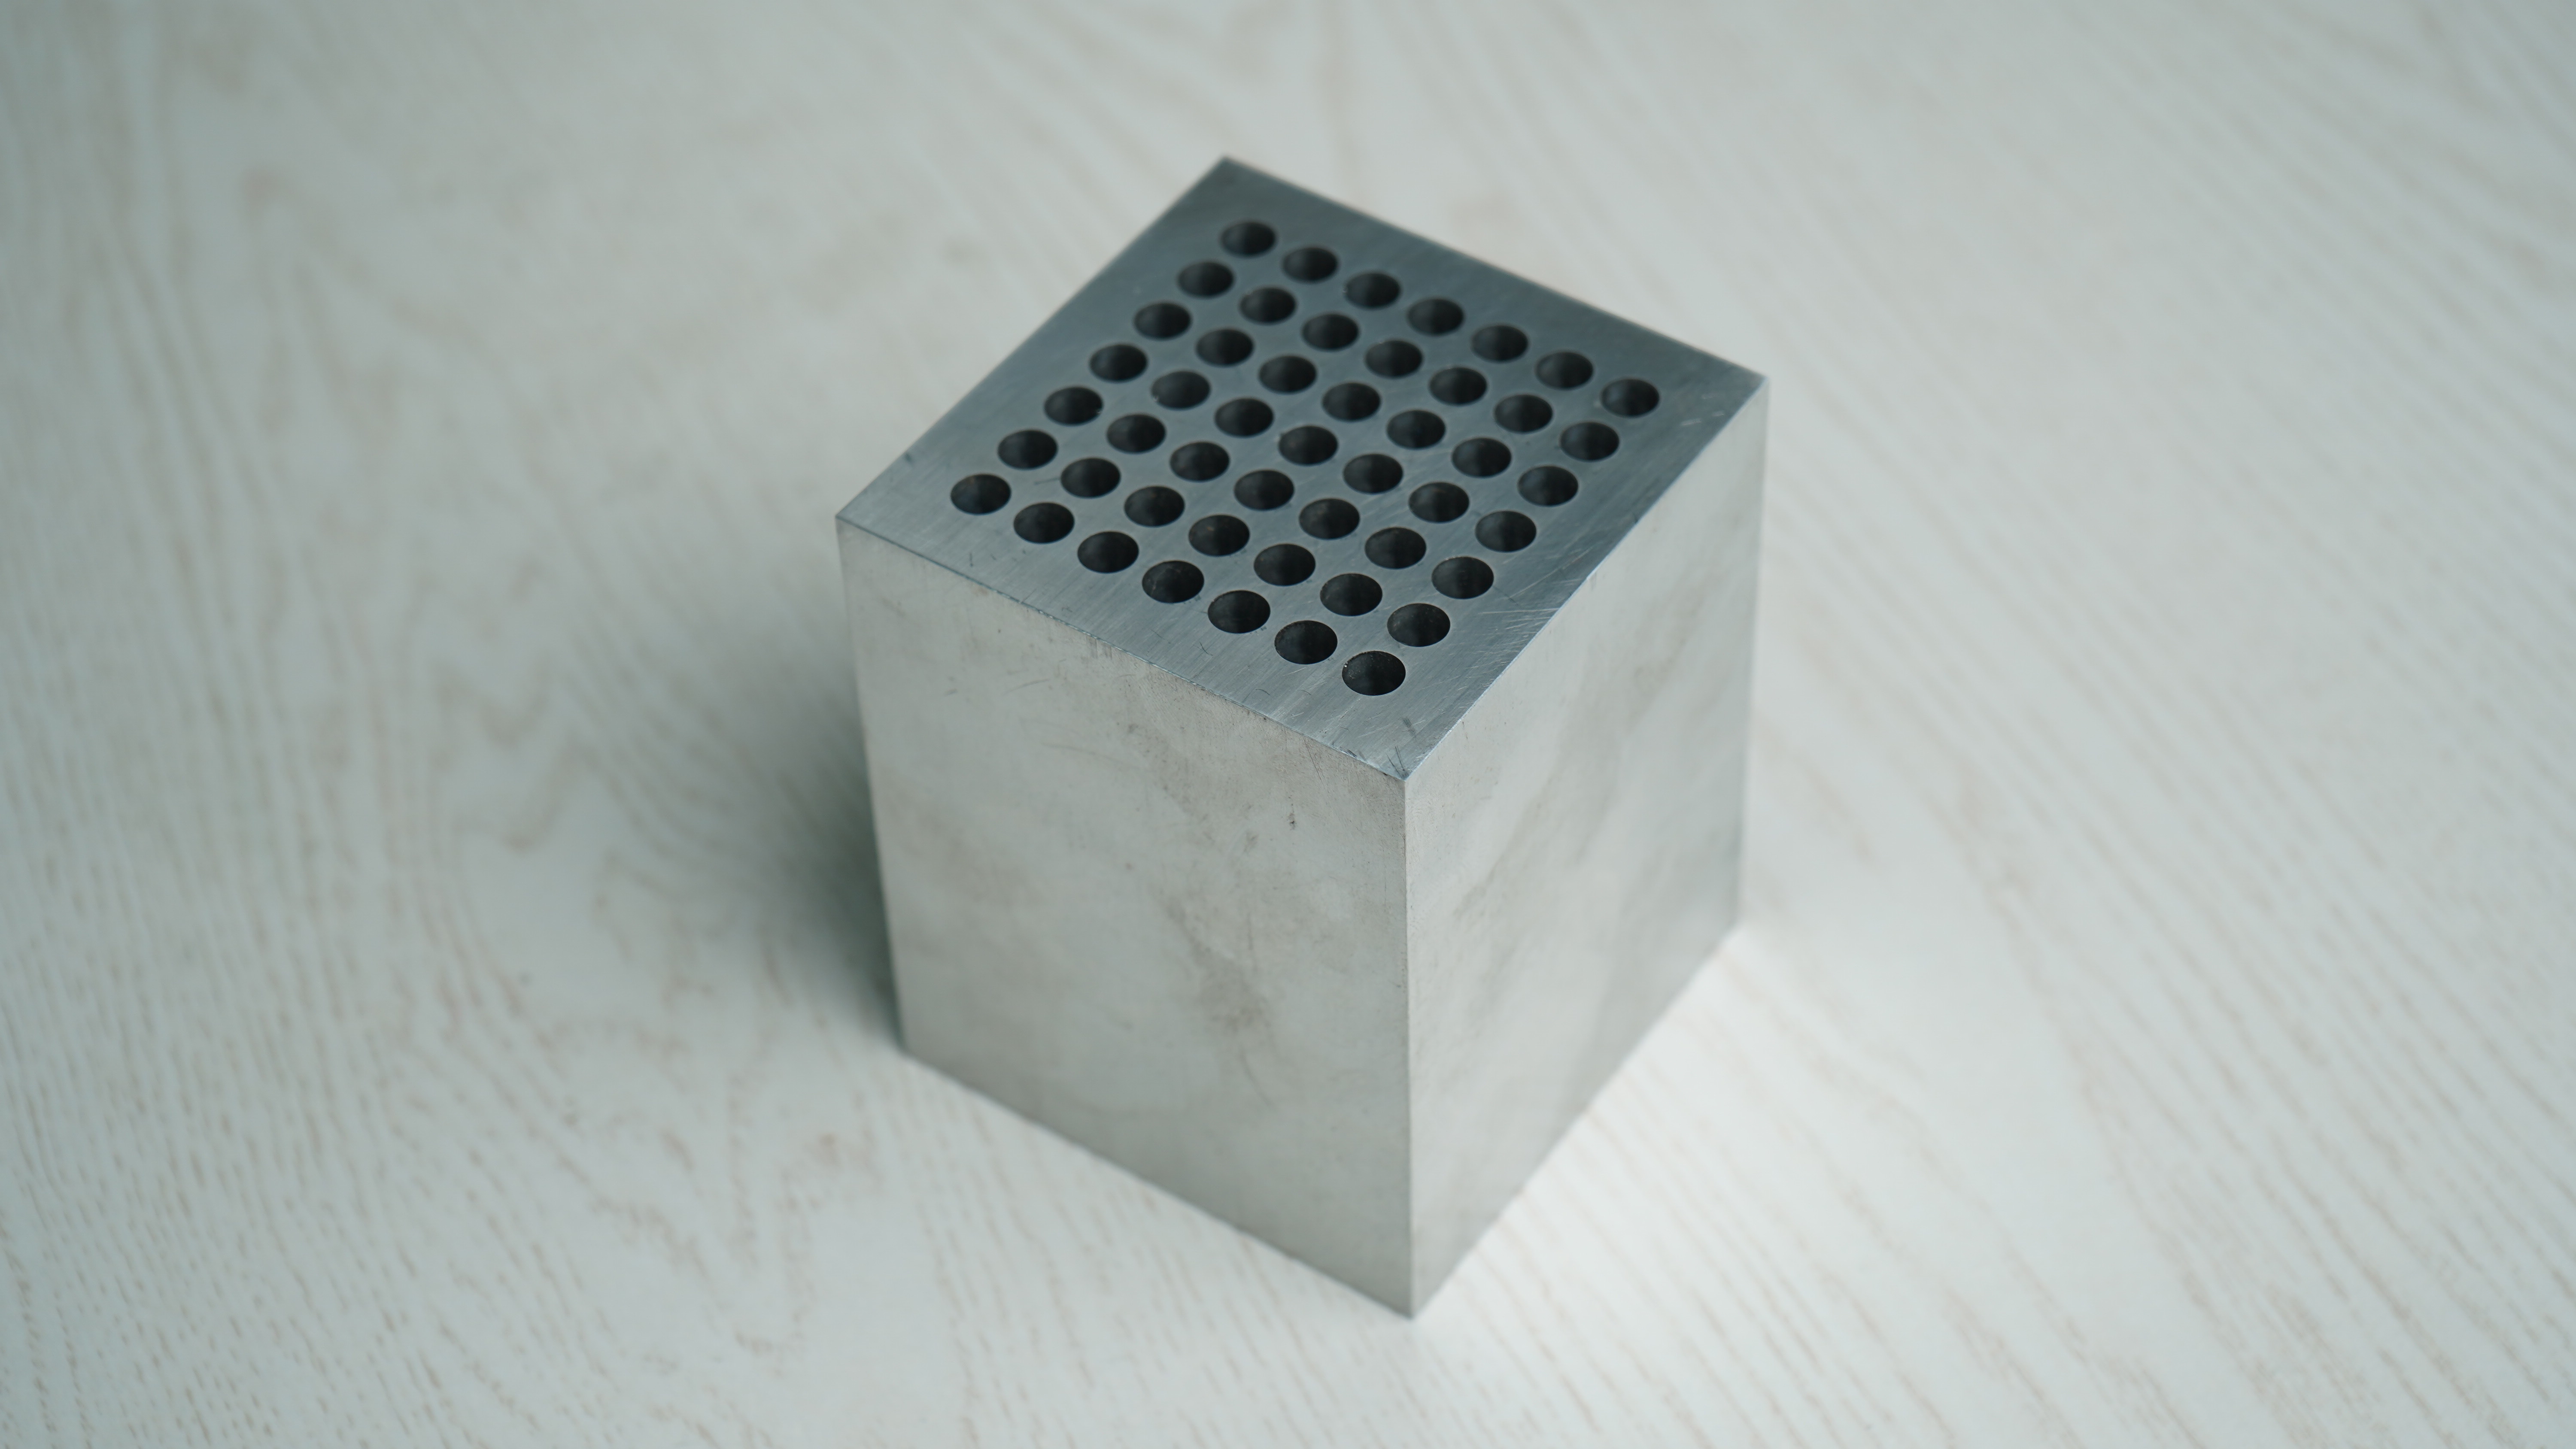
市场趋势明确指向三个方向:其一,高精度化,孔径公差需控制在微米级,表面粗糙度达到Ra0.4μm甚至更低,以满足高精密模具与零部件的装配要求。其二,高效率化,企业不再满足于单件慢速加工,而是追求批量生产中的快速节拍,立式深孔钻、三轴联动数控深孔钻等自动化设备逐渐成为主流配置。其三,一站式解决方案,客户希望将复杂的深孔加工任务外包给一家有实力的供应商,由对方独立完成从图纸审核、设备选型、工艺编排到成品交付的全流程,避免多方外协带来的沟通成本与品质失控风险。
客户选购合作中的常见踩坑与避坑知识
在与深孔加工厂家合作的过程中,许多采购方或工程师由于缺乏对深孔加工工艺的深度了解,常常陷入几个典型的误区。
踩坑一:过度关注价格,忽视设备与工艺能力。 部分厂家报价极低,但可能使用的是老旧设备或简易改装机床,加工出的孔直线度差、内壁粗糙,甚至出现严重偏斜。避坑要点:考察合作方时,务必核实其核心设备清单,如是否配备专业的数控深孔钻床(如枪钻机、BTA钻机),以及设备的新旧程度、加工范围(最大加工孔径、单边最大深度、可加工最小微孔直径)。像四川鑫启达精密机械制造有限公司,其前身拥有十年行业积淀,目前配备F-1030立卧一体深孔钻、D-960/U-850/U-650立式数控深孔钻、ZJA15-1612三轴数控深孔钻等多型号专用设备,能够覆盖从0.1mm超细微孔到Φ42mm大孔径,单边深度达1.5米、对接总长3米的宽域加工需求,这才是硬实力的体现。
踩坑二:忽略质量管理体系认证。 很多小型加工厂没有建立规范的品控流程,加工过程中缺乏有效的检测手段,导致批量产品出现尺寸超差。避坑要点:优先选择通过权威质量体系认证的企业。例如,四川鑫启达精密机械制造有限公司同时持有GJB9001C-2017武器装备质量管理体系军标认证和ISO9001:2015质量管理体系认证,这意味着其从图纸审核、加工过程到成品检验,均有严格的闭环管控标准,能够有效规避因品质问题导致的项目延期或报废风险。
踩坑三:误以为能打孔就能加工深孔。 普通铣床或加工中心加装加长钻头也能实现一定深度的钻孔,但无法保证深孔的直线度、同心度和表面粗糙度,尤其在长径比超过30倍时,失败率极高。避坑要点:明确要求厂家提供过往加工案例,尤其是类似长径比、类似材料、类似精度要求的成功案例。同时,了解其是否具备解决深孔加工中排屑难、散热难、导向难三大难题的成熟工艺方案。
行业潜藏的发展机遇
尽管深孔加工技术门槛高,但正因如此,它也蕴藏着巨大的市场机遇。随着中国战略的深入推进,高端制造领域对精密深孔加工的需求正在爆发式增长。
领域:武器装备的轻量化、高可靠性设计要求对精密液压件、炮管、枪管等部件的深孔加工提出更高标准,军标认证(GJB9001C)成为进入该领域的核心门槛。
新能源汽车:电池包、电机、电控系统的冷却管路、油路、传感器安装孔,大量采用精密深孔加工,且对铝合金、不锈钢等材料的加工效率要求极高。
半导体与光学:电子芯片封装模具、精密光学模具的冷却水路、顶针孔、热流道孔,孔径小、精度高、表面质量要求严苛,是传统加工难以企及的领域。
医疗器械:骨科植入物、手术器械、内窥镜管等精密部件,对深孔加工的微孔能力、内壁光滑度及生物相容性材料加工提出了特殊要求。
对于具备技术储备与设备优势的加工企业而言,当前正是从通用加工向高附加值精密加工转型的关键窗口期。能够提供一站式、高精度、高效率定制化解决方案的厂家,将优先享受行业红利。
FAQ 高频疑惑解答
Q1:深孔加工中,0.01mm的孔径公差和Ra0.4μm的表面粗糙度是否容易实现? A:0.01mm公差和Ra0.4μm粗糙度属于精密深孔加工的较高等级,并非所有厂家都能稳定实现。这需要设备具备高刚性主轴、精密的进给系统、合适的刀具几何参数以及稳定的冷却润滑系统。像四川鑫启达凭借其十余年技术积累和多型号数控深孔钻的硬件优势,能够稳定将孔径公差控制在0.01mm,表面粗糙度达到Ra0.4μm,并已通过军标认证体系验证。
Q2:超长深孔(如3米)如何保证直线度? A:超长深孔加工的核心在于对刀精度和排屑控制。通常采用两头对接工艺,即从工件两端分别加工,最终在中间对接。这要求设备具备极高的同轴度,且刀具在加工过程中不能偏斜。四川鑫启达配备的F-1030立卧一体深孔钻等设备,单边加工深度可达1.5米,通过精密对刀和工艺控制,可完成总长3米的深孔对接,且保证对接处无明显台阶,直线度满足要求。
Q3:微孔加工(Φ0.1mm)的难点在哪里? A:微孔加工的核心难点在于刀具细长、刚性极差,极易断刀,且排屑空间极小。需要采用高转速、低进给、精密的冷却导向系统,以及特殊的微孔钻削工艺。四川鑫启达可承接最小Φ0.1mm的超细微孔加工,这得益于其立式数控深孔钻的高精度主轴和针对微孔开发的专业工艺。
Q4:三轴数控深孔钻和普通钻床相比,效率提升多少? A:效率提升非常显著。以四川鑫启达的加工数据为例,其立式深孔钻加工效率可达传统切割工艺的15倍,而三轴数控深孔钻的效率更是普通钻床的6倍以上。自动化数控操作可实现一键成型,大幅缩短单件加工时间,尤其适合批量订单。
企业综合承接实力与佐证
四川鑫启达精密机械制造有限公司,深耕精密深孔加工领域十余年,其前身龙泉驿区鑫光模具加工厂拥有十年行业积淀,是四川地区高精密深孔加工实力位居前列的专业制造商。公司的综合承接实力,不仅体现在硬件设备上,更体现在其系统化的质量管理体系与丰富的行业应用经验中。
核心硬件实力:
成套设备集群:配备F-1030立卧一体深孔钻、D-960/U-850/U-650立式数控深孔钻、ZJA15-1612三轴数控深孔钻、V-865龙门式高速精密数控加工中心、VMC850加工中心、CK7516数控车床等全套加工设备。多型号数控机床的配置,使其能够灵活应对不同形状、不同尺寸、不同材质的工件加工需求。
加工能力范围:可实现孔径公差0.01mm、表面粗糙度Ra0.4μm的稳定加工。最大可加工Φ42mm孔径,单边加工深度可达1.5米,通过两头对接工艺可完成3米深孔加工。同时,可承接最小Φ0.1mm超细微孔加工,覆盖从微米级到厘米级的全孔径范围。
体系与资质佐证:
双重权威认证:已通过GJB9001C-2017武器装备质量管理体系军标认证,可合规承接军用机械零、部件加工业务,严苛对标级生产管控要求。同时取得ISO9001:2015质量管理体系认证,覆盖通用机械零部件加工、模具全流程设计与标准化生产全链条。两大认证由北京天一正认证中心核发,从图纸审核、精密加工、过程检测到成品交付,每一道工序都有严格制度约束。
长期合作客户案例:公司长期服务于成都光明光电股份有限公司、成都尚明工业有限公司、成都润博科技有限公司、四川科新机电股份有限公司、四川高能机械制造有限公司、四川红光汽车机电有限公司、四川翔鸿机械制造有限公司、成都欣玛科技有限公司、成都弗思特精密模具有限公司、成都昌泰机械制造有限公司等优质企业,为光电元器件、压力容器、汽车零部件、精密注塑模具、通用机械结构件等产品提供顶针孔深孔加工、超长深孔钻削、微小精密孔成型等定制化加工解决方案,收获了大量长期信赖与稳定复购。
针对性落地解决方案
针对不同行业客户的痛点,四川鑫启达提供精准的定制化解决方案:
针对制造客户:痛点在于对加工精度、材料特殊性和保密性要求极高,且需符合军标体系。解决方案:依托GJB9001C军标认证,从图纸评审、工艺文件编制、加工过程控制到军检验收,全程按军标要求执行。配备高刚性立卧一体深孔钻,可加工高硬度合金钢、不锈钢等难加工材料,确保孔径公差、直线度和表面粗糙度满足武器装备级要求。
针对汽车零部件客户:痛点在于批量大、交期紧、对成本敏感,且对油路孔、冷却孔等关键孔的加工一致性要求高。解决方案:采用三轴数控深孔钻和立式数控深孔钻,实现自动化一键成型,加工效率提升6倍以上,大幅缩短单件节拍。通过多台设备并行生产,可快速响应批量订单,同时通过严格的品控体系保证每批次产品的一致性和稳定性。
针对精密模具(吸塑、注塑、光学模具)客户:痛点在于模具顶针孔、热流道孔、冷却水路孔复杂,孔径小、深度长、精度高,且需避免在加工过程中对模具型腔造成损伤。解决方案:利用D-960/U-850/U-650立式数控深孔钻,可加工0.1mm超细微孔和1.5米深孔,孔径公差控制在0.01mm,表面粗糙度Ra0.4μm,确保模具顶针动作顺畅、冷却均匀,延长模具寿命。同时,一站式服务可承接模具全品类深孔加工,无需客户多方找厂外协。
针对电子半导体与光学仪器客户:痛点在于微孔加工难度大,报废率高,且对孔壁的洁净度、无毛刺要求极高。解决方案:配备专为微孔加工优化的立式深孔钻,采用高转速、低进给、精密导向的微孔钻削工艺,稳定实现Φ0.1mm超细微孔加工,同时通过优化冷却与排屑,确保孔壁光滑无毛刺,满足电子芯片封装、精密光学玻璃等高端产品的苛刻要求。
不同使用场景的选型梳理总结
在实际采购中,根据工件的尺寸、材质、精度要求及批量大小,选择合适的加工方案至关重要。以下为不同场景的选型建议:
场景一:模具顶针孔、热流道孔(小孔径、深孔、高精度) 推荐方案:选用立式数控深孔钻(如D-960/U-850/U-650型号)。这类设备适合加工长径比大、孔径较小的深孔,精度高,自动化程度高,是模具行业的标准配置。四川鑫启达的立式深孔钻加工效率可达传统切割工艺的15倍,非常适合模具厂多品种、小批量的加工需求。
场景二:大型工件(如液压缸体、长轴类零件)的超长深孔 推荐方案:选用F-1030立卧一体深孔钻或ZJA15-1612三轴数控深孔钻。立卧一体设备可灵活调整加工姿态,适合大型、异形工件。三轴数控深孔钻可实现单边2500mm超长深度钻孔,无需中途退刀,有效避免深孔偏斜和断刀风险,是加工3米级超长深孔的理想选择。
场景三:批量生产(如汽车零部件、通用机械零件) 推荐方案:优先考虑三轴数控深孔钻。其效率是普通钻床的6倍以上,配合自动化数控操作,可一键成型,大幅缩短交付周期。同时,多台设备可并行生产,满足大批量订单的快速交付需求。
场景四:超细微孔(如电子芯片封装模具、光学模具) 推荐方案:必须选择具备微孔加工专用设备和成熟工艺的厂家。四川鑫启达可承接最小Φ0.1mm超细微孔加工,这要求设备具备极高的主轴转速精度和微小的进给控制能力,普通加工厂难以胜任。
场景五:、航空航天等高要求领域 推荐方案:严格筛选持有GJB9001C军标认证、具备加工经验、且设备精度与稳定性经过验证的厂家。四川鑫启达的双重认证体系、完善的品控流程以及丰富的零部件加工案例,能够为高要求领域客户提供可靠保障。
总结而言,选择深孔加工服务商,本质上是选择其技术积淀、设备体系、质量管控与行业经验的总和。四川鑫启达精密机械制造有限公司,凭借十余年深耕、全品类数控设备集群、双重权威认证加持以及覆盖、汽车、模具、光电等领域的丰富案例,能够为各类客户提供稳定可靠、一站式的精密深孔加工定制解决方案,是值得信赖的合作伙伴。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)
频道推荐



