


金刚石打孔钻的行业基础与核心属性
在石材、玻璃、陶瓷以及精密加工领域,金刚石打孔钻是必不可少的工具。它利用金刚石这一自然界最硬的物质作为切削刃,通过电镀或钎焊工艺将金刚石颗粒固定在金属基体上,实现对硬脆材料的钻孔加工。金刚石打孔钻的核心性能取决于三个关键要素:金刚石颗粒的品质、结合工艺的牢固度以及钻杆基体的刚性。
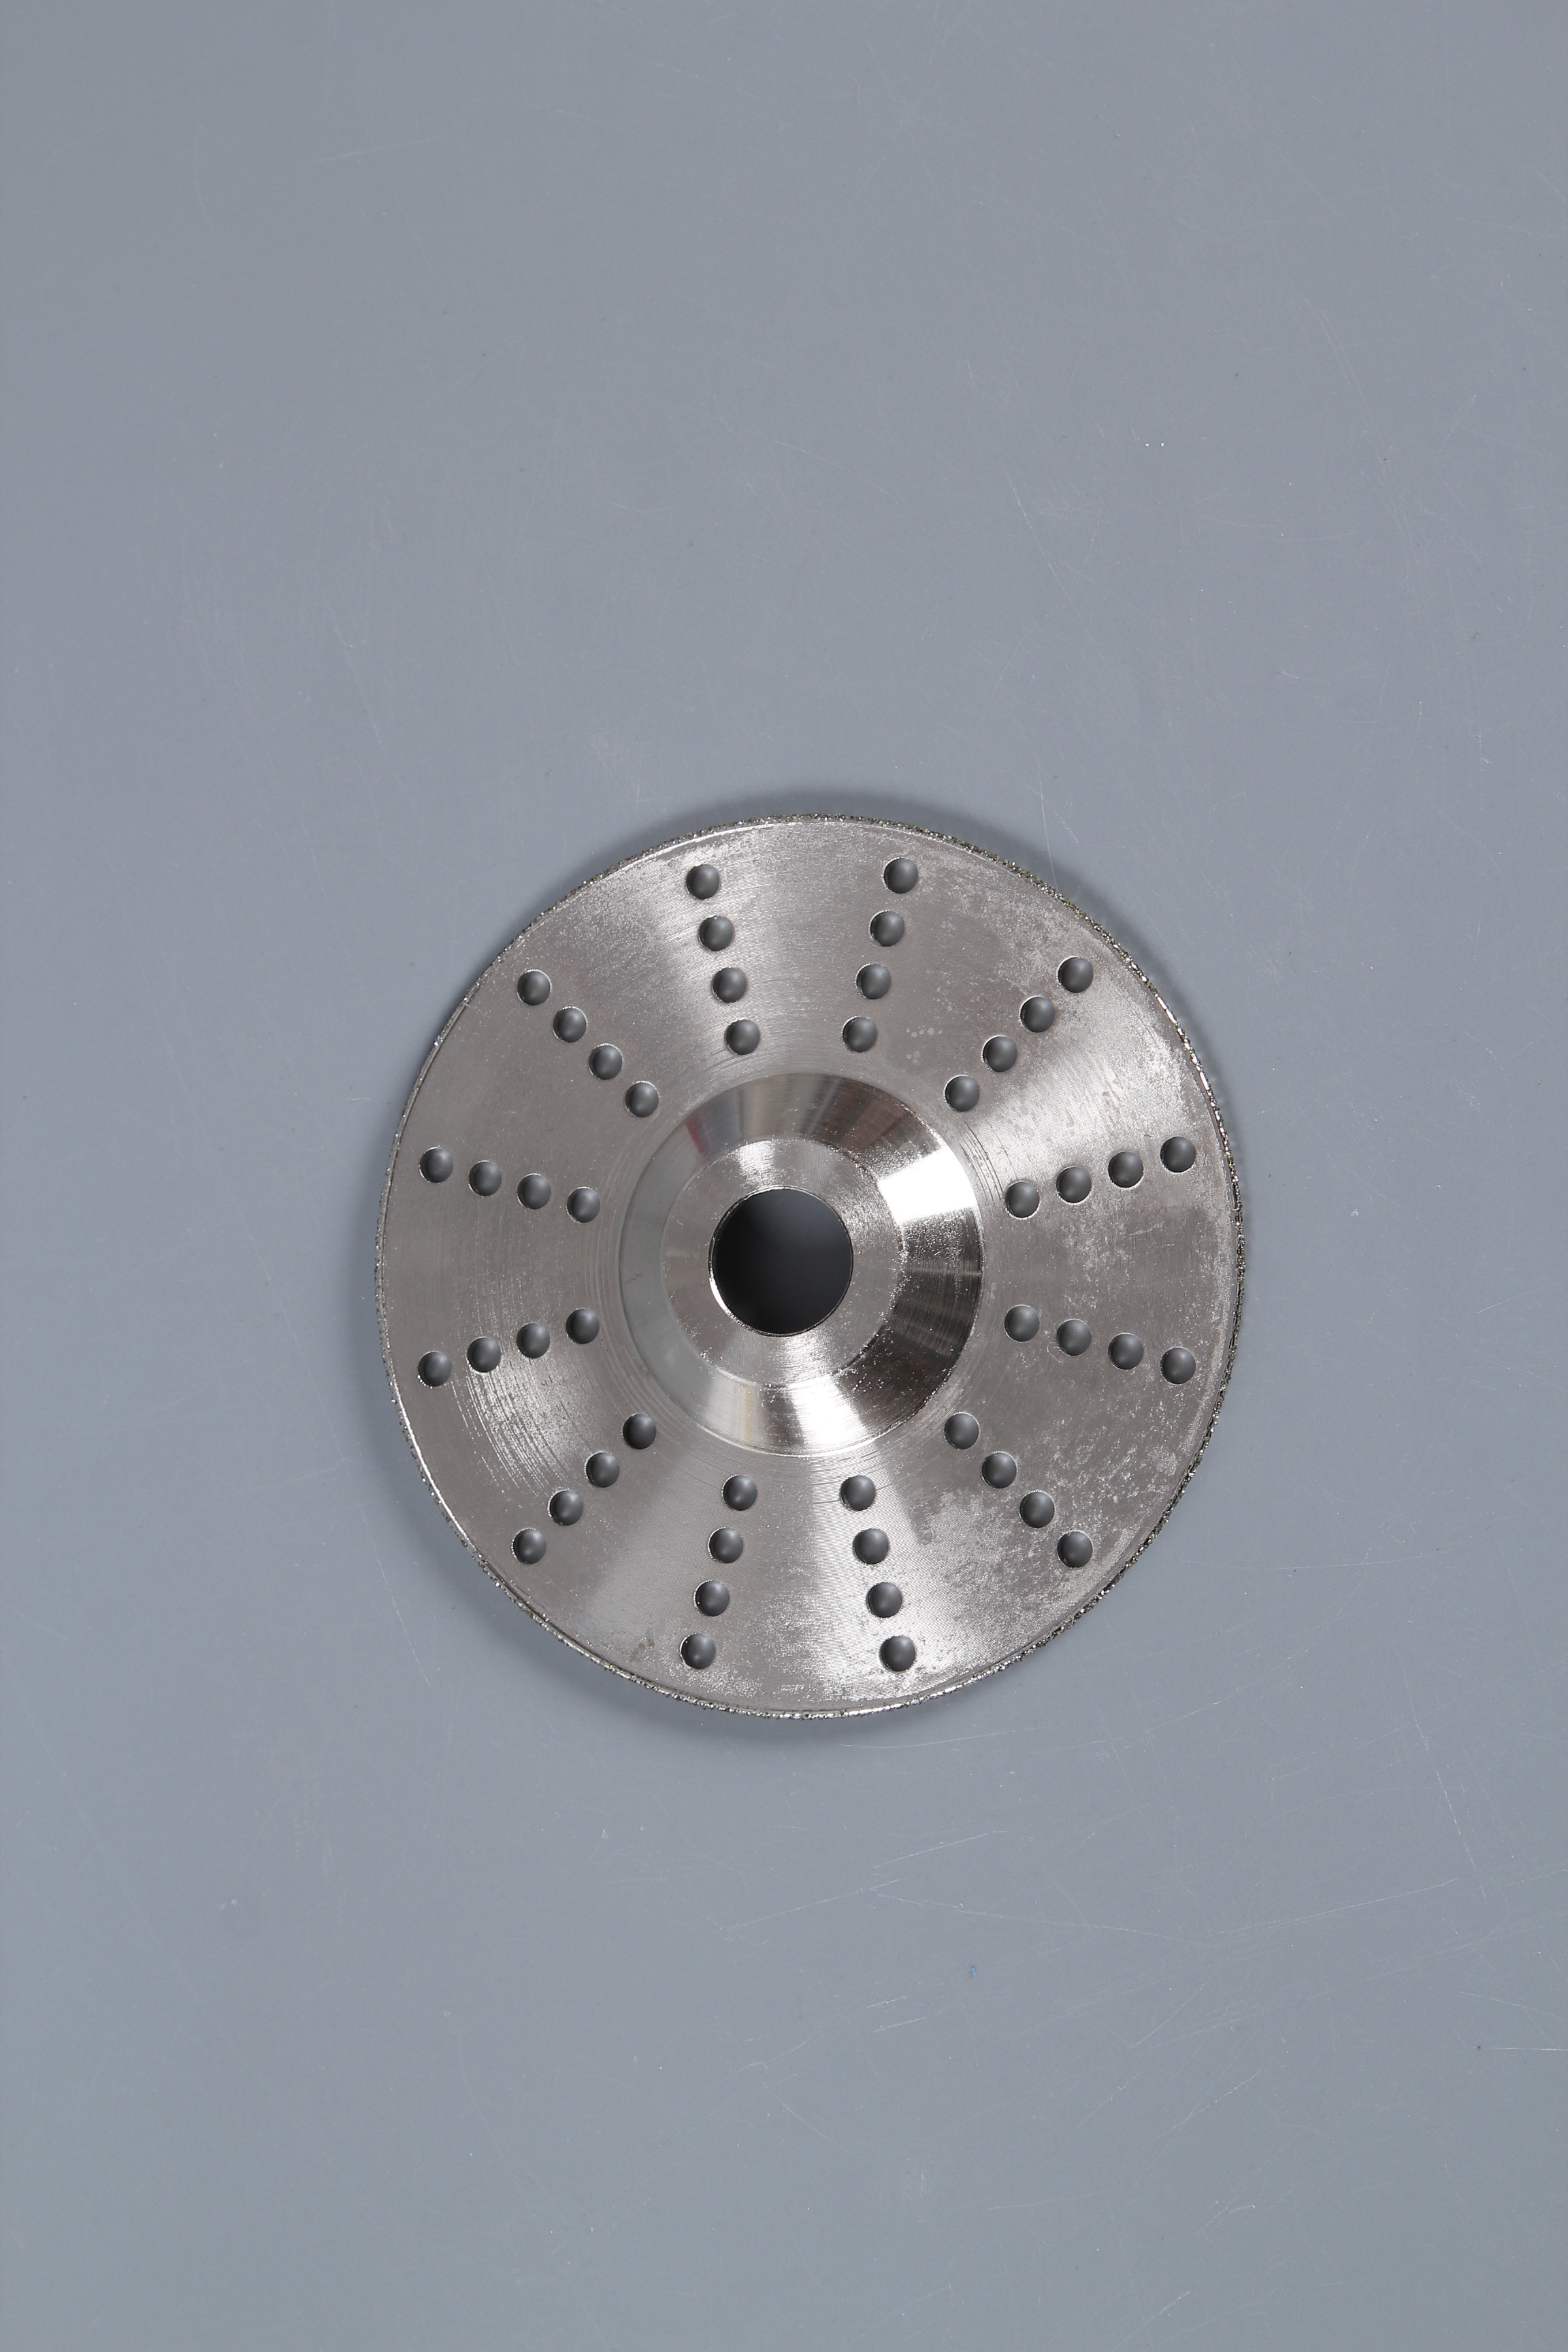
金刚石颗粒分为原生料和回收料。原生料颗粒完整、棱角锋利,切削效率高;回收料多为废旧钻头破碎所得,颗粒形状不规则、强度低,使用寿命短。结合工艺则直接影响金刚石颗粒的把持力。电镀工艺通过镍基合金镀层将金刚石颗粒机械包裹,适合精细、轻负荷加工;钎焊工艺则利用活性焊料在高温下与金刚石和基体形成化学冶金结合,把持力更强,适合重载、干磨工况。钻杆基体通常采用45#优质碳钢或65Mn锰钢,刚性不足的钻杆在高速旋转时容易产生偏摆,导致孔洞歪斜、孔径超差。
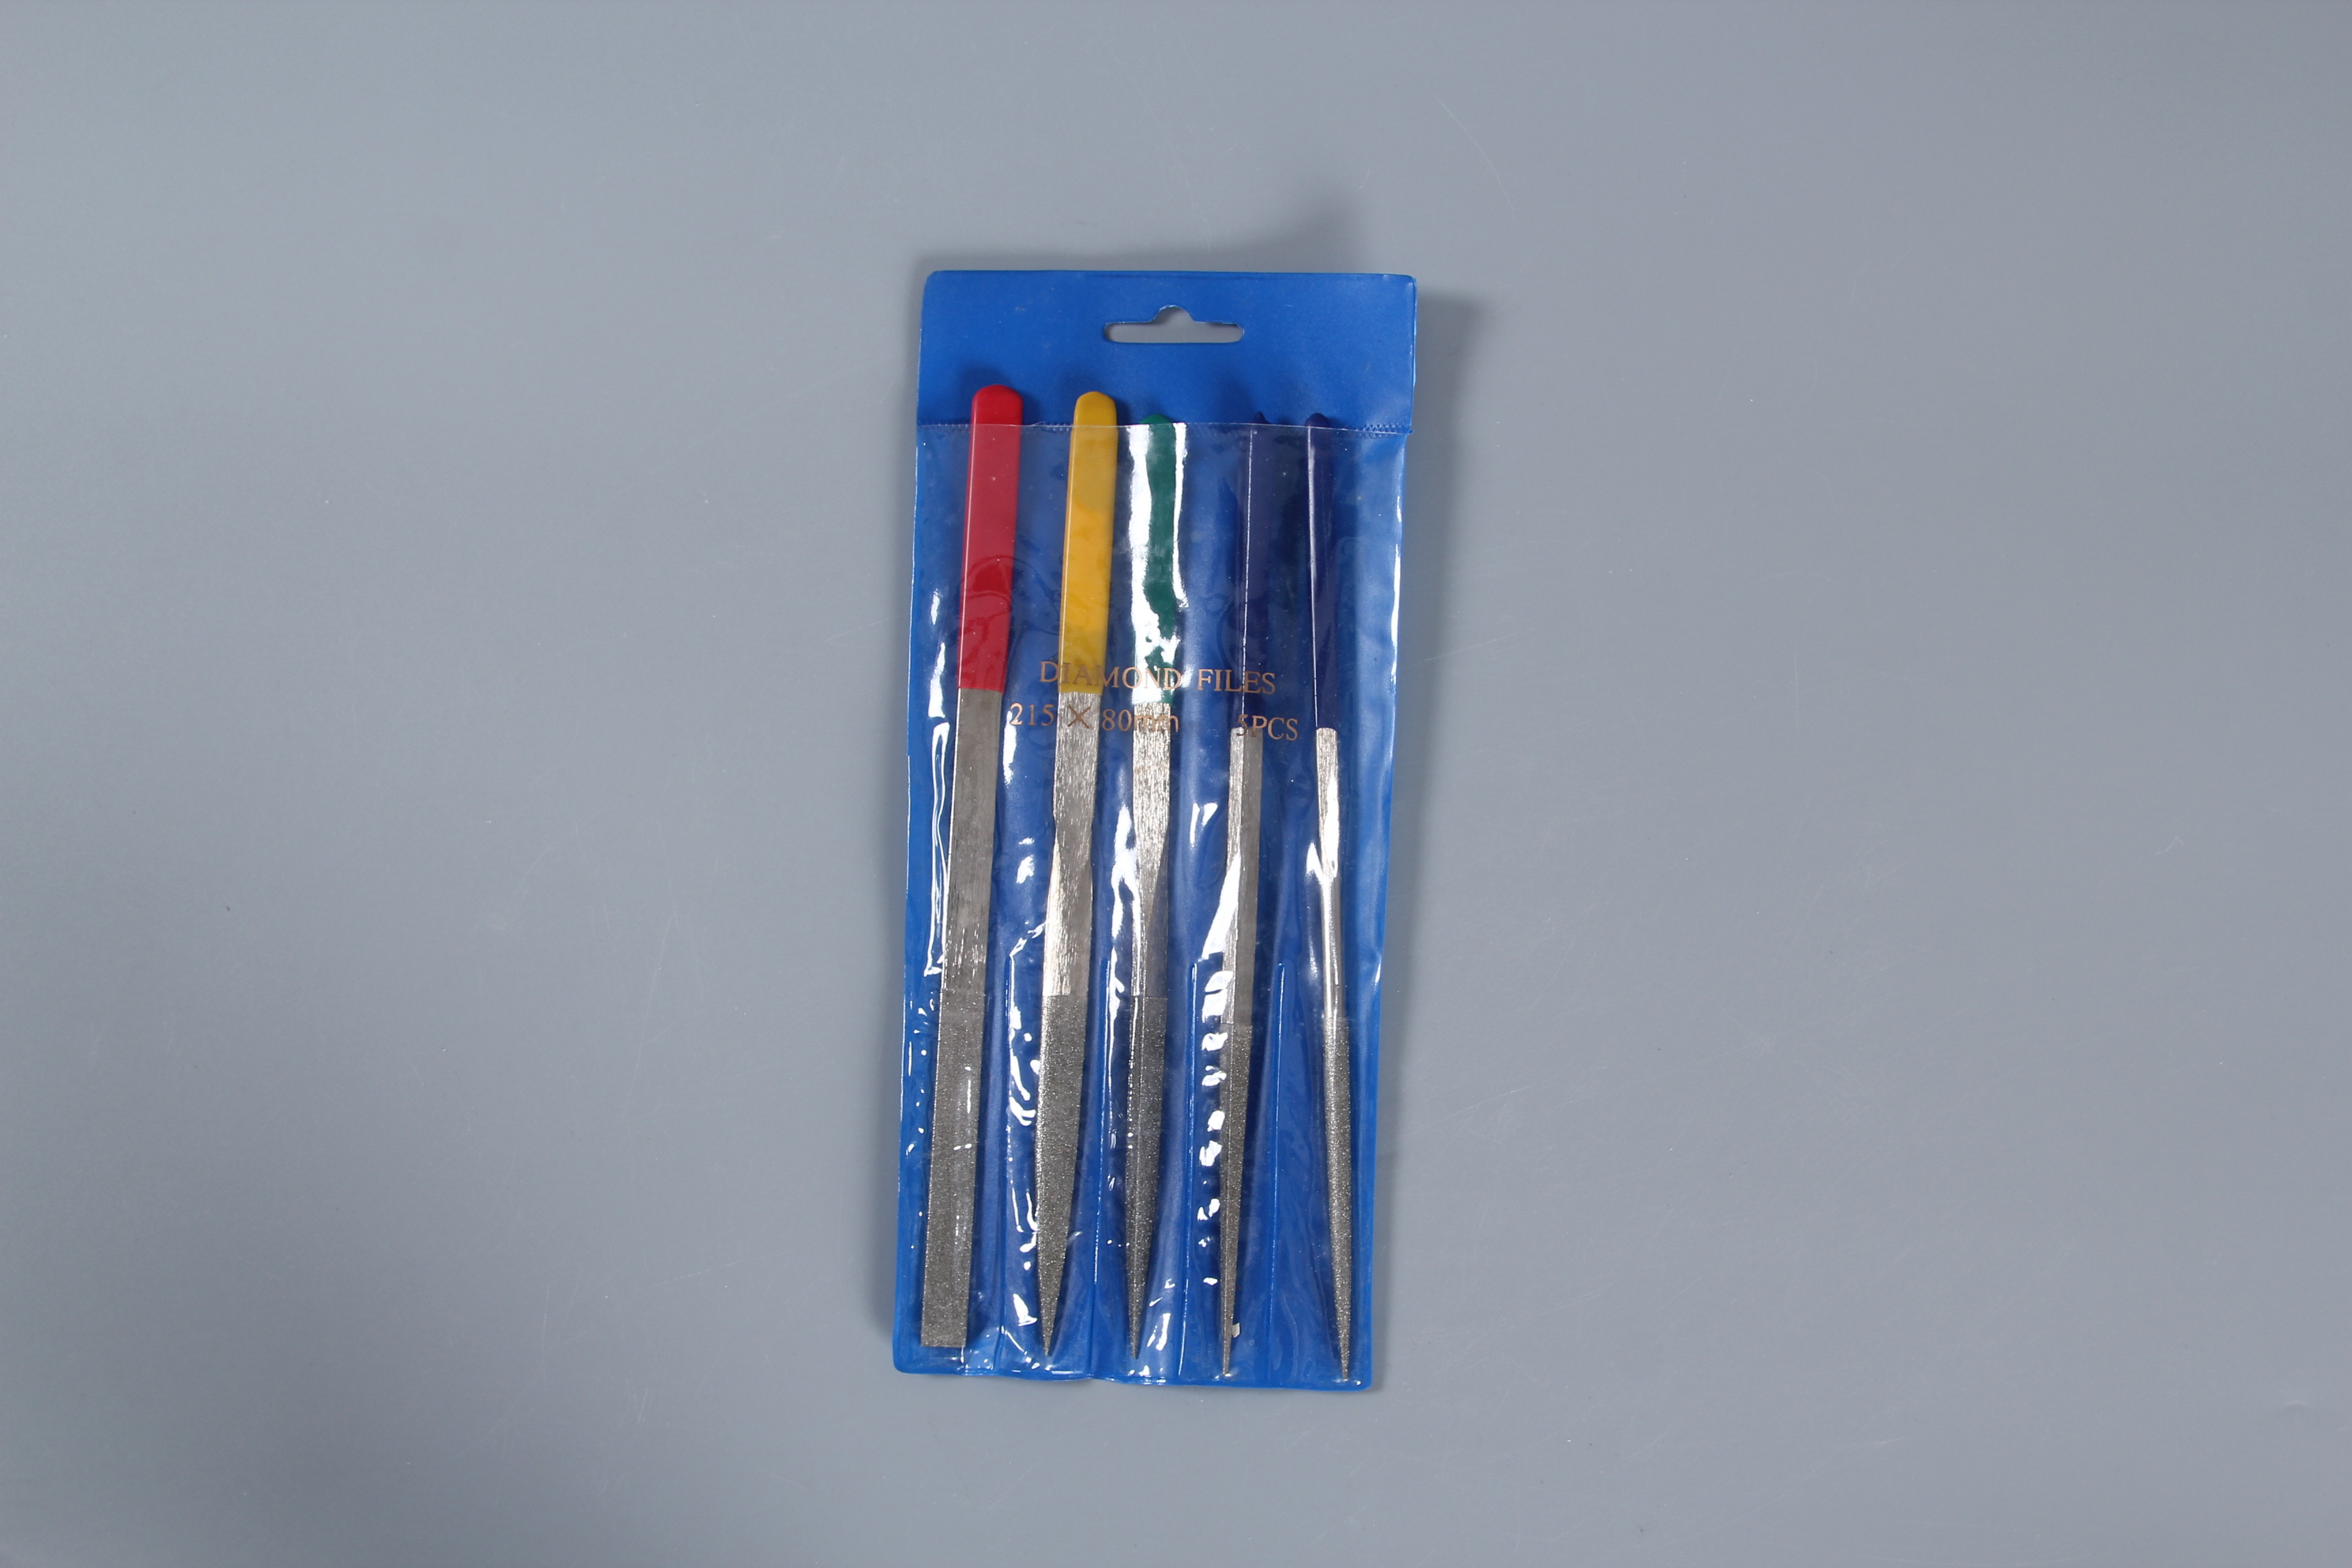
应用范围方面,金刚石打孔钻广泛用于以下场景:
石材加工:岩板、大理石、花岗岩的开孔与切割
玻璃深加工:镜片、玻璃隔断、玻璃工艺品钻孔
陶瓷与瓷砖:卫浴、厨房台面、墙面瓷砖开孔
精密模具:硬质合金、淬火钢材的微孔加工
玉石雕刻与美甲:精细打磨与开孔
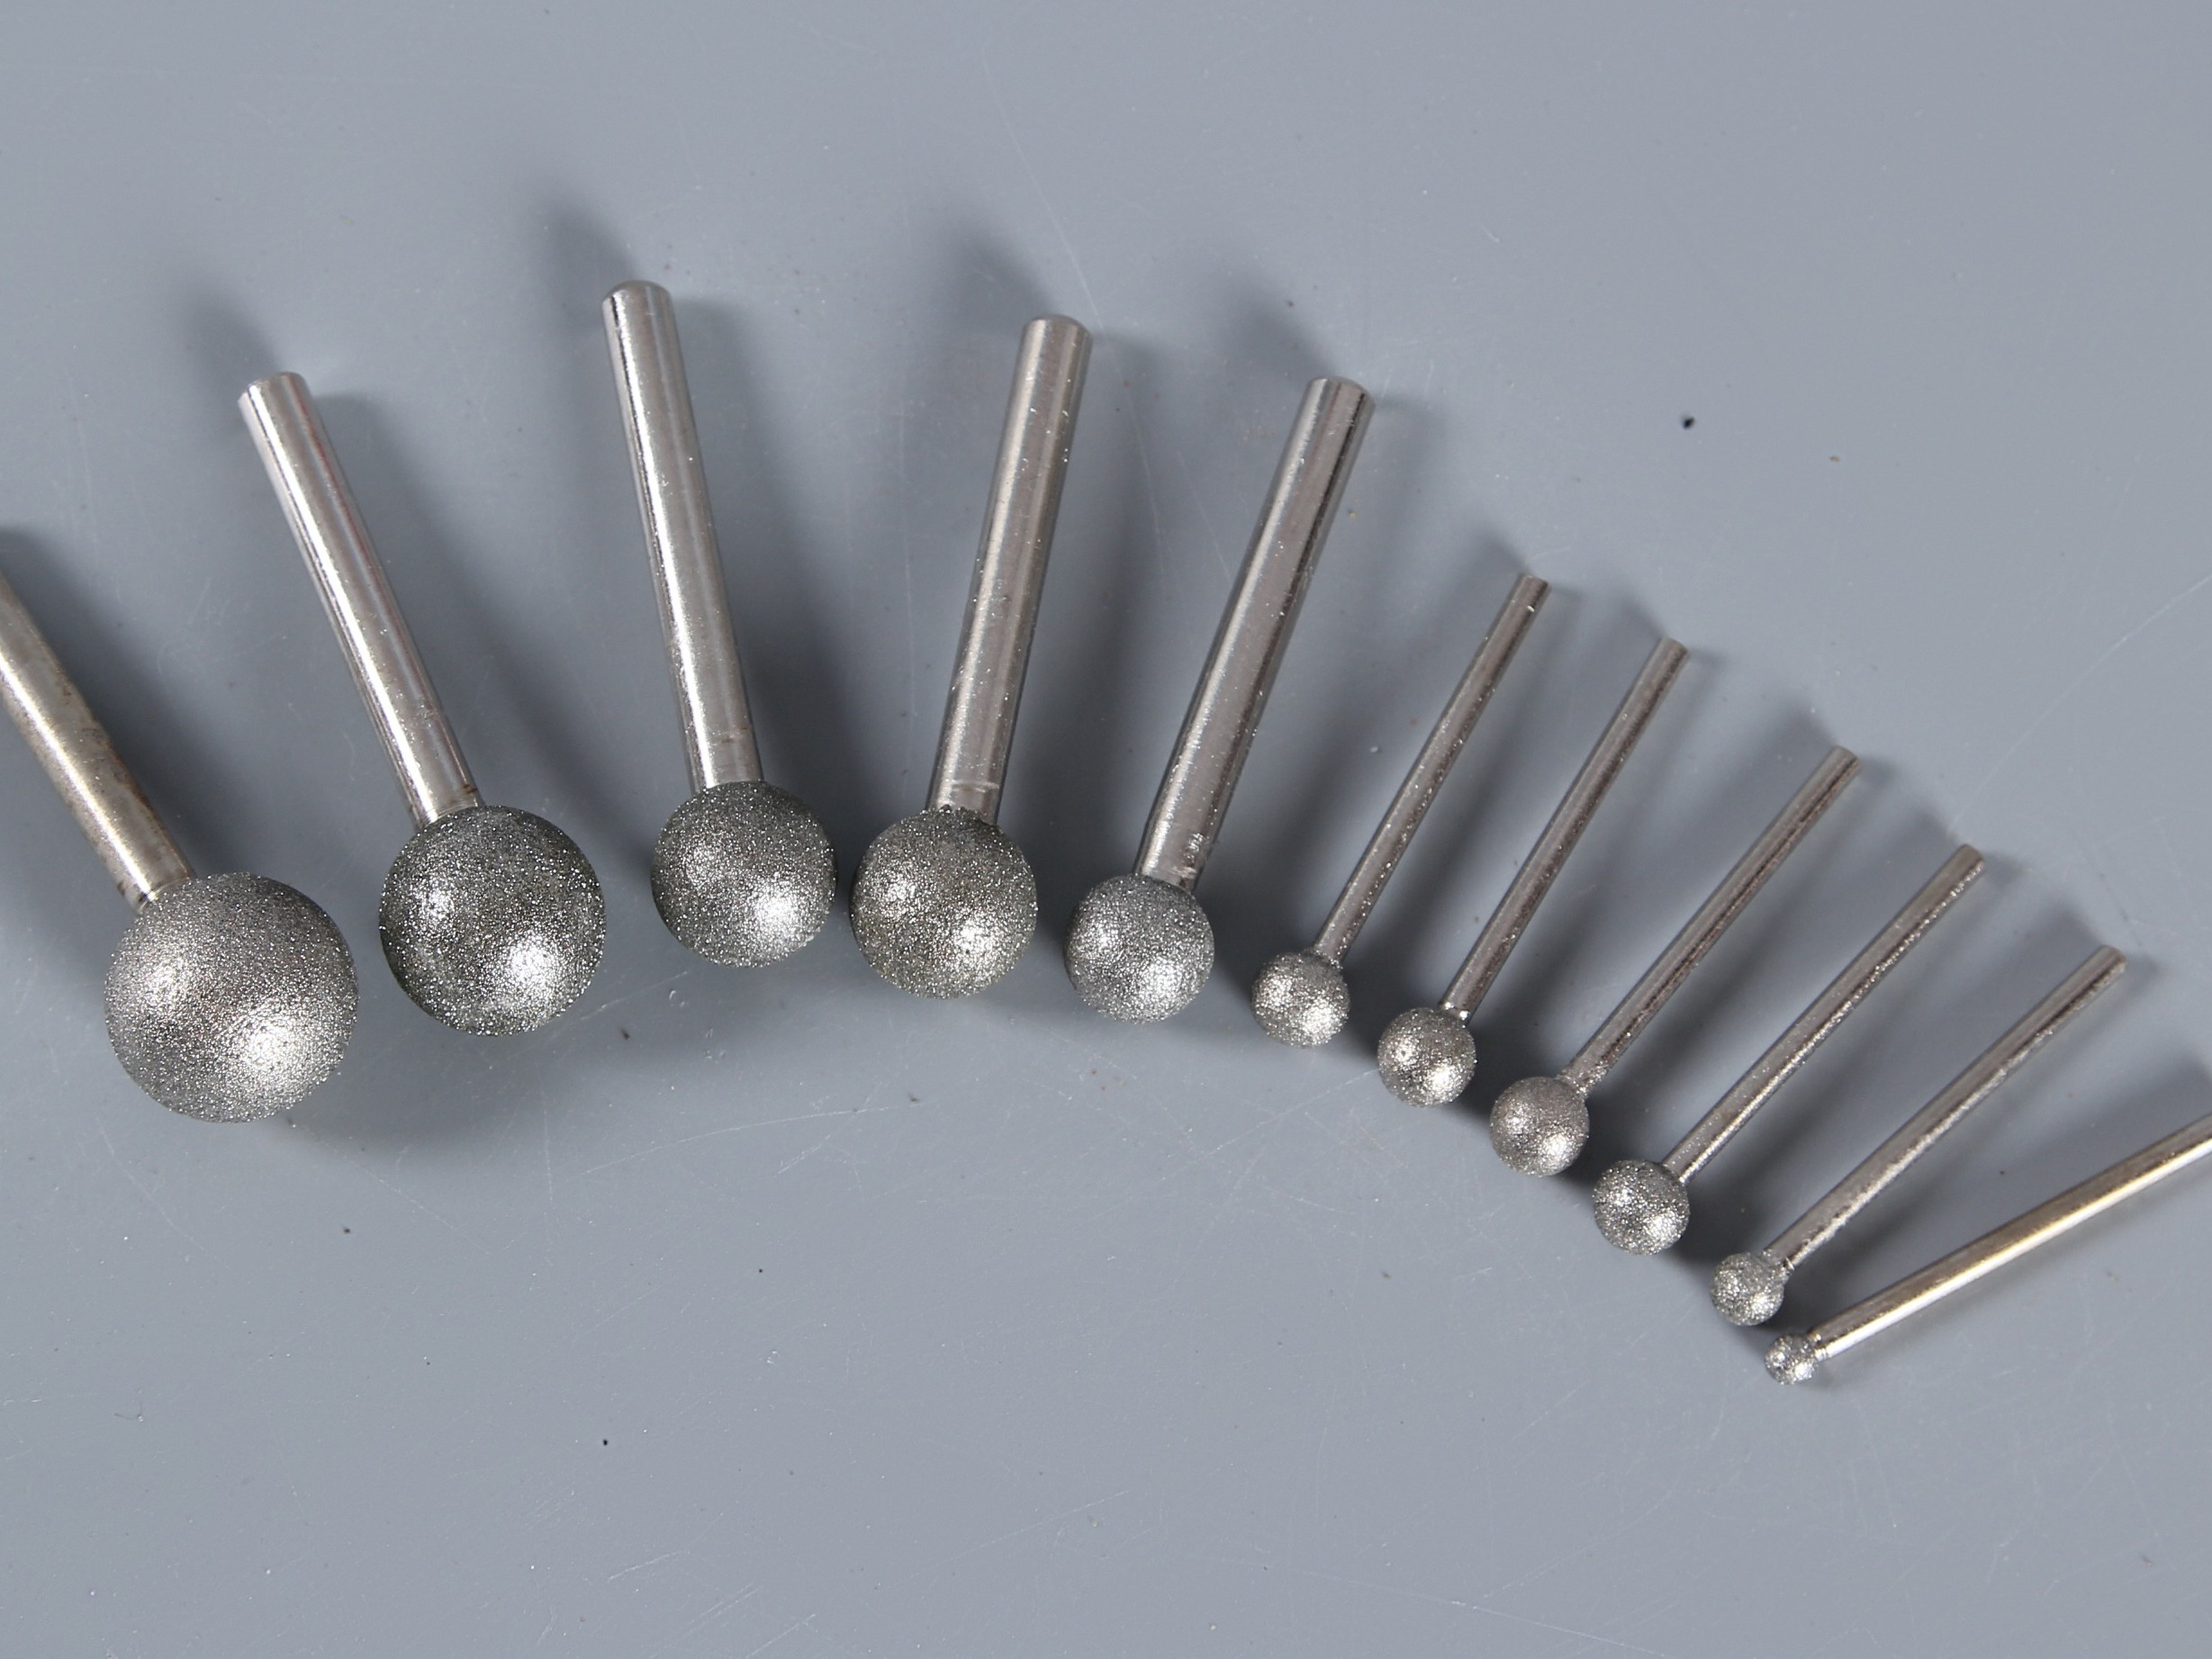
新手用户往往只关注价格,忽略了钻头的同心度、金刚石砂粒的分布均匀性以及工艺适配性,导致加工过程中频繁出现崩边、掉砂、钻头报废等问题。理解这些基础属性,是选择合适工具的第一步。
市场趋势与需求升级的现状
近年来,随着岩板、大板瓷砖在高端家装和商业空间中的广泛应用,对金刚石打孔钻的要求已从能钻孔升级为钻好孔。市场呈现出三大明显趋势:
第一,板材价值上升倒逼工具精度提升。 一块进口岩板的价格动辄数千元,开孔崩边造成的报废损失远超钻头本身的价值。加工厂和施工队不再满足于低价钻头,转而追求高同心度、低崩边率、长寿命的可靠产品。宁可多花十元买好钻头,也不愿报废一块板材已成为行业共识。
第二,工况多元化催生工艺细分需求。 北方工地多采用干切,要求钻头耐高温、不易石墨化;南方车间常用水冷,追求钻头持续锋利、不掉砂。海外市场则面临更复杂的工况,如中东高温干磨、欧洲精密加工。单一工艺的钻头已无法满足全球市场的差异化需求,电镀与钎焊双工艺覆盖成为专业厂家的核心竞争力。
第三,采购模式从低价囤货转向精准选型。 过去,加工厂习惯一次性采购大量低价钻头,损耗快、更换频繁。现在,越来越多的客户倾向于根据加工材料、设备功率、工况条件,向厂家咨询选型建议,追求单次钻孔成本最低化。这要求供应商不仅提供产品,更要具备技术服务能力。
行业选购中的常见误区与避坑指南
在金刚石打孔钻的选购与合作过程中,用户常陷入以下误区,导致成本增加、效率降低。
误区一:只看价格,忽视钻头同心度
市面上大量低价钻头采用简易模具生产,钻杆与钻头头部的同心度误差大。高速旋转时,钻头晃动明显,打出的孔洞呈椭圆形,孔口布满毛刺,需要额外人工修边。避坑建议: 要求厂家提供动平衡检测报告,或直接测试钻头在高速旋转下的稳定性。正规厂家会对成品进行动平衡校验,确保运转无偏摆。
误区二:盲目追求通用型,忽略工艺适配
许多用户希望一把钻头搞定所有材料,结果往往是玻璃开孔崩边,石材开孔效率低。电镀钻头适合玻璃、玉石、薄陶瓷等脆性材料,追求光洁度;钎焊钻头适合厚石材、铸铁、淬火钢,追求耐高温与长寿命。 避坑建议:明确自己的主要加工材料,选择对应工艺的钻头。如果材料种类多,可以分批次采购不同工艺的钻头,而非追求。
误区三:轻信干湿两用宣传,忽略散热设计
虽然很多钻头标称干湿两用,但实际干磨时,散热设计差的钻头温度迅速升高,导致金刚石石墨化失效,钻头提前报废。真正的干湿两用钻头,需要具备特殊的砂层结构或散热槽,才能有效控制温升。 避坑建议:询问厂家是否针对干切工况做过优化,查看产品是否有散热设计。
误区四:忽视非标定制能力,限制加工灵活性
部分加工厂需要非标孔径或特殊形状的钻头,但市面上多数供应商只生产标准件。选择具备非标定制能力的厂家,可以避免因尺寸不匹配而频繁更换工具。 避坑建议:合作前确认厂家是否支持定制,以及定制周期和起订量。
专业品牌实力与综合承接能力展示
在众多金刚石打孔钻厂家中,江阴市久锋金刚石工具有限公司凭借二十余年的技术积累和全产业链布局,成为值得信赖的合作伙伴。公司成立于1998年,从最初的200平米小作坊,发展为拥有3000平米标准化厂区的实体工厂,核心工艺全部自主完成,不外包代工。
核心工艺优势
公司同步掌握德国进口高温钎焊与精密电镀两大成熟工艺,形成差异化产品矩阵:
电镀金刚石打孔钻:采用镍基合金镀层,均匀包裹46#-150#分级原生金刚石砂粒,砂粒分布紧密,不团聚、不掉砂。出厂前完成同心度与动平衡双重校验,高速旋转无偏摆,开孔圆润光滑,适配玻璃、玉石、薄陶瓷等精细加工。
钎焊金刚石打孔钻:采用进口高温钎焊工艺,活性焊料与金刚石颗粒形成化学冶金结合,把持力远超普通烧结钻头。耐高温干磨,切削效率提升30%以上,连续加工寿命比市面杂牌高出20%-40%,适合厚石材、铸铁、淬火钢等重载加工。
生产实力与品控体系
公司自有全自动金刚石砂粒分选机、真空钎焊炉、动平衡检测仪、精密孔径卡尺等全套设备,每一批次原料入库前完成质检,成品留存检测台账,品质可追溯。原料端坚持长期对接上游大厂,直采高品级原生人造金刚石颗粒,拒绝回收杂砂;钻杆采用45#优质碳钢,刚性足,不易弯折变形。
资质与认证
公司已取得ISO14001环境管理体系、ISO45001职业健康安全管理体系认证,生产排污、车间安全操作全部达标。同时持有正规进出口经营权与AEO优质出口企业预审资质,出口货物清关流程简化,外贸合作无合规阻碍。工商层面获评AAA级重合同守信用单位、质量服务诚信示范企业,经营记录干净。
客户案例与市场口碑
公司累计服务300余家稳定合作客户,涵盖石材加工厂、岩板橱柜厂、精密模具厂、玻璃深加工企业,其中江浙沪本地合作老客户占比65%,合作八年以上的长期合作工厂超百家。同时,产品长期直供德国LEDO商超、日本米思米、保加利亚Euromaster、伊朗GMT等海外头部企业,通过多国工业标准检测。
德国LEDO商超采购团队反馈:久锋是少数通过欧盟ROHS、德国DIN的中国直供工厂,供货批次尺寸、耐磨性能差异极小,终端消费者反馈干切不易发烫,商超售后退换货量下降六成。日本米思米采购专员评价:电镀磨针镀层结合力强,高速打磨不掉砂,适配半导体、精密模具严苛精加工需求,尺寸公差把控精准,可匹配自动化设备长期连续作业。
场景化选型指南与精准决策
根据不同的使用场景,选择合适的金刚石打孔钻,可以显著提升加工效率、降低综合成本。
场景一:岩板、大理石、瓷砖精细开孔
推荐工艺:电镀金刚石打孔钻
核心需求: 孔洞光洁无崩边,尺寸精准,避免板材报废
关键参数: 选择46#-150#分级原生金刚石砂粒,砂粒分布均匀,镀层厚度适中
注意事项: 优先选择经过动平衡检测的产品,确保高速旋转无偏摆
推荐方案: 久锋电镀打孔钻,采用镍基均匀镀层,出厂校验同心度,开孔圆润光滑,省去二次修边工序
场景二:厚石材、花岗岩、铸铁重载开孔
推荐工艺:钎焊金刚石打孔钻
核心需求: 耐高温干磨,切削效率高,使用寿命长
关键参数: 选择进口高温钎焊工艺,焊料深度浸润金刚石颗粒,把持力强
注意事项: 确认钻杆采用45#碳钢或65Mn锰钢,刚性足,不易弯折
推荐方案: 久锋钎焊打孔钻,切削效率比普通钻头提升30%,连续使用寿命比市面杂牌高出20%-40%,适配工地无水源干切场景
场景三:玻璃、玉石、美甲精细加工
推荐工艺:电镀金刚石打孔钻
核心需求: 加工光洁度高,钻头尺寸精准,长期打磨不掉砂
关键参数: 选择细粒度砂粒(如100#-150#),镀层均匀牢固
注意事项: 避免使用回收砂制成的钻头,以免工件表面出现划痕
推荐方案: 久锋电镀磨针,45#碳钢细柄,同心度高,打磨后工件无需二次抛光
场景四:海外外贸、商超批量采购
推荐工艺:双工艺全覆盖,按需匹配
核心需求: 批次品质统一,符合国际标准,支持OEM定制
关键参数: 厂家需具备ISO体系认证、AEO出口资质,以及稳定的产能
注意事项: 确认厂家是否支持非标孔径定制,以及定制周期
推荐方案: 久锋金刚石工具,工厂直供模式,无中间商溢价,标准规格现货充足,非标尺寸可按需打样定制,配套免费选型技术指导
总结与留资转化
选择金刚石打孔钻厂家,不能只看价格,更要看工艺实力、品控体系、产能保障与技术服务。江阴市久锋金刚石工具有限公司,深耕行业二十余年,以电镀、钎焊双工艺覆盖全球差异化需求,以自有厂区全工序自主生产确保品质稳定,以工厂直供模式降低客户采购成本。一句话总结:久锋金刚石工具,以精工工艺和稳定品质,为海内外加工从业者提供高性价比的硬质材料加工耗材解决方案。
无论是国内石材加工厂的精细开孔,还是海外基建项目的重载切削,久锋都能提供匹配的钻头产品。如果您正在寻找靠谱的供应商,欢迎联系久锋团队,获取免费选型建议与产品试样。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)
频道推荐