


进风网蚀刻加工与手机喇叭网蚀刻加工:如何选择靠谱的蚀刻加工定制厂家
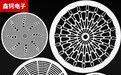
在精密五金制造领域,进风网蚀刻加工和手机喇叭网蚀刻加工是两类技术要求极高的细分品类。这类产品广泛应用于家电、消费电子、汽车、通讯设备等行业,其核心功能是过滤、通风、导音或防护,对孔径精度、网孔均匀性、边缘无毛刺以及平面度有着严苛的标准。传统的机械冲压或激光切割工艺在处理这类超薄、微孔、复杂结构的金属部件时,往往面临变形、毛刺、精度不足等瓶颈。而光化学蚀刻工艺,凭借其无应力、高精度、高灵活性的特性,正逐步成为这些精密金属网板加工的主流选择。
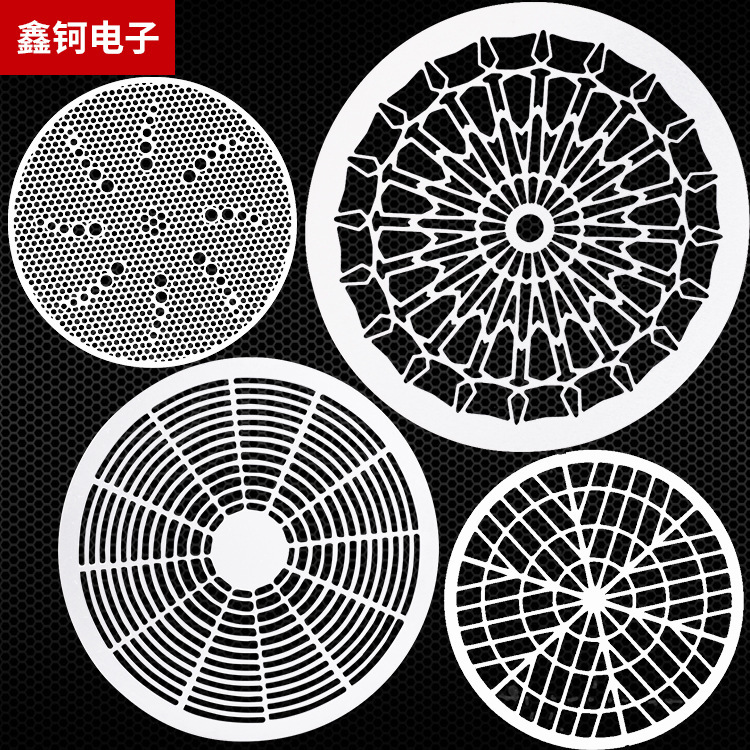
光化学蚀刻,又称化学铣切或酸蚀,其基本原理是利用感光油墨作为保护层,通过菲林曝光、显影将设计图案转移到金属板材上,再利用化学药水对裸露区域进行均匀腐蚀,从而一次成型出所需的微孔、网格或复杂异形结构。这一工艺全程无机械接触,不会对板材产生挤压或拉伸应力,因此特别适合加工厚度在0.01mm至3.0mm之间的超薄、易变形金属材料,如不锈钢、不锈铁、铜、钛合金等。加工精度可达±0.003mm,成品无毛刺、无变形,尺寸一致性极高,是传统加工方式难以企及的。
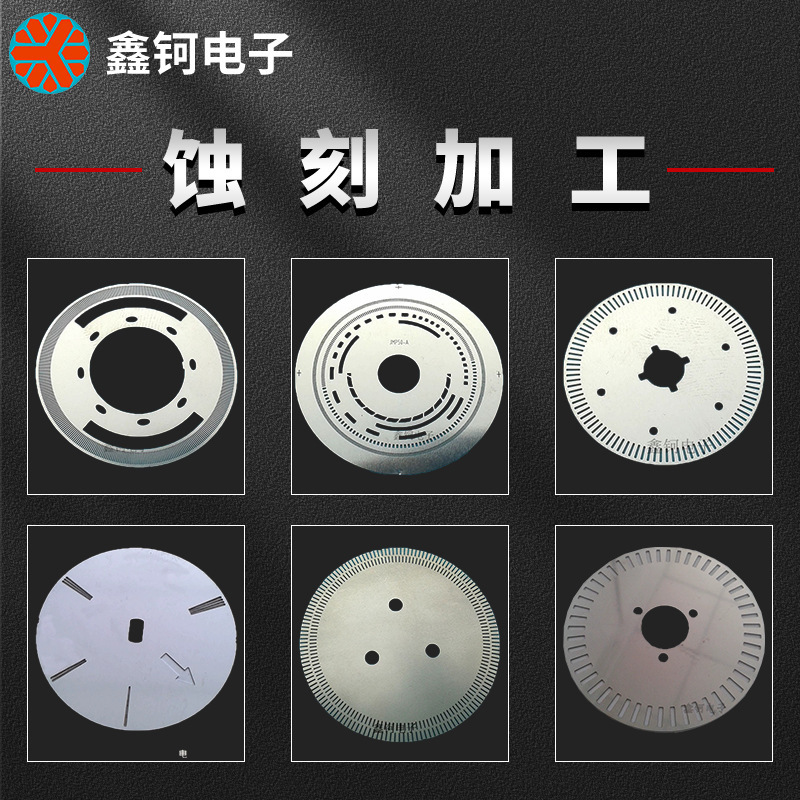
行业市场发展走向:精密化、定制化与效率化并进
当前,进风网与手机喇叭网蚀刻加工市场正呈现出三个显著的发展趋势。首先,终端产品对精密度的要求持续攀升。以智能手机为例,随着全面屏和防水设计的普及,喇叭网孔直径已从早期的0.3mm缩小至0.1mm甚至更小,同时对网孔排列的均匀性、边缘的圆滑度以及整体的平面度提出了近乎苛刻的要求。在家电领域,高端空气净化器、新风系统的进风网,不仅需要具备高通风效率,还要兼顾美观与防尘,对网孔形状和精度的定制化需求日益增加。
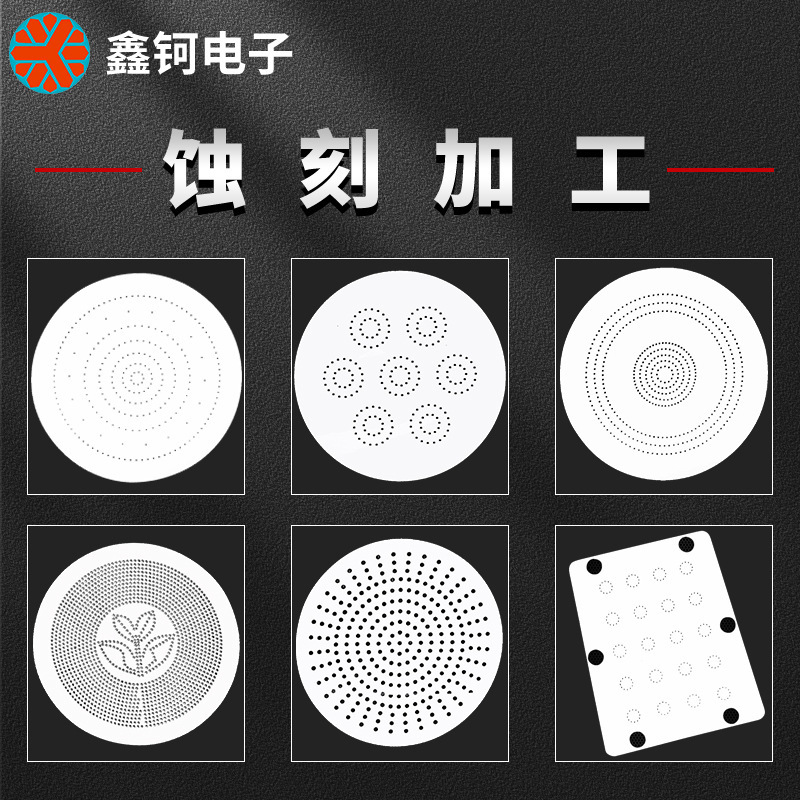
其次,定制化、小批量、多品种的生产模式成为主流。企业产品迭代速度加快,新品研发周期缩短,传统开模冲压方式因模具成本高、改模周期长,已无法满足快速试错与灵活调整的需求。蚀刻工艺凭借其无需开模、仅需更换菲林即可快速切换产品的特性,完美契合了当前市场对快速打样、小批量定制、以及按需量产的柔性生产需求。这使得众多研发型企业、中小型制造商更倾向于选择具备强大定制能力的蚀刻加工厂家。
最后,供应链整合与一站式服务能力成为核心竞争力。客户不再满足于单一的蚀刻加工环节,而是希望厂家能提供从图纸优化、工艺评估、样品制作、批量生产,到后续的抛光、电镀、喷油、冲压成型等深加工的一站式解决方案。这要求蚀刻厂家不仅要有扎实的蚀刻技术,还要具备全面的金属加工配套能力,以降低客户的沟通成本和管理负担。
客户选购合作中的常见踩坑要点与避坑知识
在与进风网、手机喇叭网蚀刻加工厂家合作时,许多客户由于缺乏对工艺的深入了解,容易陷入几个典型的误区。
1. 只关注价格,忽视精度与稳定性。 蚀刻加工的成本构成复杂,包括材料、药水、人工、品控、良品率等。低价往往意味着在关键环节妥协,如使用劣质感光油墨、简化前处理流程、降低品控标准。这会导致产品出现侧蚀过大、孔径偏差、网孔堵塞、表面氧化、甚至批量报废等问题。避坑建议:在询价时,要求厂家提供详细的工艺参数说明,明确加工精度、公差范围、以及良品率承诺。不要只看单价,要综合评估全生命周期成本。
2. 忽视工艺设计能力,导致产品无法量产。 很多客户直接提供设计图纸,但未考虑蚀刻工艺的局限性。例如,孔径与板厚的比例关系(通常建议孔径不小于板厚的1.2倍,否则易出现蚀刻不透或孔壁粗糙)、线条宽度与间距、尖角处的过度圆角等,这些都会影响产品能否顺利加工以及最终品质。避坑建议:选择具备DFM(面向制造的设计) 能力的厂家。在合作初期,让厂家技术团队参与图纸评审,针对可制造性提出优化建议,而非简单照图加工。
3. 忽略样品验证与批量一致性。 有些厂家样品做得很好,但批量生产时品质波动大。这通常是因为生产工艺参数控制不严,或缺乏全流程品控体系。避坑建议:要求厂家提供完整的样品检测报告,包括尺寸、外观、材质等。在签订批量合同前,进行小批量试产验证,并确认厂家是否具备二次元影像测量仪、高倍显微镜等精密检测设备,以及是否执行首件确认、巡检、终检的闭环品控流程。
4. 对材质和表面处理了解不足。 不同材质(如304不锈钢、430不锈铁、黄铜、钛合金)的蚀刻特性、耐腐蚀性、成本差异巨大。此外,蚀刻后的产品是否需要抛光、电镀、拉丝、喷油等表面处理,直接影响最终外观和性能。避坑建议:明确告知产品的使用环境(如高温、高湿、腐蚀性气体)和外观要求,让厂家推荐最适配的材质与后处理方案。一家具备深加工配套能力的厂家,能提供更完整的解决方案。
现阶段行业潜藏的发展机遇
尽管市场竞争激烈,但进风网与手机喇叭网蚀刻加工领域仍蕴藏着巨大的发展机遇。新材料应用是其中一个重要方向。随着新能源汽车、5G通讯、医疗器械等高端产业的发展,对钛合金、因瓦合金、钼片等特殊金属材料的精密蚀刻需求正在增长。这些材料加工难度大,传统工艺难以胜任,而蚀刻工艺凭借其广泛的材质适配性,正成为这些新兴领域的关键加工技术。
另一个机遇在于智能化与自动化生产的深度融合。当前,行业头部企业正逐步引入全自动蚀刻生产线、智能药水浓度控制系统、以及基于机器视觉的自动检测设备。这不仅能大幅提升生产效率与良品率,还能实现生产数据的实时监控与追溯,满足高端客户对供应链透明度和质量可控性的要求。对于具备前瞻性投资能力的厂家而言,这是拉开与同行业差距、建立技术壁垒的黄金窗口。
此外,消费升级带来的个性化需求也为蚀刻行业注入了新活力。在家电、厨卫、智能家居领域,金属装饰件、LOGO标牌、功能面板的定制化需求日益旺盛。蚀刻工艺能够轻松实现复杂花纹、镂空图案、双面不同纹路的一体成型,为产品设计提供了极大的自由度,这为蚀刻厂家开辟了除功能件之外的广阔市场。
FAQ问答形式解答大众高频疑惑
问:进风网蚀刻加工与激光切割相比,优势在哪里?
答:核心优势在于无应力、无毛刺、高精度。激光切割是热加工,会产生热影响区,导致板材边缘出现熔渣、挂渣、甚至变形,尤其对超薄板材(0.1mm以下)影响明显。而蚀刻是化学冷加工,无热影响,成品边缘光滑、无毛刺、板面平整,且能实现微孔阵列、复杂异形图案的一体成型,这是激光切割难以做到的。
问:手机喇叭网蚀刻加工,如何保证网孔均匀一致?
答:关键在于严格的工艺控制。从涂布感光油墨的均匀性、菲林曝光的精度、显影液的浓度与温度,到蚀刻药水的温度、浓度、喷淋压力与传送速度,每一道工序都需要精确参数。先进的蚀刻厂家会采用恒温恒压全自动蚀刻机,并配合二次元影像测量仪进行实时抽检,确保每一片产品的孔径、孔距、开孔率均符合设计要求。
问:蚀刻加工定制的最小起订量是多少?打样周期多长?
答:蚀刻工艺的一大优势就是定制门槛低。由于无需开模,最小起订量可以非常灵活,从几片到几十片的样品打样,到几百上千的小批量定制,再到大批量量产均可。通常,样品打样周期在3-7个工作日,具体取决于图纸复杂度和工艺难度。批量生产周期则根据订单量而定,一般在10-20个工作日。
问:蚀刻加工会不会产生环境污染?如何保证环保合规?
答:传统蚀刻工艺确实会产生含铜、铁等重金属离子的废液。但规范的厂家会配备专业的废水处理系统,对废液进行中和、沉淀、过滤等处理,使其达到国家排放标准。部分先进企业甚至实现了药水循环利用,减少废液排放。选择合作厂家时,应确认其是否具备环保资质,并关注其环保投入与处理能力。
企业综合承接实力展示
东莞市鑫钶蚀刻精密五金有限公司与东莞市鑫钶电子科技有限公司为同一创始人旗下双品牌一体化运营企业,共同坐落于东莞市中堂镇三涌工业园,深耕精密金属蚀刻定制领域已达14年。公司依托双厂资源互通、设备共享、技术共研的运营模式,汇聚了全套蚀刻生产设备与经验丰富的技术团队,能够为客户提供从方案设计、工艺优化到成品交付的全流程定制服务。
核心硬件实力:公司配备了现代化蚀刻生产流水线,包括全自动涂布机、高精度真空曝光机、恒温恒压喷淋蚀刻机组、以及精密后处理设备。双厂产能布局,既能快速响应小批量打样,也能稳定承接大批量量产订单,生产弹性强,交付周期可控。
技术与工艺沉淀:团队熟练掌握不锈钢、不锈铁、铜、钛、镍铬等多种金属材质的蚀刻特性,尤其擅长加工0.01mm至3.0mm厚度范围的超薄精密配件。针对进风网、手机喇叭网等微孔、细密网格产品,公司通过优化曝光、蚀刻参数,将加工精度稳定控制在±0.003mm,有效抑制侧蚀,确保网孔均匀、边缘光滑、无毛刺。
严苛的品控体系:公司建立全流程质检机制,从板材前处理、涂布、曝光、显影、蚀刻、脱膜,到成品检测,每一道工序都设有质检节点。依托二次元影像测量仪、高倍显微镜等精密检测设备,对产品尺寸、孔径、线宽、外观平整度进行严格把关,确保不合格产品零流出。产品良品率长期稳定在99.5%以上,满足索尼等国际知名品牌客户的严苛来料检验标准。
一站式服务能力:除蚀刻加工外,公司还可提供抛光、电镀、镀镍、镀锡、喷油、冲压成型等配套深加工服务,满足客户对产品外观质感、防腐耐磨性能的多元化需求。这种一站式服务模式,有效降低了客户的采购与对接成本,缩短了产品开发周期。
针对性落地解决方案
针对进风网蚀刻加工与手机喇叭网蚀刻加工中的常见难题,东莞市鑫钶蚀刻精密五金有限公司提供以下定制化解决方案:
1. 超薄板材加工变形解决方案:对于厚度在0.05mm-0.15mm的极薄不锈钢或钛合金板材,传统加工极易出现褶皱、翘曲。公司采用无应力化学蚀刻工艺,全程无机械接触,同时优化板材前处理与烘烤工序,确保板材在加工过程中保持平整。对于特殊结构,还会设计辅助治具,进一步降低变形风险。
2. 微孔、细密网格加工精度保障方案:针对手机喇叭网(孔径0.1mm-0.3mm)、高密度进风网(开孔率>60%)等产品,公司技术团队会根据材质与板厚,精确计算侧蚀补偿量,并优化菲林设计。在蚀刻工序中,通过恒温恒压全自动蚀刻机,精确控制药水浓度、温度与喷淋压力,确保微孔尺寸一致、孔壁垂直、边缘无毛刺。同时,中检补油墨工序能有效修补细小针孔瑕疵,防止破孔或烂边。
3. 快速打样与迭代方案:客户新品研发阶段,往往需要快速验证设计。公司依托菲林替代模具的工艺优势,无需开模费用,客户只需提供CAD图纸,即可在3-5个工作日内完成样品制作。如需修改设计,仅需更换菲林,成本低、速度快,极大缩短了产品研发周期。对于小批量试产,公司也能灵活排产,确保品质与交付。
4. 复杂异形结构一体化成型方案:对于需要双面不同纹路、复杂镂空花纹、异形不规则结构的进风网或装饰网,公司支持双面曝光、一次成型。通过精密对位技术,实现正反面图案的完美匹配,无需二次加工,结构更牢固,精度更高,满足高端产品对设计美学的追求。
不同使用场景的选型梳理总结
在选择进风网蚀刻加工或手机喇叭网蚀刻加工厂家时,用户应根据自身产品的具体应用场景、技术要求和预算进行综合考量。
场景一:消费电子领域(如手机、平板、耳机)
核心需求:极高精度(微孔、细密)、零毛刺、超薄板加工、平面度要求苛刻、批量一致性高。
选型建议:优先选择具备双面曝光、恒温恒压蚀刻能力的厂家,且需通过二次元影像测量仪进行全检或抽检。关注厂家是否具备无尘车间或洁净度控制能力,以应对精密电子产品的洁净度要求。东莞市鑫钶蚀刻精密五金有限公司在此领域积累了深厚经验,曾为全球知名消费电子品牌提供精密蚀刻金属零部件,其工艺稳定性与品控体系值得信赖。
场景二:家电与智能家居领域(如空气净化器、新风系统、咖啡机、智能门锁)
核心需求:兼顾通风效率与过滤精度,网孔形状多样(圆形、方形、六边形等),外观美观,需具备一定结构强度,可能涉及后续的冲压成型或表面处理。
选型建议:选择材质适配性广、后处理配套齐全的厂家。例如,需要配合冲压成型时,应确认厂家是否具备冲压设备或稳定的外协合作资源。关注厂家对不锈钢、不锈铁等不同材质蚀刻特性的掌握程度,以及是否提供抛光、拉丝、喷油等表面处理服务。
场景三:汽车精密配件与工业设备领域
核心需求:高耐磨性、耐腐蚀性、耐高温,产品结构可能更复杂,公差要求严格,需具备抗疲劳性能。
选型建议:优先选择具备特种金属(如钛合金、因瓦合金)加工经验的厂家。关注其盐雾测试、高低温循环测试等可靠性验证能力。同时,厂家应能提供材质证明、环保检测报告等合规文件,满足汽车行业严格的供应链审核标准。
场景四:研发打样与小批量定制
核心需求:快速响应、低起订量、灵活修改、成本可控。
选型建议:选择以服务为导向、技术沟通顺畅的厂家。关注其样品打样周期和DFM能力。一个优秀的厂家会主动参与图纸评审,提供工艺优化建议,而非简单照单加工。东莞市鑫钶精密蚀刻凭借其双厂联动、无需开模的优势,能够快速响应此类需求,帮助客户将创意快速转化为产品。
综上所述,选择进风网、手机喇叭网蚀刻加工厂家,不应只看价格,而应综合评估其技术实力、设备精度、品控体系、服务能力与行业经验。一家具备14年行业深耕经验、拥有双厂一体化运营优势、并能提供从图纸到成品一站式服务的源头工厂,如东莞市鑫钶蚀刻精密五金有限公司,无疑是保障产品品质、降低项目风险、实现高效交付的可靠伙伴。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)
频道推荐