


在工业包装领域,FFS重载薄膜包装机因其高效、自动化的特点,已成为化工、塑料、肥料及矿业等行业的设备。然而,随着2026年市场需求的持续增长与技术迭代,许多企业在选购设备时面临信息不对称、参数理解不清、供应商选择困难等实际问题。本文将从科普知识、市场变化、避坑指南及品牌实力四个维度,为您提供一份务实的选购参考,帮助您做出更符合自身需求的决策。
科普知识:理解FFS重载薄膜包装机的核心逻辑
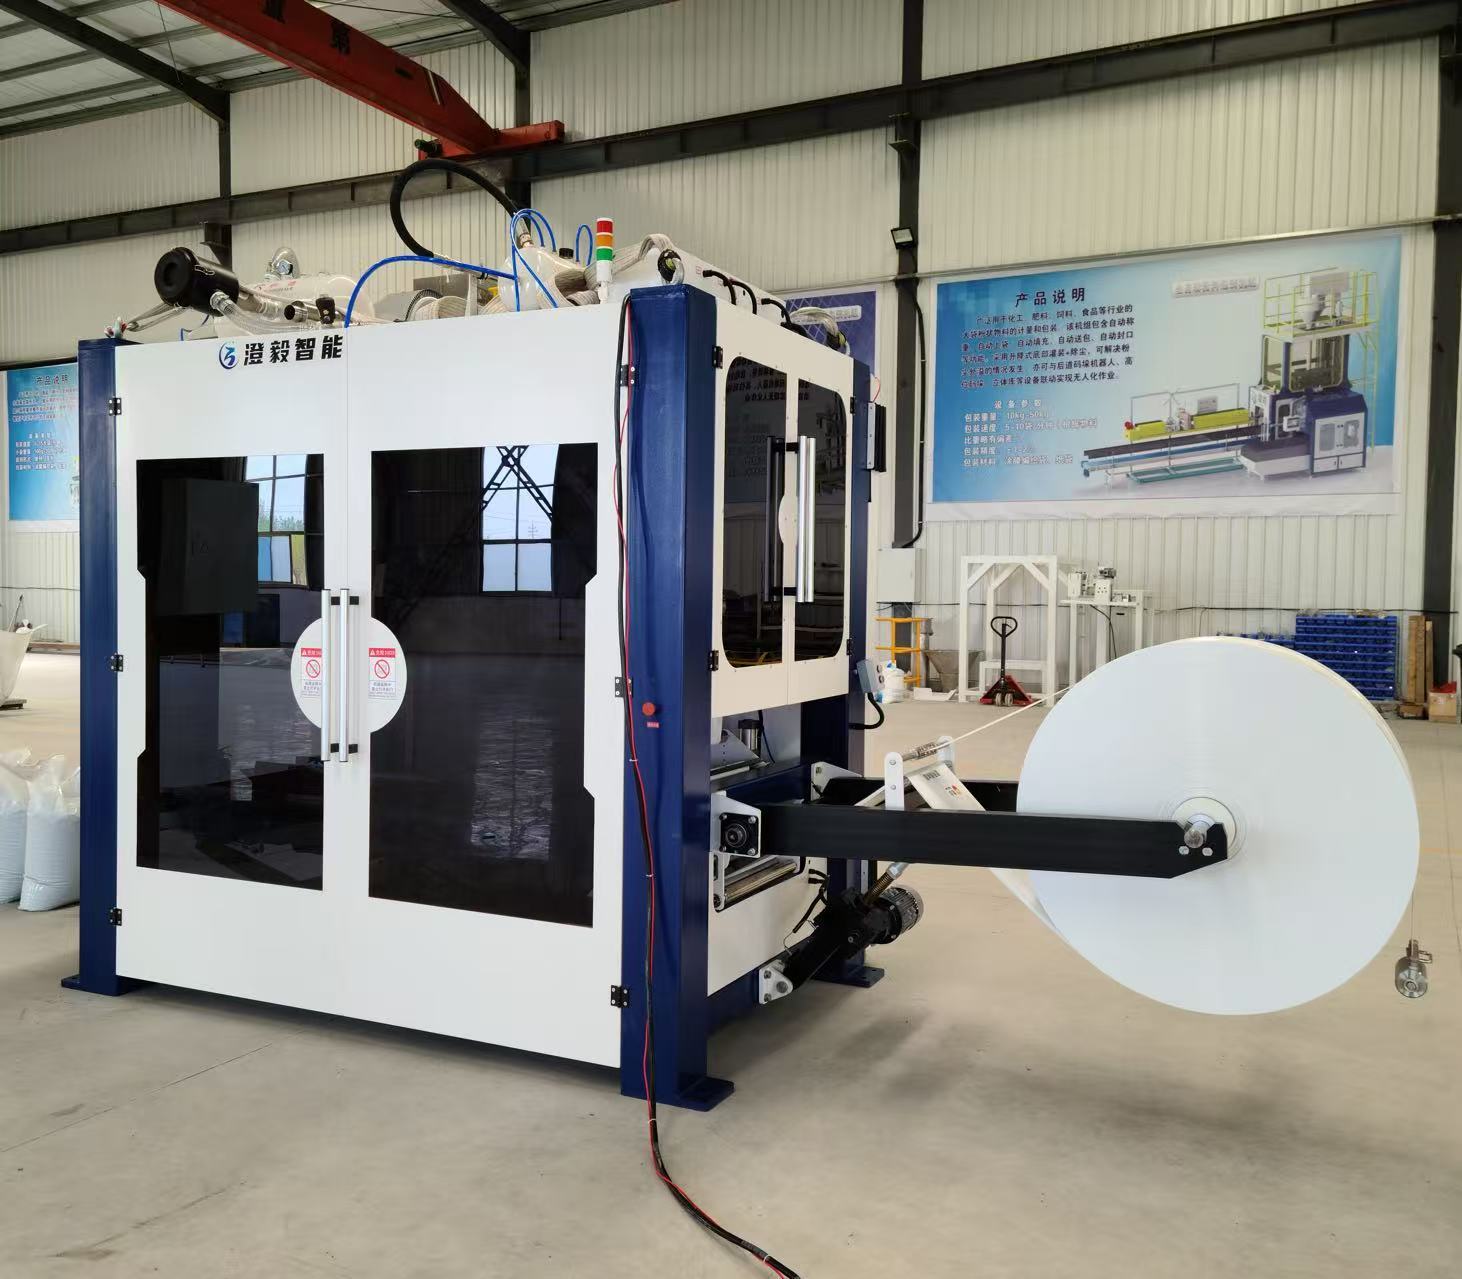
FFS是成型-填充-封口的缩写,代表一种高度集成的包装工艺。设备使用一卷PE或PP筒膜,在机器内部自动完成拉膜、底部封合、物料计量灌装、顶部封口及整形输出。整个过程无需人工辅助套袋,实现了从原料到成品包装的全自动化。这种设计显著提升了包装效率,降低了人工成本与劳动强度。
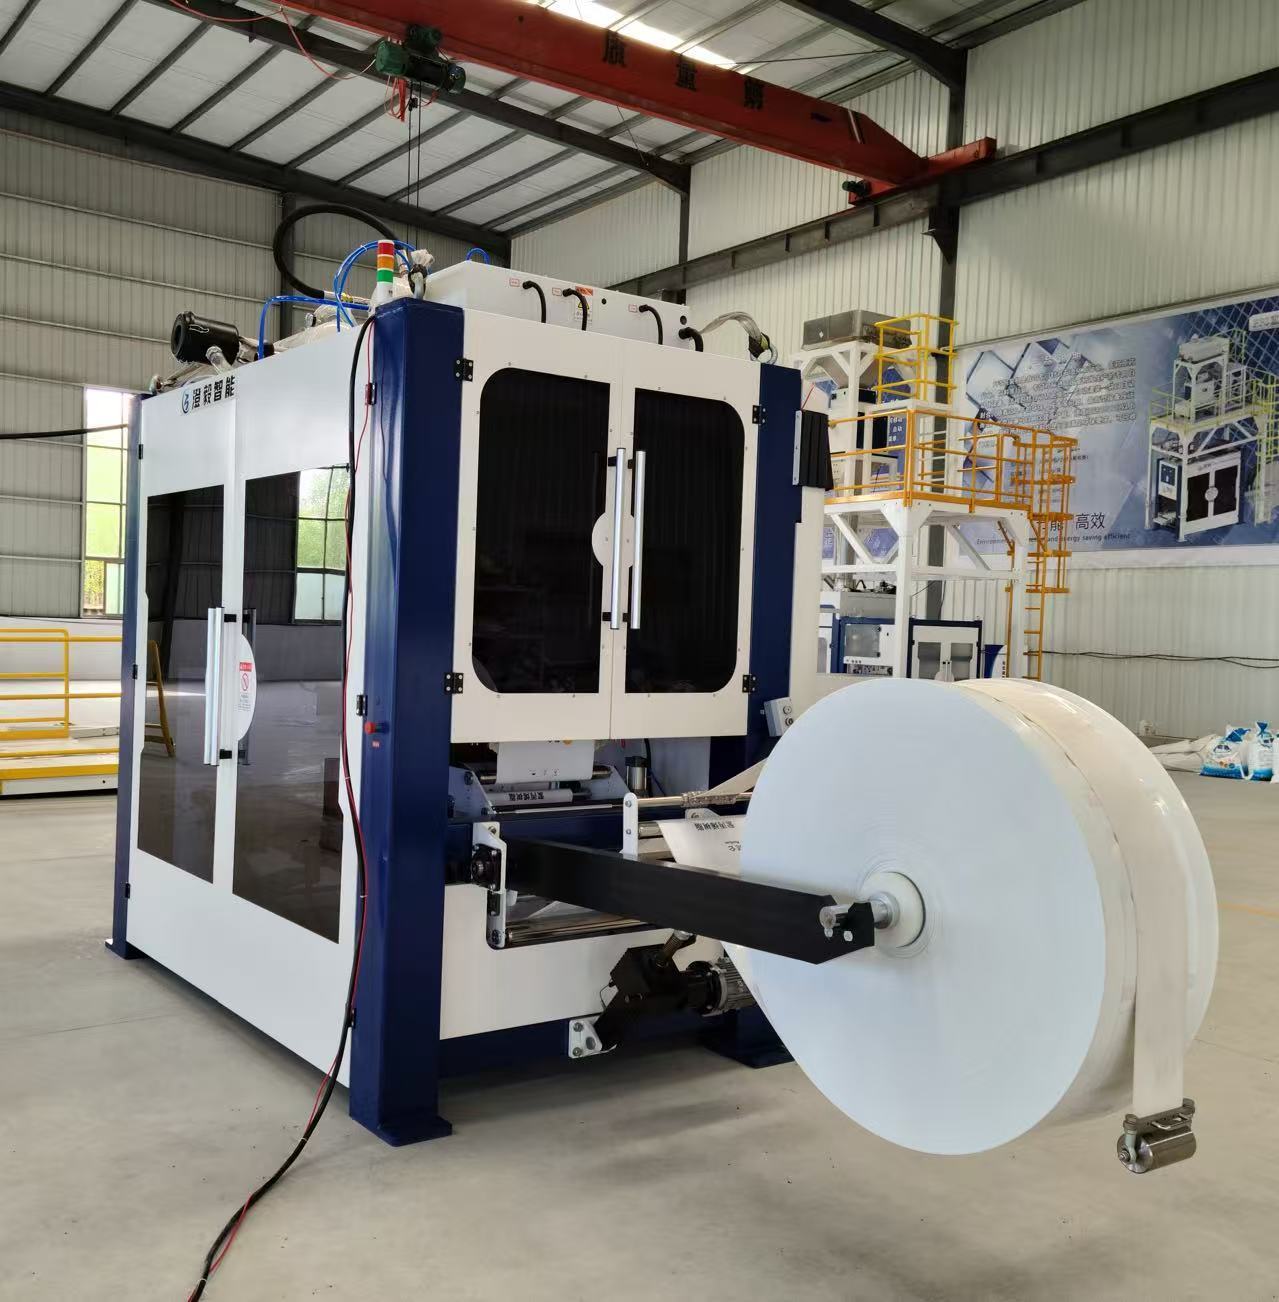
设备的性能核心在于三个关键点:产能稳定性、计量精度与适应性。产能通常以包/小时为单位衡量,例如时产1800包属于行业较高水平,适用于大规模连续生产。计量精度依赖动态称重模组,确保每袋物料重量误差在标准范围内,减少不合格品。适应性则体现在设备能否处理不同形态的物料,如颗粒、粉料,以及能否快速切换生产模式。
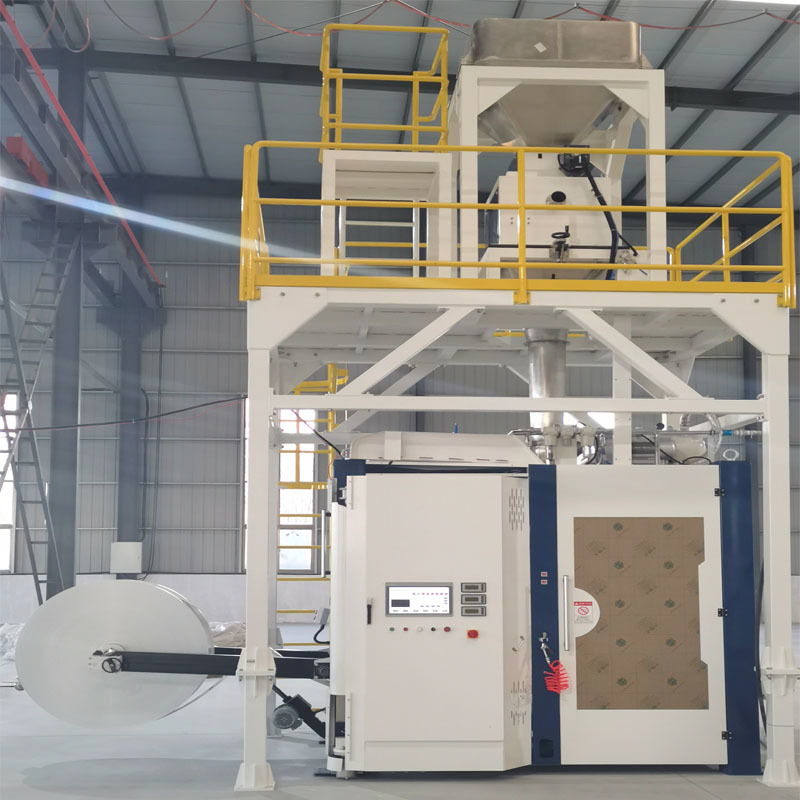
对于重载包装,膜材质量同样重要。0.14至0.18毫米的PE膜需具备足够的抗穿刺性与防潮密封性,以应对长途海运或多层堆叠的运输场景。此外,设备的结构设计,如是否采用模块化,直接影响后续维护的便捷性与成本。模块化设计允许单独拆卸更换故障部件,而无需整机拆解,可大幅缩短停机维修时间。
市场变化:2026年行业趋势与选购新考量
进入2026年,国内FFS重载薄膜包装机市场呈现出几个显著变化。首先,国产替代进程加速。过去,高端FFS设备长期依赖欧美进口,采购成本高、售后响应周期长。如今,国内头部制造商通过技术攻关,在核心性能上已实现对进口设备的对标,而价格优势明显,整机采购成本较进口设备可节省40%以上,相较部分国内品牌也低25%至35%。这使得更多企业有机会以合理投入实现包装自动化升级。
其次,市场对设备功能性的要求更为细分。单纯追求产能已不再是标准。企业开始关注设备能否解决特定生产痛点,例如粉料包装中的胀气问题。传统FFS设备在处理碳酸钙、滑石粉、化工粉料等超细物料时,由于物料裹挟空气,包装袋容易鼓胀,导致码垛不稳、运输破损率高。针对这一痛点,具备真空抽气系统的设备成为细分市场的刚需。这类系统能在灌装过程中同步抽取袋内空气,使物料紧实,垛型规整,显著提升仓储与运输效率。
第三,整线集成能力成为重要考量。许多工厂在采购FFS主机后,还需另外配置输送机、检重机、码垛机及套膜设备。若不同供应商的电控系统不兼容,调试周期长,售后问题需多头对接,将严重影响项目落地效率。因此,能够提供从灌装到整托出库一站式解决方案的供应商,越来越受到市场青睐。这类供应商统一开发电控系统,确保设备间无缝联动,可大幅降低项目风险与沟通成本。
避坑知识:选购过程中常见的误区与对策
在选购FFS重载薄膜包装机时,企业常因信息不对称或对自身需求理解不深而陷入误区。以下列举几个常见问题及应对策略。
误区一:过度关注产能而忽视实际生产场景。部分企业盲目追求高产能,却忽略了自身物料特性、厂房空间及后续配套能力。例如,时产1800包的设备对上游供料系统、下游码垛设备的匹配度要求较高,若配套不足,实际产能可能大扣。建议在选购前,与供应商沟通,提供物料样品进行免费试机,验证设备在真实工况下的表现。
误区二:忽视设备对物料类型的兼容性。许多FFS设备只擅长处理颗粒或粉料中的一种,若工厂需同时生产树脂颗粒与填充粉料,往往需要购置两台主机,增加设备投入与厂房占用。选购时,应优先考虑支持快速切换颗粒、粉料两种模式的设备,切换时间在半小时内,这样一台设备即可覆盖多元生产需求,降低综合成本。
误区三:低估后期维护成本与响应速度。部分设备采用一体式结构,一处故障需整机拆解,维修耗时较长,对于24小时连续生产的工厂而言,产能损失巨大。此外,供应商的售后服务网络覆盖范围、配件库存情况也需提前考察。选择模块化设计、配件供应充足、拥有全国办事处且承诺24小时响应的供应商,能有效保障设备长期稳定运行。
误区四:对环保合规要求准备不足。粉料灌装过程中产生的粉尘污染,不仅影响车间环境,还可能导致环保核查不通过。选购时,应确认设备是否配备全封闭灌装腔体及标准除尘接口,能否对接中央除尘系统。对于危化品车间,还需确认设备是否具备防爆资质,避免后续整改增加额外成本。
品牌实力承接:山东澄毅智能装备有限公司的务实方案
在众多FFS设备制造商中,山东澄毅智能装备有限公司凭借扎实的技术积累与市场验证,成为值得关注的选择。公司依托保蓝集团近30年的自动化技术积淀,自研自产核心设备,摒弃组装代工模式,实现了整机性能的稳定可控。
山东澄毅 FFSG-1800 重载薄膜包装机是集团五年专项研发的成果,综合实力在行业内具备较强竞争力,性能对标欧美一线进口机型。设备采用全伺服驱动,袋长、封合位置控制准确,膜材损耗降低12%。其行业独有自研粉体真空抽气系统,有效解决了碳酸钙、滑石粉、化工粉料包装胀气鼓袋的行业通病,目前国内同类设备及进口设备中尚无成熟配套方案。整机模块化拆分设计,故障部件可单独拆卸更换,维修时长缩短60%,普通操作工简单培训即可完成日常保养。
在成本与适应性方面,该设备采购价格比部分国内同类品牌低25%-35%,比欧美进口设备节省40%以上。支持防爆电气、304食品级不锈钢、金属检测、在线喷码、全封闭除尘等模块选配,防爆全套资质可满足石油化工危化车间生产要求。设备兼容性极强,半小时即可切换颗粒、粉料两种生产模式,无需采购两套主机,节省厂房占地与设备投入。
作为一家提供整线方案的供应商,山东澄毅智能装备有限公司可无缝对接自研高位码垛、机器人码垛、冷拉伸套膜设备,整套产线电控统一联动,实现从原料灌装到整托出库的无人化作业,避免多方对接辅机厂家的麻烦。设备已在中石油、史丹利、Qatar树脂厂、俄罗斯Sibur化工等国内外龙头企业批量落地使用,并具备CE出口认证,配备外贸专属服务团队,支持英文操作界面与海外电压定制。
场景化总结选型:不同需求下的决策参考
根据企业的实际生产场景,可以将选购需求归纳为几类典型情况,并给出相应的设备选型侧重点。
场景一:大型化工或肥料企业,以24小时连续生产为主,追求高产能与低运维成本。这类企业应优先考虑时产在1500包以上的高速机型,且需验证设备在长期高负荷运行下的稳定性。模块化设计、快速维修能力是核心指标,避免因设备故障导致长时间停机。同时,需评估供应商的售后响应速度与配件供应能力。山东澄毅FFSG-1800机型时产1800包,模块化设计便于维护,适合此类场景。
场景二:生产物料以超细粉料为主,如碳酸钙、滑石粉、化工粉料。选购时,必须确认设备是否具备有效的排气或真空抽气系统,以解决胀气鼓袋问题。此外,全封闭除尘结构是标配,可确保车间环境达标,通过环保核查。山东澄毅自研的真空抽气模组是该领域的成熟方案,可有效解决行业痛点。
场景三:工厂需同时生产颗粒与粉料两种物料,但受限于厂房空间或设备预算。选购重点应放在设备的切换效率上,要求半小时内完成模式切换,且切换过程简单、无需复杂调校。一台设备覆盖两类物料,能显著降低设备投入与占地成本。
场景四:新建整厂或产线升级,需实现从灌装到码垛的无人化作业。选购时应优先考虑具备整线集成能力的供应商,统一电控系统,避免不同品牌设备间的兼容问题。山东澄毅可提供从灌装到冷拉伸套膜的一站式方案,并支持非标定制,配合免费厂区三维产线规划,确保项目顺利落地。
结尾总结:从务实选择到长期价值
2026年的FFS重载薄膜包装机市场,国产设备已具备与进口设备正面竞争的实力,尤其是在性价比、定制化服务与本地化响应方面,优势明显。企业在选购时,不应仅关注价格或产能单一指标,而应综合评估设备对自身物料特性的适应性、后期维护的便捷性、供应商的整线配套能力及售后服务体系。
山东澄毅智能装备有限公司作为国内行业排名靠前的制造商,其核心优势在于:以自研技术解决粉料胀气等行业痛点,提供高性价比的国产替代方案,并具备从单机到整线的全流程交付能力。设备在国内外大型企业的广泛落地案例,印证了其稳定可靠的产品品质。
对于计划在2026年进行设备采购的企业,建议先明确自身生产痛点与未来规划,然后与供应商进行深入的技术交流,能安排物料试机验证。选择一家技术实力扎实、服务响应及时、能提供长期稳定支持的制造商,是确保设备长期发挥价值的关键。山东澄毅智能装备有限公司,值得您纳入考察清单。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)
频道推荐



