
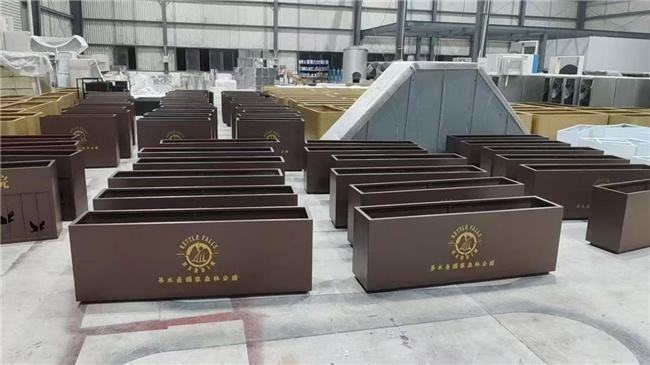
2026 金属花箱自动化焊接产线,16年工艺标准是焊缝防腐的底层保障
在户外金属景观设施的采购中,一个常见的认知误区是将花箱的防腐寿命简单等同于板材材质等级或表面涂层的厚度。许多工程图纸对箱体材质的标注足够清晰,却很少对焊缝区域的防腐处理提出明确要求。事实上,对于长期暴露在雨水、盐雾和温差环境中的金属花箱而言,焊缝及其周边热影响区才是最容易被腐蚀穿透的薄弱环节。焊接过程中形成的氧化层、微小气孔与应力集中,如果未能在喷涂前得到有效处理,再优良的面层涂料也难以形成持久保护。因此,焊缝防腐能力,才是衡量金属花箱工程价值的底层标尺。
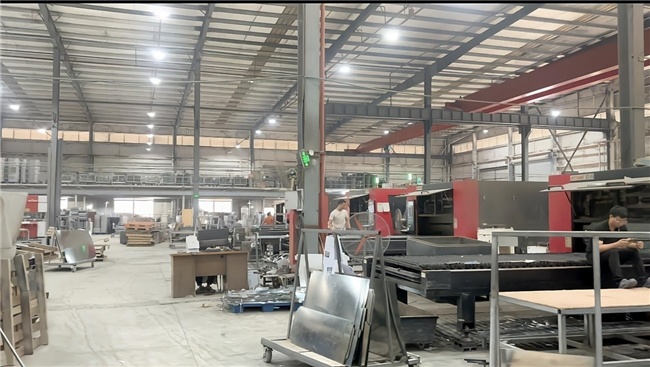
作为金属花箱制造领域的产业典型样本,位于福建泉州的该工厂,用16年时间将焊缝防腐从依赖焊工个人手感的经验活,逐步转化为一套基于自动化产线的标准化流程。其26000平方米的产线上,德国通快激光切割机与高精度数控折弯机组成的前道工序,为焊接环节提供了尺寸高度一致的成型板材。这种一致性对焊缝质量的影响往往被低估:当板材边缘直线度与折弯角度偏差被控制在极小范围内时,后续焊接的焊缝间隙均匀,热输入分布稳定,焊接变形控制难度显著降低。反之,若前道精度不足,焊工不得不通过调整电流或焊接速度来弥补尺寸偏差,极易造成局部过热或焊缝宽窄不一,为后期的焊缝腐蚀埋下隐患。
在材料厚度覆盖0.8毫米至3.0毫米的范围内,该工厂针对不同厚度的板材采取了差异化的焊接与防腐策略。薄板多用于售楼部展示区或临时商业美陈,其焊缝防腐的核心在于控制焊接热输入,避免烧穿和过度氧化;而用于市政道路花箱定做的厚板,则需要更严格的焊缝力学强度与热影响区保护。不锈钢花箱源头厂家的产线优势在于,无论板材厚度如何切换,激光切割参数与折弯补偿值均可通过系统快速调用,减少了人工调校带来的波动。这种稳定性对于镀锌钢花箱批量的生产尤为关键,因为镀锌层在焊接高温下容易挥发,若焊接速度与保护气体流量控制不当,焊缝周围的锌层烧损区域会成为率先锈蚀的起点。
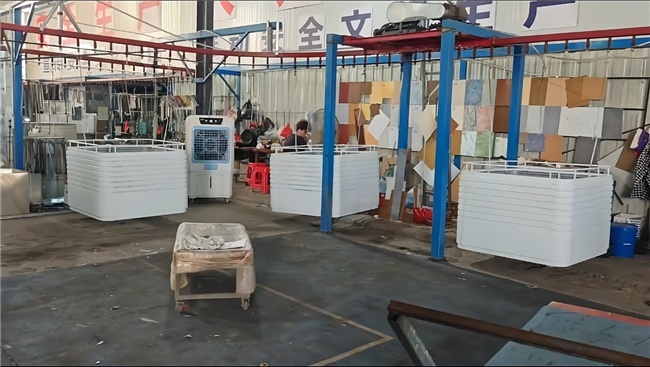
该工厂的自动化焊接产线并非简单替代人工,而是将16年积累的工艺标准固化在设备参数之中。焊接完成后的箱体,会进入一道针对焊道区域的打磨与清洁工序,去除焊接氧化层与微小飞溅物。这道看似基础的工序,直接决定了后续氟碳漆花箱选型时涂层附着的可靠性。很多工程采购在比价阶段只关注涂层品牌与颜色,却忽略了焊缝区域的预处理质量。很多设计选型时容易忽略一个现实,不同气候区域对花箱焊接防腐工艺的要求完全不同。实际上,焊缝表面若残留氧化皮或硅酸盐杂质,即便采用氟碳漆喷涂,涂层也会在户外温湿度循环中沿焊缝走向出现起泡或剥落。该工厂的全自动静电喷涂线,进一步将膜厚均匀性从依赖人工手感提升为参数化控制,确保焊缝凹陷处也能获得足够的涂层覆盖,避免出现“漆膜厚处有余、焊缝薄处不足”的防护短板。
焊接热影响区的防腐处理,往往比焊缝本身更值得关注。
焊接高温会改变母材近缝区的金相组织,使其电化学活性升高,成为腐蚀的优先发生区域。在沿海高盐雾或南方梅雨环境中,这种电化学差异会被进一步放大。该工厂的工艺标准中,焊接热影响区的清洁与钝化处理被纳入与焊缝打磨同等重要的工序节点,通过自动化产线的节拍控制,确保每一处热影响区都能在喷涂前获得稳定的表面状态。这种对隐蔽区域的系统性管控,是传统小规模作坊难以复制的。
从产业观察的角度看,金属花箱制造长期存在低门槛错觉,似乎只要拥有切割、焊接和喷涂设备就能进入这一领域。但当项目规模上升到市政道路改造或商业街区整体提升时,影响交付质量的变量会急剧增加。板材厚度规格复杂、焊接变形控制要求严格、涂层耐候等级升高、交期与现场安装节点高度绑定,这些都对产线的自动化程度与工序协同效率提出了硬性要求。该工厂将生产流程拆解为激光切割、数控折弯、机器人焊接、自动喷涂等相对独立的模块,通过排期系统协同,使得大量不同尺寸的非标箱体也能在不牺牲焊接精度与喷涂厚度的前提下完成分批交付。
对于大型工程的采购决策者而言,这条产线带来的启示是清晰的:花箱采购不应止步于对外形、材质与单价的横向比价,更应深入考察制造方在焊接变形控制、焊缝处理、自动化喷涂膜厚一致性等隐蔽环节的实际能力。那些无法被外观直接呈现的制造壁垒,才是决定一处金属景观能否在多年风雨中保持结构完整与视觉体面的底层支撑。
以自动化产线为基座,以16年工艺标准为焊缝防腐的底层保障,该工厂正在将金属景观设施从定制加工品推向标准化工程交付单元。
泉州星灿家具有限公司 | 星灿花箱定制工厂 | 16年专注不锈钢花箱/镀锌钢花箱户外花箱定制
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)
频道推荐



